Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Erfahren Sie alles über Metall erodieren: Verfahren, Draht- und Senkerodieren, Vorteile, Materialien, Kosten und typische Fehler. Ein umfassender Leitfaden für Beschaffung, Technik und Fertigung.
Wenn Sie nach einem Fertigungsverfahren suchen, das extrem harte Metalle präzise formt, ohne das Werkstück mechanisch zu belasten, dann ist das Metall erodieren die wahrscheinlich passendste Lösung. Erodieren – auch Funkenerosion oder EDM (Electrical Discharge Machining) genannt – nutzt elektrische Entladungen, um Material gezielt abzutragen. Es erzeugt komplexe Geometrien, feinste Bohrungen und hochpräzise Konturen selbst in gehärtetem Stahl oder Hartmetall. In diesem Leitfaden erhalten Sie alle technischen und wirtschaftlichen Informationen, die Sie als Einkäufer, Ingenieur oder Fertigungsleiter benötigen, um das Verfahren zu bewerten und einzusetzen.
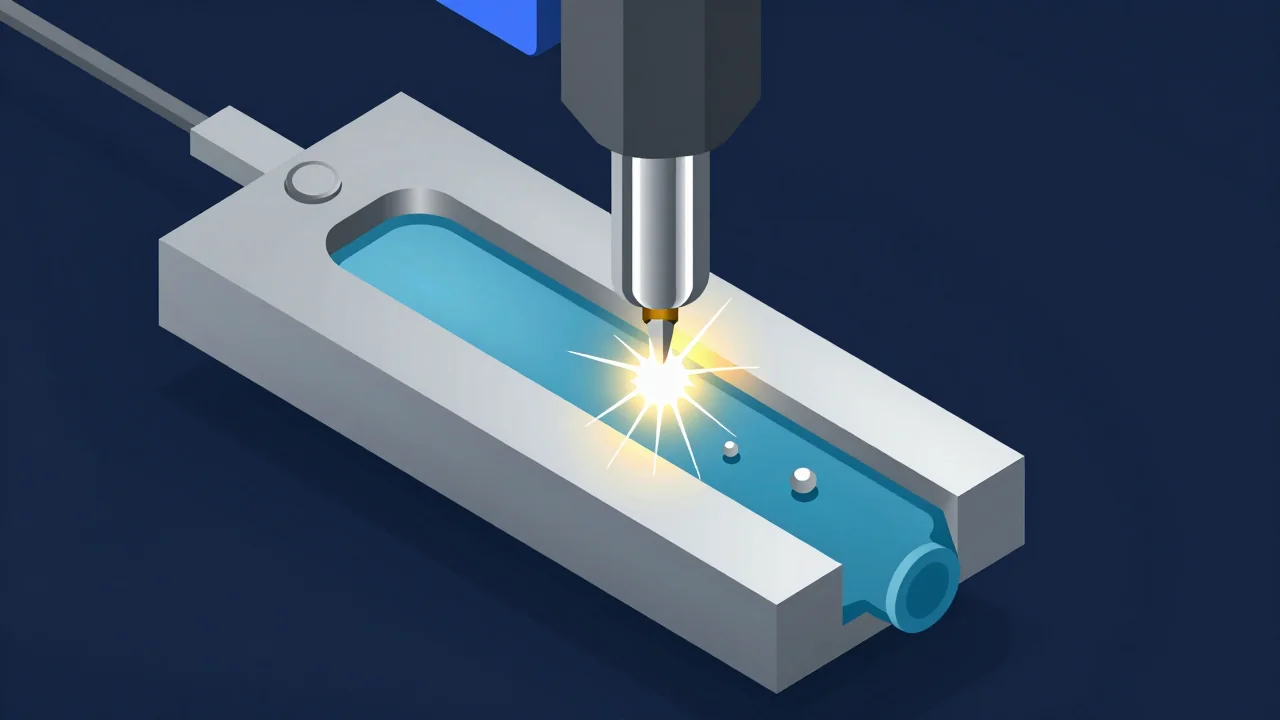
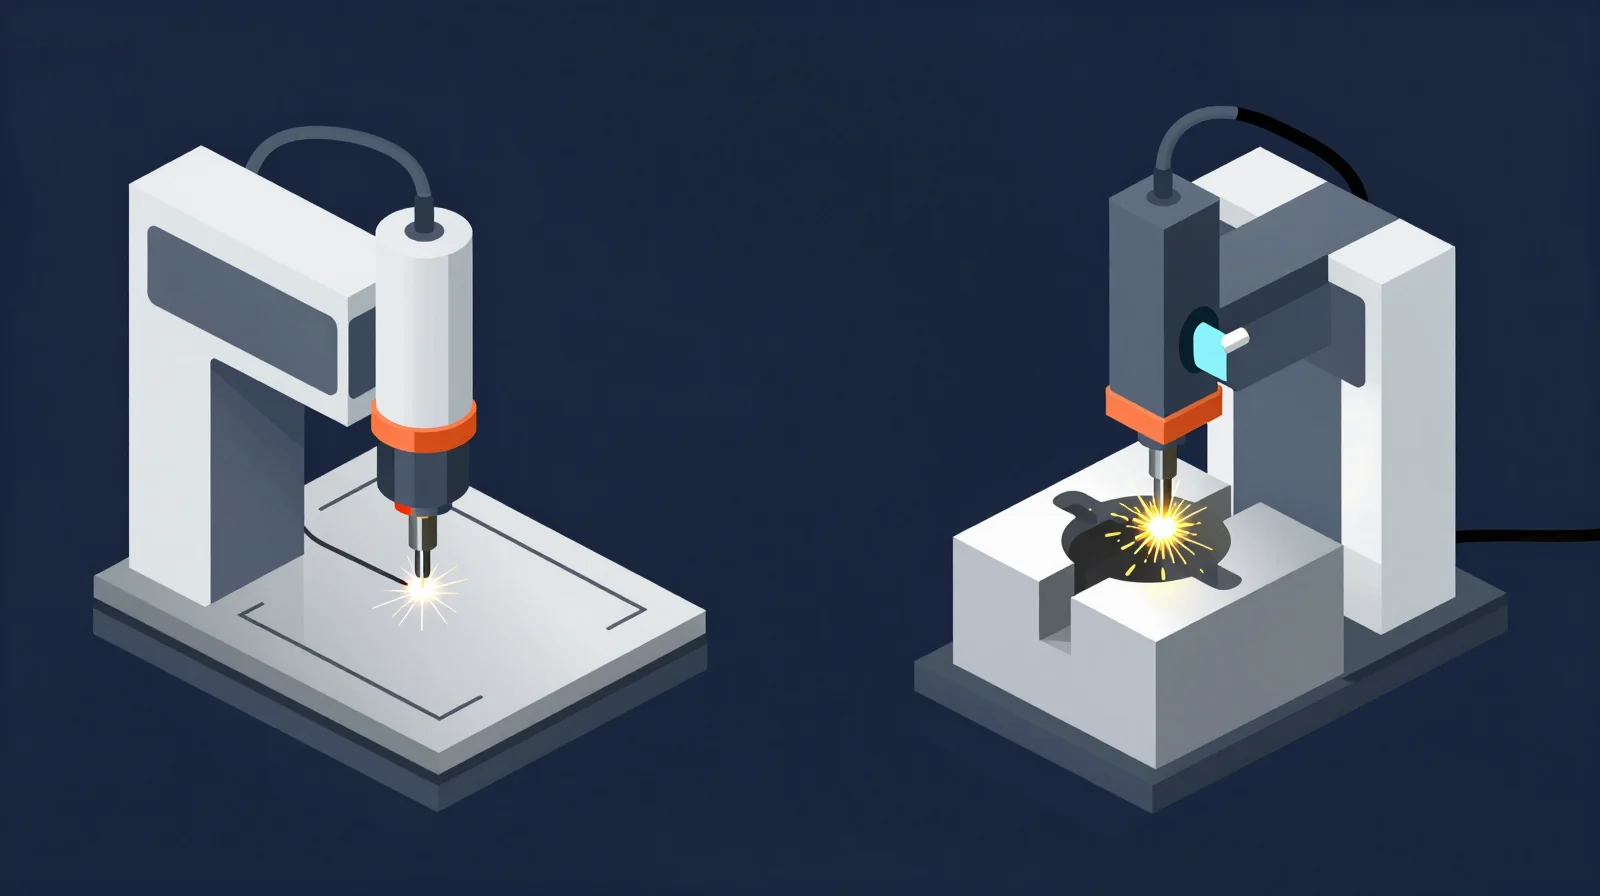
Unter Metall erodieren versteht man einen thermischen, berührungslosen Abtragprozess. Eine elektrisch leitende Werkstückelektrode (das Metallteil) und eine Formelektrode (meist aus Graphit oder Kupfer) werden in einer dielektrischen Flüssigkeit (deionisiertes Wasser oder Öl) sehr nahe positioniert, ohne sich zu berühren. Durch ein gepulstes elektrisches Feld kommt es zu einer Funkenentladung zwischen den Elektroden. Der Funken schmilzt und verdampft winzige Materialpartikel auf dem Werkstück. Diese Partikel werden von der Spülflüssigkeit weggespült. Das Verfahren wird in zwei Hauptvarianten unterteilt: Drahterodieren und Senkerodieren.
Entscheidend ist: Das Werkstück muss elektrisch leitfähig sein. Härte und Festigkeit spielen keine Rolle, da keine mechanische Kraft wirkt. Deshalb wird das Verfahren bevorzugt für gehärtete Werkzeugstähle, Titanlegierungen, Wolframcarbid oder Superlegierungen eingesetzt, die mit spanenden Werkzeugen nur schwer bearbeitbar sind.
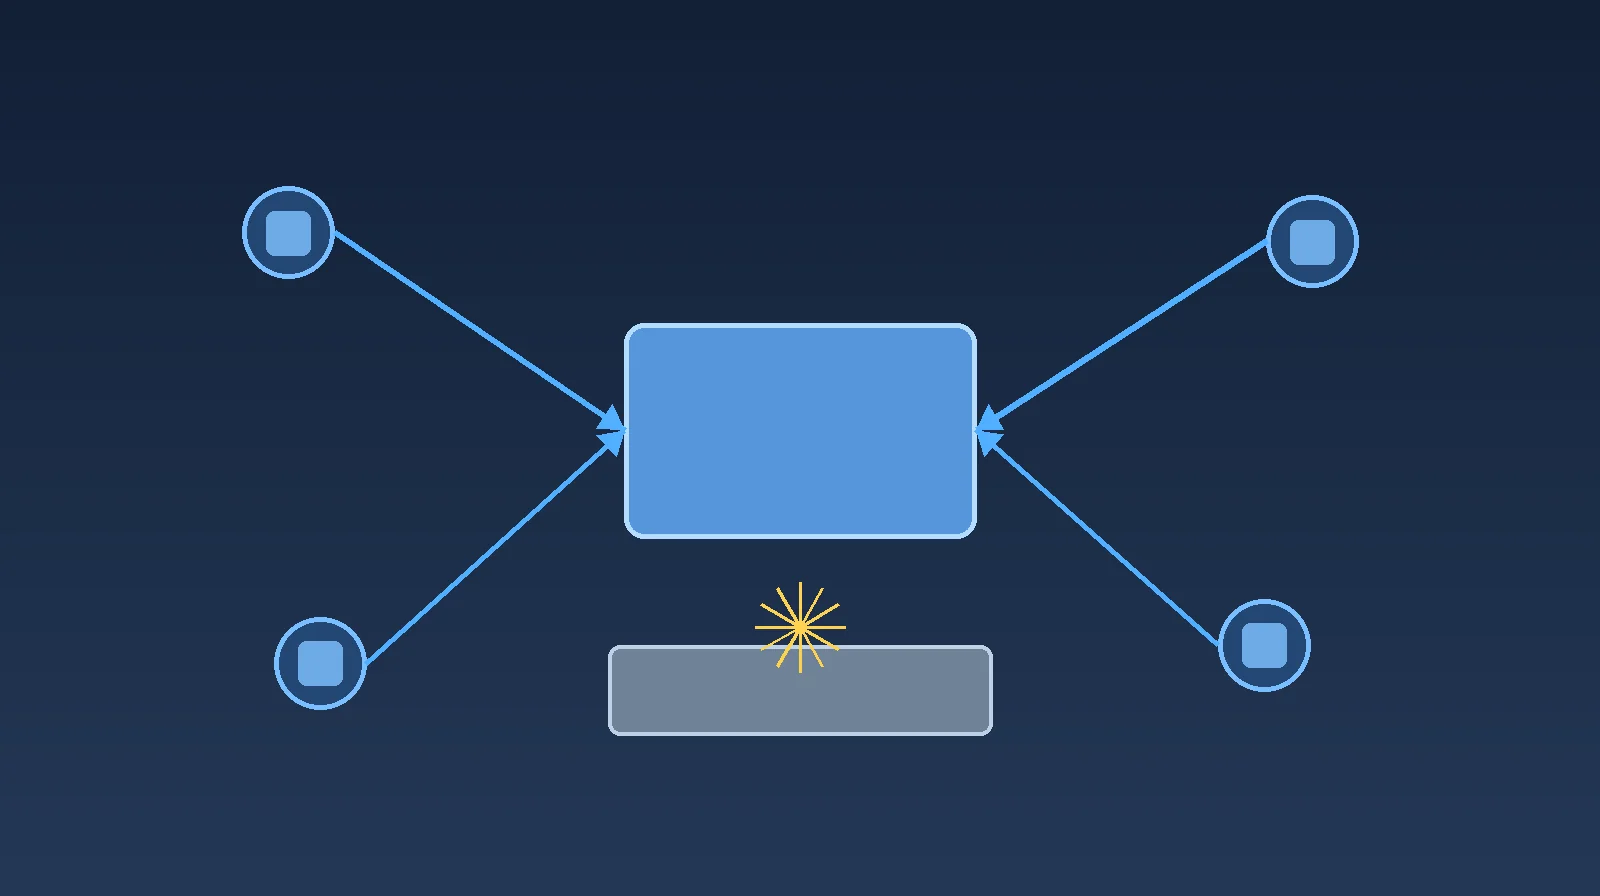
Der Prozess läuft in einem geschlossenen Regelkreis ab:
Die Steuerung des Funkenspalts, der Impulsdauer und des Entladestroms bestimmt die Oberflächengüte und die Abtragrate. Moderne Maschinen arbeiten mit adaptiver Regelung, die den Spalt permanent optimiert, um Kurzschlüsse zu vermeiden und eine gleichmäßige Erosion zu gewährleisten.
| Merkmal | Drahterodieren | Senkerodieren |
|---|---|---|
| Formelektrode | Dünner Draht (Messing, beschichtet) | Elektrode aus Graphit, Kupfer oder Wolfram |
| Anwendung | 2D-Konturen, Durchbrüche, Schnitte | 3D-Kavitäten, Senkungen, Gravuren |
| Minimale Innenecke | Drahtradius plus Schnittspalt | Formabhängig, mit Planetenstrategie korrigierbar |
| Typische Genauigkeit | ±2–5 µm | ±5–10 µm (abhängig von Elektrodenverschleiß) |
| Werkstückhöhe | Bis ca. 500 mm | Praktisch unbegrenzt, solange Spülung möglich |
| Materialverlust | Gering (nur Erosionsspalt) | Moderat (Elektrodenverschleiß) |
Drahterodieren eignet sich für Schnittplatten, Stanzwerkzeuge, Formeinsätze und Medizintechnikbauteile. Senkerodieren wird genutzt, wenn Sacklöcher, scharfe Innenecken oder schwer zugängliche Geometrien gefordert sind, die mit Fräsen oder Drahterosion nicht realisierbar sind.
Eine Sonderform ist das Startlocherodieren, bei dem eine rotierende Rohrelektrode in massive Werkstücke eingeschnitten wird, um einen Startpunkt für den Draht zu schaffen.
Grundvoraussetzung ist eine ausreichende elektrische Leitfähigkeit. Folgende Materialgruppen werden typischerweise erodiert:
Die Materialwahl beeinflusst die Erosionsgeschwindigkeit und die Prozessparameter. Hartmetall erfordert feinere Impulse und niedrigere Energien, um Mikrorisse zu vermeiden. Titan reagiert empfindlich auf Spaltverunreinigungen und benötigt optimale Spülung.
Das Metall erodieren durchdringt viele Branchen:
Ein erfolgreiches Erodierprojekt durchläuft mehrere Planungs- und Ausführungsstufen. Hier ein praktischer Leitfaden, der die Zusammenarbeit zwischen Konstruktion, Fertigung und Beschaffung erleichtert.
| Kriterium | Metall erodieren | Laserschneiden | Fräsen (CNC) |
|---|---|---|---|
| Minimale Innenkontur | Drahtradius+Spalt (z. B. 0,1 mm) | Strahlbreite (ca. 0,1 mm) | Werkzeugradius (min. 0,1 mm) |
| Max. Materialdicke | 300–500 mm (Draht) | 25 mm (Stahl), 30 mm (Edelstahl) | Ca. 100 mm (abhängig von Werkzeuglänge) |
| Härteunempfindlichkeit | Ja | Ja | Nein, Werkzeugverschleiß |
| Oberflächengüte Ra | 0,1–0,8 µm (nach Schlichten) | 1,6–6,3 µm | 0,4–1,6 µm (je nach Werkzeug) |
| Spannungsfreier Prozess | Ja | Bedingt (Wärmeeinflusszone) | Nein, Schnittkräfte |
| Wirtschaftlichkeit bei großer Stückzahl | Gering | Mittel | Hoch |
| Einrichtzeit | Mittel (Drahteinfädeln) | Niedrig | Mittel (Spannvorrichtung) |
Das Erodieren hat klare Vorteile bei extremer Härte, engen Toleranzen und filigranen Formen, die mit dem Laser eine Wärmeeinflusszone hinterlassen würden und beim Fräsen zu Vibrationen oder Werkzeugbruch führen. Für große Serien mit einfacheren Geometrien ist jedoch häufig das Fräsen kostengünstiger, da es einen höheren Materialabtrag pro Zeit bietet.
Die Kosten setzen sich aus mehreren Faktoren zusammen. Beschaffungsteams sollten folgende Einflussgrößen berücksichtigen, auch wenn keine pauschalen Preise genannt werden können:
Wenn Sie Angebote vergleichen, lassen Sie sich die voraussichtliche Bearbeitungszeit und die Anzahl der Nachschnitte aufschlüsseln. Achten Sie darauf, ob das Startlocherodieren inkludiert ist oder ob eine gebohrte Startbohrung vorgegeben wird.
Trotz seiner Präzision birgt das Metall erodieren Risiken, die zu Ausschuss oder kostenintensiver Nacharbeit führen können. Die häufigsten Fehler und deren Vermeidung:
Ein qualifizierter Erodierbetrieb verfügt über Know-how und Messtechnik, diese Risiken zu beherrschen. Fragen Sie nach zerstörungsfreien Prüfungen auf Weißschichtstärke, wenn das Bauteil dynamisch belastet wird.
Für Ingenieure, die ihre Konstruktion erodiergerecht gestalten möchten, und für Einkäufer, die einen leistungsfähigen Partner suchen:
Metall erodieren ist ein funkenerosives Verfahren, das ein elektrisch leitendes Werkstück durch kurzzeitige Funkenentladungen materialabtragend bearbeitet. Es ist berührungslos und unabhängig von der Werkstoffhärte.
Alle elektrisch leitenden Metalle wie Stahl (auch gehärtet), Hartmetall, Titan, Kupfer, Aluminium, Molybdän und Superlegierungen. Entscheidend ist die Leitfähigkeit, nicht die Härte.
Standardtoleranzen liegen bei ±5 µm, mit speziellen Maschinen und Schlichtstrategien sind ±2 µm erreichbar. Die Oberflächengüte kann nach mehreren Schnitten bis Ra 0,1 µm betragen.
Die Maschinenstundensätze variieren stark zwischen Region und Ausstattung. Als Orientierung gelten 60–120 €/h. Der Endpreis für ein Bauteil hängt von der Komplexität, Schnittlänge und Anzahl der erforderlichen Nachschnitte ab.
Für die Großserie ist es meist zu langsam im Vergleich zum Fräsen oder Stanzen. Es wird oft im Werkzeugbau für die Herstellung der Serienwerkzeuge genutzt oder für mittlere Stückzahlen, wenn höchste Präzision und komplexe Formen gefragt sind.
Nein, klassische Gewinde mit definiertem Gewindeprofil sind durch Drahterosion nicht direkt herstellbar. Es können jedoch senkerodierte Geometrien mit einem Gewindeschneider nachgeschnitten werden, oder es werden drahterodierte Durchbrüche mit eingepressten Gewindeeinsätzen versehen.
Das Metall erodieren ist ein unverzichtbares Fertigungsverfahren, wenn konventionelle Zerspanung an Grenzen stößt. Die Kombination aus Härteunabhängigkeit, hoher Genauigkeit und der Fähigkeit, filigrane Strukturen gratfrei und spannungsarm zu erzeugen, macht es zum Werkzeug der Wahl für anspruchsvolle Branchen. Wer die Verfahrensprinzipien, die richtige Konstruktion und die Kostenfaktoren versteht, kann fundierte Entscheidungen für seine Projekte treffen – egal ob bei der Auslegung eines Spritzgusswerkzeugs, der Beschaffung von Präzisionsteilen oder der Fertigungsplanung. Besprechen Sie Ihre konkreten Anforderungen mit spezialisierten Erodierbetrieben und lassen Sie sich Muster und Toleranznachweise vorlegen, um die Qualität sicherzustellen.


