Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Sandstrahlen mit Wasser – auch als Nassstrahlen, Wasserstrahlen mit Abrasiv oder Dustless Blasting bezeichnet – kombiniert Druckluft, Wasser und ein Strahlmittel, um Oberflächen gezielt zu reinigen, zu entrosten oder zu entlacken. Im Vergleich zum klassischen Trockenstrahlen entsteht dabei deutlich weniger Staub, die Oberfläche erwärmt sich weniger stark, und empfindliche Substrate lassen sich kontrollierter bearbeiten. Dieser Leitfaden erklärt das Verfahren, geeignete Strahlmittel, Prozessparameter, Kostenfaktoren und typische Fehler – abgestimmt auf Einkäufer, Ingenieure und Fertigungsleiter, die Prozesse sicherer und wirtschaftlicher gestalten wollen.
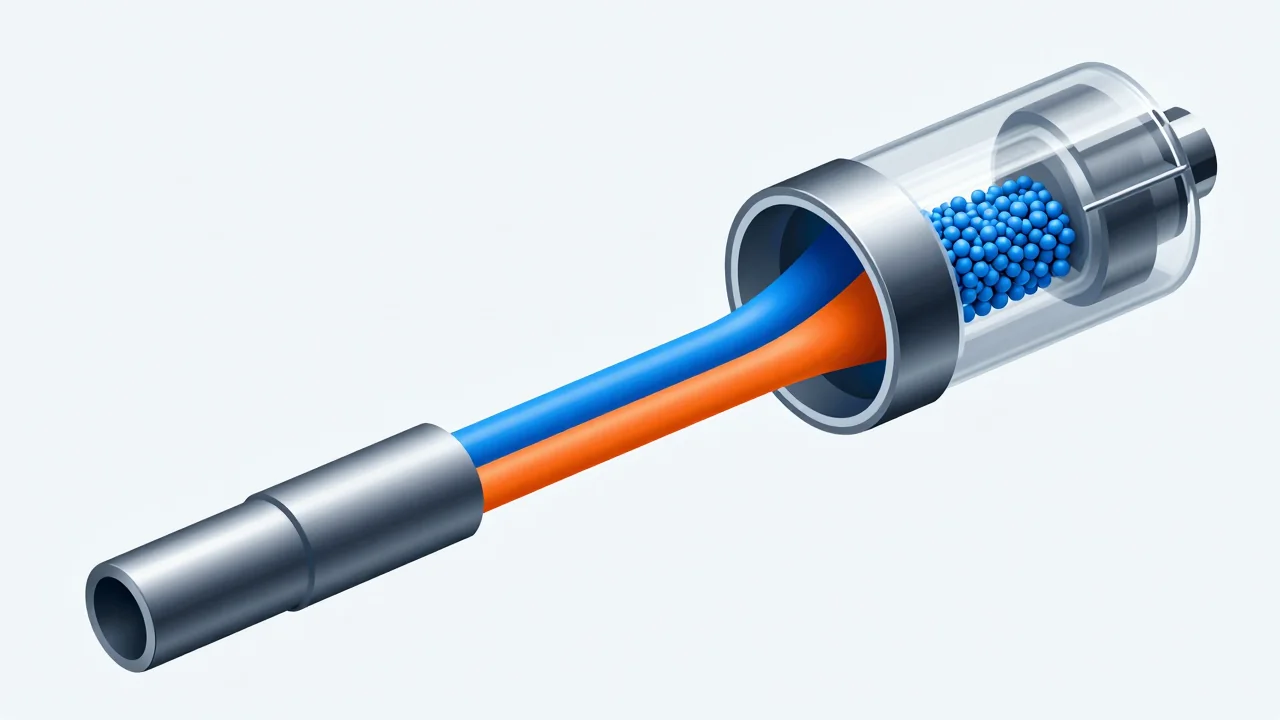
Beim Sandstrahlen mit Wasser wird ein Strahlmittel nicht trocken, sondern zusammen mit Wasser auf die Werkstückoberfläche beschleunigt. Der Wasserfilm bindet einen großen Teil des entstehenden Staubs, kühlt die Oberfläche und reduziert die mechanische Belastung. Dadurch eignet sich das Verfahren für Anwendungen, bei denen herkömmliches Trockenstrahlen zu aggressiv, zu staubintensiv oder aus Umweltgründen nicht zulässig wäre.
Technisch gibt es zwei Hauptvarianten:
Beide Varianten verfolgen dasselbe Ziel: eine abrasive Reinigung mit deutlich reduzierter Staubentwicklung und besserer Prozesskontrolle. Der Begriff „Sandstrahlen“ ist dabei historisch gewachsen. Heute kommen meist andere Strahlmittel wie Korund, Granatsand, Glasperlen oder Natriumbicarbonat zum Einsatz.
Der Prozess beruht auf drei Komponenten: Druckluft, Wasser und Strahlmittel. Die Druckluft liefert die kinetische Energie, das Wasser bindet Staub und kühlt, das Strahlmittel übernimmt die abrasive Wirkung. Entscheidend ist das richtige Mischungsverhältnis.
Typische Prozessparameter sind:
| Parameter | Typischer Richtwert | Einfluss |
|---|---|---|
| Luftdruck | 4–8 bar | Abtragsleistung, Oberflächenrauheit |
| Wassermenge | 5–50 l/h je nach Düse | Staubbindung, Kühlung, Substratschutz |
| Strahlmittelmenge | 10–80 kg/h | Abtrag, Rauheit, Verbrauch |
| Düsenabstand | 150–400 mm | Aufprallenergie, Flächenleistung |
| Strahlwinkel | 30–60° | Gleichmäßigkeit, Kantenschutz |
Das Wasser bildet beim Aufprall einen feinen Film auf der Oberfläche. Dieser Film fängt gelöste Partikel und abgetragenes Material auf, bevor sie als Staub in die Umgebung gelangen können. Gleichzeitig verhindert die Kühlwirkung lokale Überhitzung – ein wichtiger Vorteil bei dünnen Blechen oder wärmeempfindlichen Legierungen.
In der Praxis wird häufig mit einem Wassernebelsystem gearbeitet, das direkt an der Düse zuschaltet. So bleibt die Umgebungsluft klar genug, um die bearbeitete Fläche während des Strahlens zu beurteilen. Das ist besonders bei der Entlackung großer Flächen oder im Außenbereich relevant.
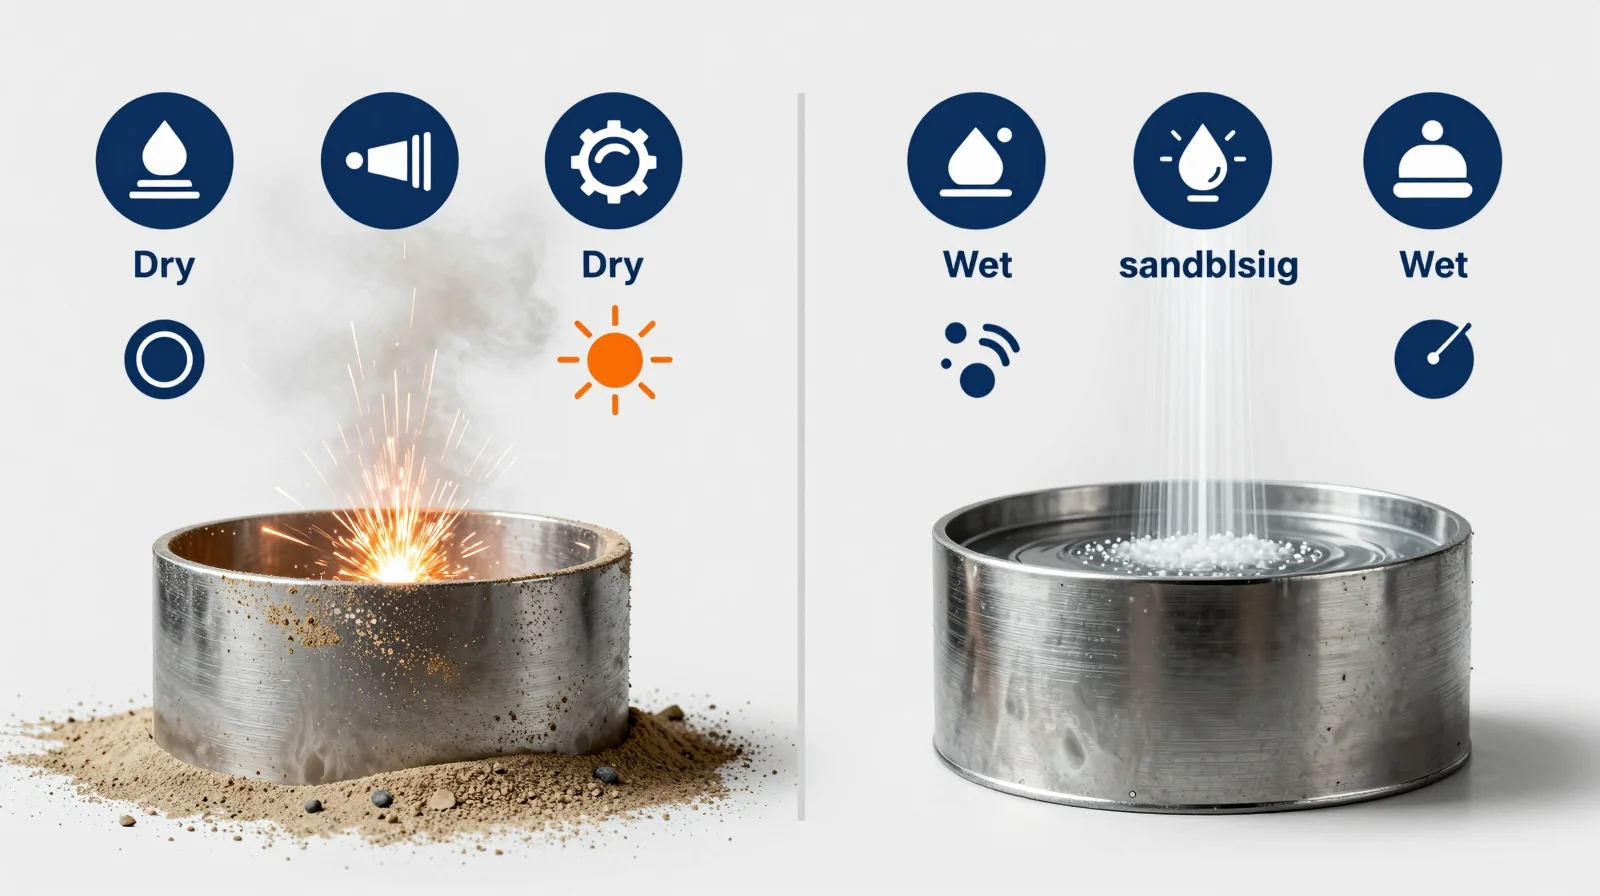
Der Wechsel vom trockenen zum nassen Strahlen bringt mehrere prozessrelevante Vorteile:
Beim Trockenstrahlen entstehen je nach Strahlmittel und Untergrund große Mengen Feinstaub. Das Wasser bindet diese Partikel und reduziert die Belastung für Personal, Nachbarbereiche und Umwelt. In vielen Betrieben entfallen dadurch aufwendige Absaug- und Einhausungssysteme oder können kleiner dimensioniert werden.
Trockenes Strahlen erzeugt durch Reibung lokale Hitze. Bei dünnen Blechen kann das zum Verzug führen. Der Wasserfilm kühlt die Oberfläche kontinuierlich. Dadurch bleiben Maßhaltigkeit und Ebenheit besser erhalten – ein zentrales Kriterium bei Karosserieteilen, Behälterbau oder dünnwandigen Konstruktionen.
Weiche Metalle wie Aluminium, Kupfer oder Messing reagieren empfindlich auf harte Strahlmittel. Durch die Wasserzugabe lässt sich die Aufprallenergie gezielter dosieren. Mit feinen Strahlmitteln und niedrigem Druck sind auch Glas, Kunststoff oder beschichtete Oberflächen bearbeitbar.
Da der Staub gebunden wird, bleibt die Sicht auf das Werkstück erhalten. Der Bediener erkennt sofort, wo bereits gestrahlt wurde und wo nicht. Das reduziert Doppelbearbeitung, spart Zeit und verbessert die Gleichmäßigkeit des Ergebnisses.
Das Wasser spült lose Partikel, Salze und wasserlösliche Verschmutzungen direkt ab. Gerade bei der Vorbereitung von Schweißnähten oder der Korrosionsentfernung im Außenbereich ist das ein praktischer Zusatzeffekt.
Sandstrahlen mit Wasser wird in vielen Branchen eingesetzt, in denen Oberflächenvorbereitung, Reinigung oder Entlackung unter anspruchsvollen Bedingungen stattfindet.
Vor dem Aufbringen von Korrosionsschutzbeschichtungen müssen Stahlflächen frei von Rost, Walzzunder und Altbeschichtungen sein. Das Nassstrahlen erreicht den geforderten Reinheitsgrad – häufig Sa 2,5 nach ISO 8501 – ohne die Nachbarbereiche großflächig zu verstauben.
Rümpfe, Decks und Ballasttanks werden regelmäßig entrostet und neu beschichtet. Im Außenbereich ist Staubvermeidung oft gesetzlich vorgeschrieben. Wasserstrahlen mit Abrasiv reduziert die Emissionen und verhindert, dass Strahlmittelreste in empfindliche Anlagen gelangen.
Zur Entfernung von Graffiti, Ausblühungen oder alten Anstrichen auf Beton ist das Nassstrahlen gut geeignet. Es erzeugt weniger Risse als hämmernde Verfahren und hinterlässt eine griffige Oberfläche für neue Beschichtungen.
Karosserieteile aus dünnem Blech verziehen sich beim Trockenstrahlen schneller. Mit Wasser und feinem Strahlmittel lassen sich Rost und Lack entfernen, ohne das Blech zu stark zu erwärmen. Auch Kunststoffteile oder verzinkte Oberflächen können schonend bearbeitet werden.
Bei der Aufarbeitung von Maschinenkomponenten, Formen oder Werkzeugen müssen oft Beschichtungen, Ablagerungen oder Korrosionsprodukte entfernt werden. Das Nassstrahlen erlaubt eine präzise Reinigung ohne großflächige Staubverunreinigung der Werkstatt.
Die Wahl des Strahlmittels bestimmt Abtragsleistung, Oberflächenrauheit und Substratschutz. Beim Nassstrahlen kommen grundsätzlich dieselben Strahlmittel wie beim Trockenstrahlen infrage – mit einigen Besonderheiten.
| Strahlmittel | Härte | Typische Anwendung | Besonderheit beim Nassstrahlen |
|---|---|---|---|
| Granatsand | Hoch | Entrosten, Entzundern, Stahlbau | Gute Wiederverwendbarkeit, geringe Staubentwicklung |
| Korund | Sehr hoch | Hartes Entlacken, Aufrauen | Aggressiv, schneller Abtrag |
| Glasperlen | Mittel | Reinigen, Mattieren, Entgraten | Schonend, erzeugt glatte Oberflächen |
| Natriumbicarbonat | Sehr weich | Entlacken ohne Substratschädigung | Wasserlöslich, kein Rückstand |
| Keramikperlen | Hoch | Feine Oberflächen, Präzision | Langlebig, gleichmäßige Rauheit |
| Kunststoffgranulat | Niedrig | Entlacken von Alu, GFK, CFK | Sehr schonend, geringe Abtragsrate |
Beim Nassstrahlen ist darauf zu achten, dass das Strahlmittel nicht mit Wasser chemisch reagiert oder verklumpt. Feine Pulver wie Natriumbicarbonat benötigen eine gute Durchmischung, um gleichmäßig aus der Düse zu kommen. Grobe, schwere Strahlmittel wie Granatsand setzen sich im Wasserbehälter schneller ab – hier ist eine kontinuierliche Rühr- oder Injektionslösung erforderlich.
Für Anwender, die zwischen Trocken- und Nassstrahlen wechseln, sind Strahlmittel mit hoher Wasserbeständigkeit vorteilhaft. Dazu zählen Granatsand, Korund und Keramikperlen. Glasperlen sind ebenfalls gut geeignet, sollten aber nach dem Prozess getrocknet werden, wenn sie zurückgewonnen werden sollen.
Die Qualität des Ergebnisses hängt stark von der Abstimmung der Parameter ab. Wer zu viel Druck, zu wenig Wasser oder das falsche Strahlmittel wählt, riskiert Oberflächenschäden oder ungleichmäßige Reinheit.
Der Luftdruck bestimmt die kinetische Energie. Für weiche Substrate wie Aluminium reichen oft 3–5 bar. Für dicke Stahlplatten mit festem Zunder können 6–8 bar nötig sein. Die Wassermenge sollte so eingestellt werden, dass die Oberfläche während des Strahlens sichtbar feucht bleibt, aber keine Pfützen entstehen. Zu wenig Wasser bedeutet Staub; zu viel Wasser schwächt die Abrasivwirkung ab.
Je größer der Abstand, desto breiter und weicher der Strahl. Für Flächenleistung wählt man größere Abstände, für punktuelle Entfernung kürzere. Der Strahlwinkel beeinflusst den Abtrag: Ein nahezu senkrechter Winkel erzeugt tiefere Aufrauung, ein flacherer Winkel schält Schichten flächiger ab. Bei Blechen empfiehlt sich ein Winkel von 30–45°, um Verzug zu vermeiden.
Die Bewegung der Düse muss gleichmäßig sein. Zu langsames Arbeiten erzeugt lokale Vertiefungen oder übermäßigen Abtrag. Zu schnelles Arbeiten hinterlässt Restverschmutzung. Bei großen Flächen lohnt sich ein rasterförmiges Muster mit überlappenden Bahnen von 30–50 %.
Nach dem Strahlen verbleibt ein Gemisch aus Wasser, Strahlmittel und abgetragenem Material auf der Oberfläche. Dieses muss vor weiteren Schritten entfernt werden. Je nach späterer Beschichtung ist eine Trocknung oder ein Nachwaschen mit klarem Wasser erforderlich. Für korrosionsgefährdete Stahlflächen sollte die Zeitspanne bis zur Grundierung möglichst kurz sein, da feuchte Oberflächen schneller anlaufen.
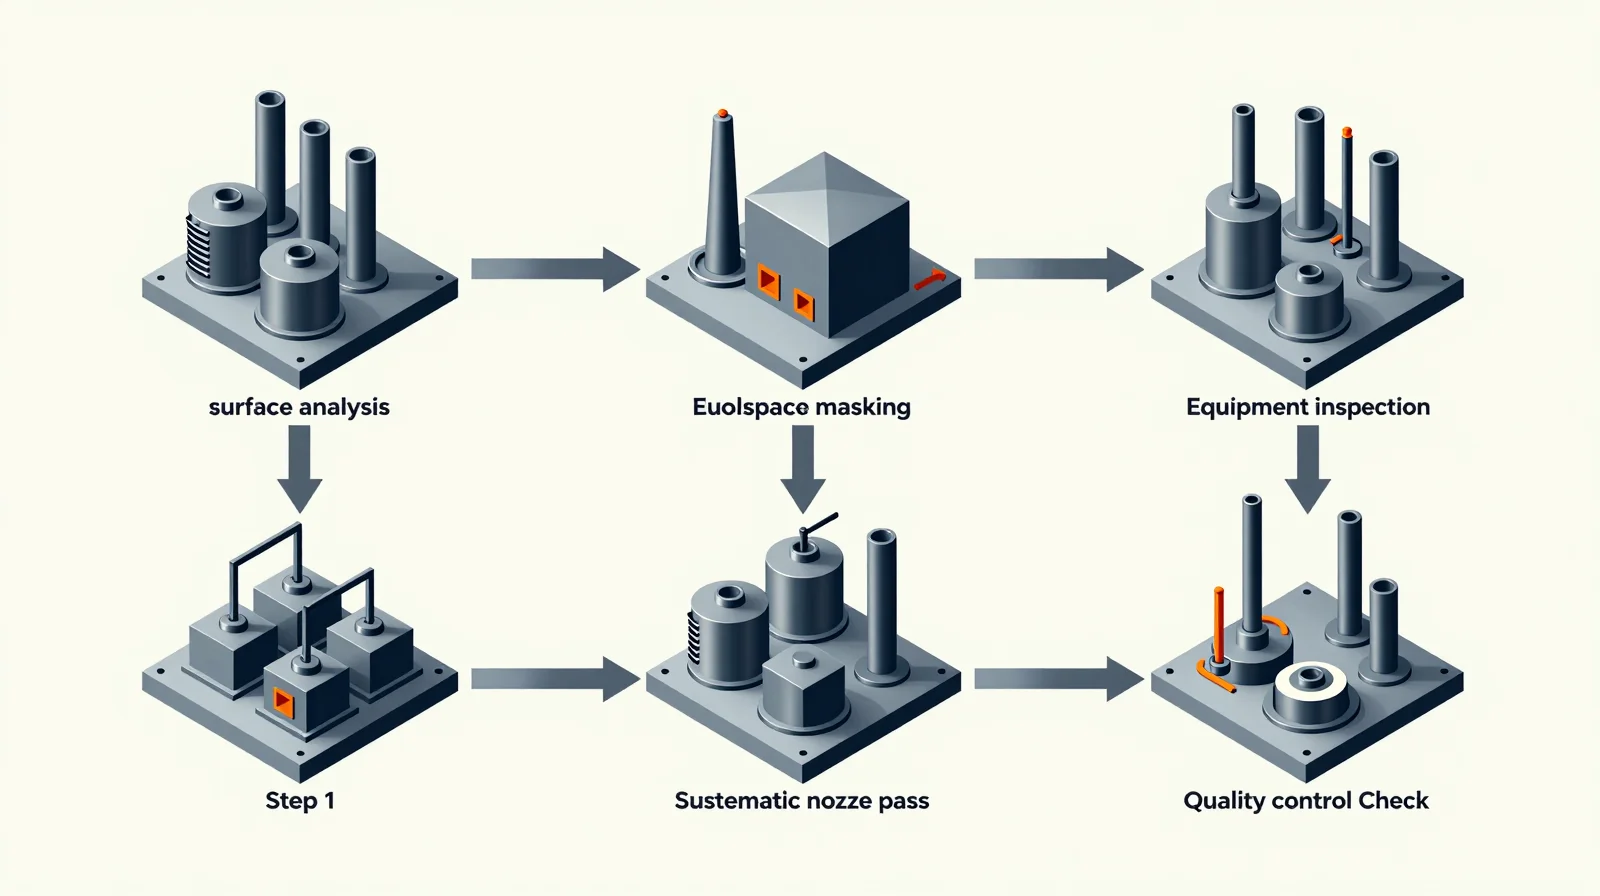
Ein strukturiertes Vorgehen reduziert Risiken und verbessert die Wiederholbarkeit. Die folgenden Schritte haben sich in industriellen Projekten bewährt.
Vor Beginn steht die Frage: Welcher Reinheitsgrad, welche Rauheit und welche spätere Beschichtung sind gefordert? Handelt es sich um Stahl, Aluminium, Beton oder ein beschichtetes Bauteil? Auf dieser Basis werden Strahlmittel, Druck und Wassermenge festgelegt.
Auch beim Nassstrahlen entstehen Spritzwasser, Strahlmittelreste und abgetragenes Material. Der Bereich muss abgedeckt, abgesaugt oder mit Auffangwannen ausgestattet werden. Elektrische Anlagen und empfindliche Komponenten sind zu schützen.
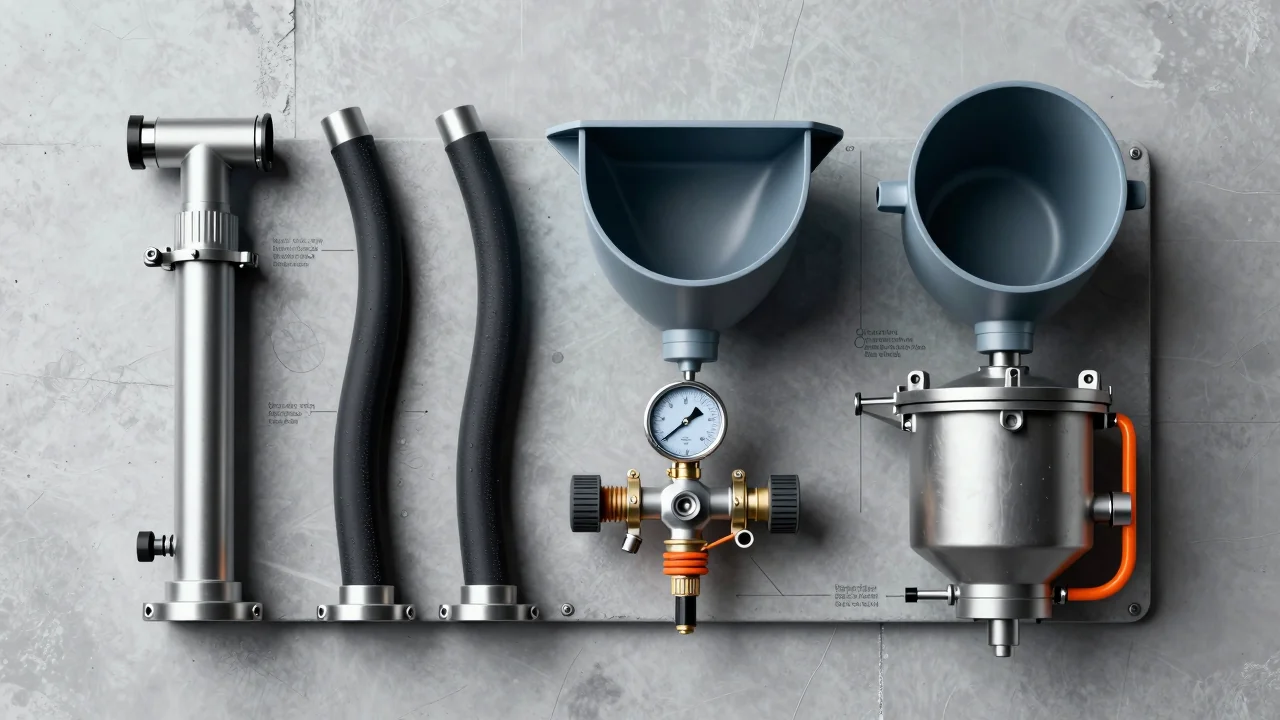
Düse, Mischbehälter, Wasseranschluss und Druckluftversorgung müssen sauber und funktionsfähig sein. Besonders bei Injektorsystemen ist auf freie Durchgänge zu achten, da Verstopfungen zu ungleichmäßigem Strahlbild führen.
Ein Probelauf auf einem gleichartigen Reststück oder einer unkritischen Stelle dient der Validierung. Hier lassen sich Druck, Wassermenge, Abstand und Winkel feinjustieren, bis das gewünschte Ergebnis erreicht ist.
Die Düse wird in gleichmäßigen Bahnen geführt. Überlappungen vermeiden ungestrahlte Streifen. Bei großen Flächen empfiehlt sich eine Einteilung in Abschnitte, um den Fortschritt zu kontrollieren.
Nach dem Strahlen wird die Fläche gespült, getrocknet und auf Restverschmutzung, Rauheit und Reinheitsgrad geprüft. Bei Bedarf wird nachgearbeitet. Anschließend sollte die Beschichtung zeitnah erfolgen, um Korrosion zu verhindern.
Die Kosten für Sandstrahlen mit Wasser setzen sich aus mehreren Positionen zusammen. Eine pauschale Angabe ist nicht seriös, da die Bedingungen stark variieren. Für Einkäufer und Fertigungsleiter sind jedoch folgende Faktoren entscheidend:
Nassstrahlanlagen und mobile Dustless-Blasting-Geräte sind meist teurer als einfache Trockenstrahlkabinen. Dafür entfallen oft teure Absaug- und Filteranlagen. Bei der Beschaffung ist zu prüfen, ob die Anlage sowohl nass als auch trocken betrieben werden kann – das erhöht die Flexibilität.
Strahlmittel, Wasser, Düsen und Verschleißteile sind laufende Kosten. Hochwertige Strahlmittel wie Granatsand oder Korund sind zwar teurer in der Anschaffung, lassen sich aber je nach System mehrfach zurückgewinnen. Wasser ist meist kostengünstig, muss jedoch bei der Entsorgung berücksichtigt werden.
Beim Nassstrahlen fällt ein Schlamm aus Wasser, Strahlmittel und abgetragenem Material an. Dieser gilt je nach Schadstoffbelastung als gefährlicher Abfall. Die Entsorgungskosten können die Wirtschaftlichkeit erheblich beeinflussen. Anwender sollten frühzeitig klären, ob das Abwasser aufbereitet und das Strahlmittel separiert werden kann.
Durch die bessere Sicht und die geringere Nachreinigung kann das Nassstrahlen Prozesszeit sparen. Gleichzeitig kann die Trocknungszeit vor dem Beschichten den Ablauf verlängern. In der Gesamtkalkulation ist der gesamte Arbeitsablauf zu betrachten, nicht nur die reine Strahlzeit.
Für eine belastbare Wirtschaftlichkeitsrechnung empfiehlt sich ein Pilotprojekt mit definierter Fläche, bei dem alle Verbräuche dokumentiert werden.
Selbst erfahrene Anwender machen beim Nassstrahlen typische Fehler. Wer diese kennt, kann Ausschuss und Nacharbeit reduzieren.
Wird die Wassermenge zu niedrig eingestellt, entsteht trotzdem Staub, und die Kühlwirkung geht verloren. Die Oberfläche bleibt zwar feucht, aber der Feinstaub wird nicht ausreichend gebunden. Faustregel: Die Fläche muss während des Strahlens sichtbar nass glänzen, ohne dass Wasser abläuft.
Ein zu hartes Strahlmittel auf weichem Aluminium erzeugt tiefe Riefen und Materialabtrag. Ein zu weiches Strahlmittel auf dickem Stahl führt zu unzureichender Reinheit. Die Strahlmittelwahl muss immer auf Substrat und Anforderung abgestimmt sein.
Hoher Druck beschleunigt den Abtrag, erhöht aber auch das Risiko von Verzug, Kantenausbrüchen und übermäßiger Rauheit. Besonders bei dünnen Blechen und Mischkonstruktionen sollte der Druck so niedrig wie möglich gewählt werden.
Ungleichmäßige Vorschubgeschwindigkeit oder unkontrollierte Abstände führen zu Streifen, Rillen oder Restverschmutzung. Ein geschultes Auge und eine systematische Bahnführung sind wichtiger als hohe Maschinenleistung.
Nach dem Strahlen bleibt eine feuchte, salzhaltige Oberfläche zurück. Wird diese nicht gespült und getrocknet, entsteht schnell neue Korrosion. Gerade bei Stahl ist der Zeitraum zwischen Strahlen und Grundierung kritisch.
Verschlissene oder verstopfte Düsen verändern das Strahlbild und erhöhen den Verbrauch. Regelmäßige Kontrolle und Austausch von Verschleißteilen sichern konstante Ergebnisse.
Beim klassischen Sandstrahlen wird das Strahlmittel trocken mit Druckluft beschleunigt. Beim Sandstrahlen mit Wasser wird zusätzlich Wasser zugeführt. Das Wasser bindet Staub, kühlt die Oberfläche und reduziert die mechanische Belastung. Dadurch eignet sich das Verfahren besonders für staubsensible Umgebungen und wärmeempfindliche Werkstoffe.
Geeignet sind unter anderem Granatsand, Korund, Glasperlen, Keramikperlen, Natriumbicarbonat und Kunststoffgranulat. Die Wahl hängt vom Substrat, dem gewünschten Reinheitsgrad und der zulässigen Rauheit ab. Schwere Strahlmittel wie Granatsand benötigen eine gute Durchmischung im Wasser.
Ja, das Verfahren ist sehr gut zur Entrostung geeignet. Mit passendem Strahlmittel und Druck lassen sich Rost und Walzzunder entfernen und ein definierter Reinheitsgrad wie Sa 2,5 erreichen. Die Wasserzugabe verhindert dabei übermäßige Staubentwicklung und schützt dünnere Bauteile vor Verzug.
Ja, mit dem richtigen Strahlmittel und reduziertem Druck ist Aluminium gut bearbeitbar. Weiche Strahlmittel wie Glasperlen oder Kunststoffgranulat sowie ein flacher Strahlwinkel verhindern tiefe Riefen. Die Kühlwirkung des Wassers reduziert das Risiko von Verzug bei dünnen Blechen.
Das Abwasser enthält Strahlmittelreste und abgetragenes Material. Je nach Belastung gilt es als gefährlicher Abfall und muss fachgerecht entsorgt werden. Viele Anwender setzen Absetzbecken oder Filtersysteme ein, um Strahlmittel und Wasser zu trennen und die Entsorgungskosten zu senken.
Trotz Wasserbindung sind Atemschutz, Schutzbrille, Gehörschutz und geeignete Schutzkleidung erforderlich. Es entstehen Aerosole und Spritzwasser, die Haut und Atemwege reizen können. Die genauen Anforderungen ergeben sich aus der Gefährdungsbeurteilung und den eingesetzten Strahlmitteln.
Sandstrahlen mit Wasser ist eine vielseitige Alternative zum Trockenstrahlen, wenn Staubvermeidung, Substratschutz und Prozesskontrolle im Vordergrund stehen. Das Verfahren eignet sich für Stahlbau, Instandsetzung, Automotive und viele weitere industrielle Anwendungen. Entscheidend sind die Auswahl des passenden Strahlmittels, die korrekte Einstellung von Druck und Wassermenge sowie eine systematische Nachbehandlung.
Für Einkäufer und Fertigungsleiter lohnt sich ein Blick auf die gesamte Prozesskette: von der Objektanalyse über die Ausrüstung bis zur Entsorgung. Wer das Nassstrahlen einführen oder optimieren will, sollte mit einem Pilotprojekt auf definierter Fläche starten, Verbräuche dokumentieren und die Ergebnisse messtechnisch bewerten.
Der nächste praktische Schritt ist die Erstellung eines Anforderungsprofils für Ihre konkreten Bauteile. Definieren Sie Substrat, geforderten Reinheitsgrad, Rauheit und Umgebungsbedingungen. Auf dieser Basis lassen sich Strahlmittel, Druckbereich und Anlagentyp fundiert auswählen – und der Wechsel zum staubarmen Nassstrahlen wird planbar.