Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Schritt-für-Schritt-Anleitung für Unternehmen, die Pulverbeschichtung intern umsetzen. Erfahren Sie alles zu Anlagentechnik, Prozessparametern, Qualitätsmanagement und Wirtschaftlichkeit.
Die Frage „Pulverbeschichten selbst machen“ stellen sich viele Verantwortliche in metallverarbeitenden Unternehmen, die ihre Oberflächenveredelung besser steuern, Lieferzeiten verkürzen oder langfristig Kosten sparen möchten. Die kurze Antwort lautet: Ja, es ist möglich, die Pulverbeschichtung im eigenen Betrieb durchzuführen, sofern die räumlichen, technischen und personellen Voraussetzungen stimmen. Dieser Leitfaden zeigt Ihnen, was Sie benötigen, welche Schritte entscheidend sind und worauf Sie als B2B‑Einkäufer, Ingenieur oder Fertigungsleiter bei der Entscheidung für eine In‑house‑Lösung achten müssen. Wir betrachten den gesamten Prozess von der Anlagenplanung über die Materialauswahl bis zur Qualitätssicherung – praxisnah und ohne Marketingversprechen.
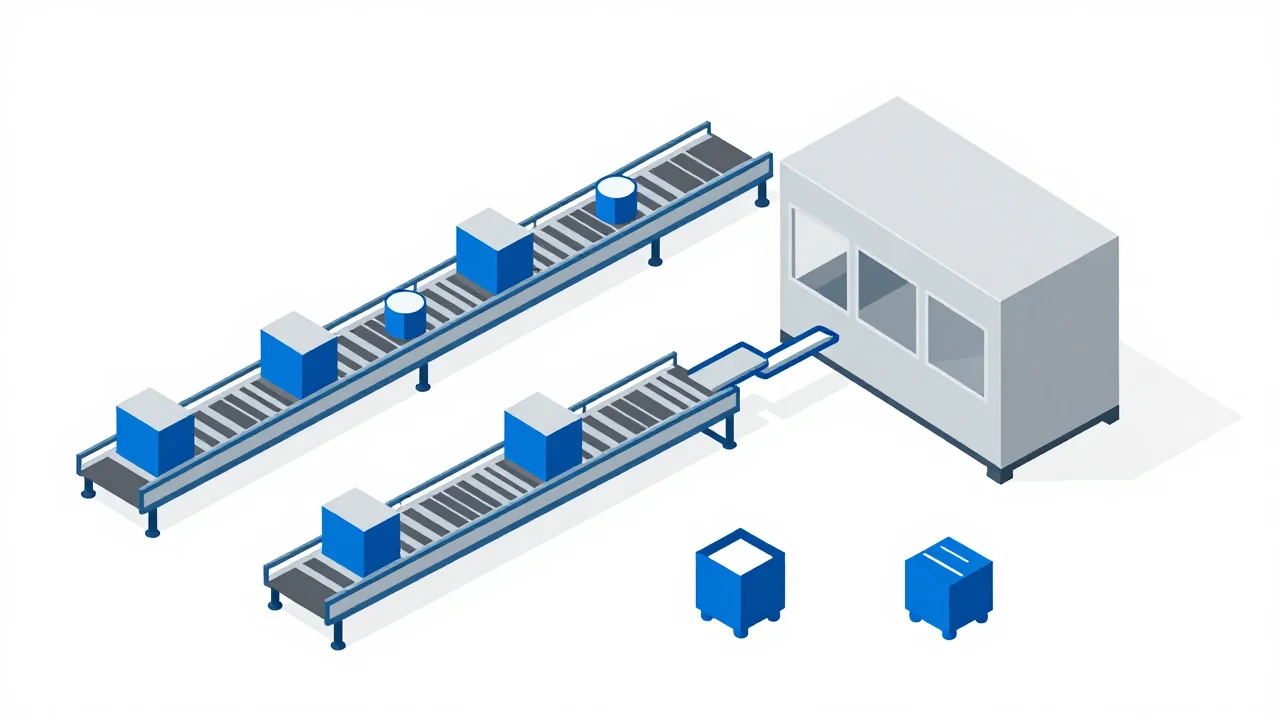
Pulverbeschichten ist ein elektrostatisches Beschichtungsverfahren, bei dem ein trockener Pulverlack auf ein leitfähiges Werkstück aufgetragen und anschließend im Ofen eingebrannt wird. Das Ergebnis ist eine äußerst widerstandsfähige, gleichmäßige und optisch ansprechende Oberfläche. „Selbst machen“ bedeutet in diesem Zusammenhang, dass ein Fertigungsbetrieb die komplette Prozesskette – von der Vorbehandlung über die Applikation bis zum Aushärten – in den eigenen Räumlichkeiten und unter eigener Verantwortung durchführt, anstatt die Teile zu einem Lohnbeschichter zu geben.
Während das Verfahren in der Möbel- oder Automobilindustrie seit Jahrzehnten etabliert ist, eröffnet die Verfügbarkeit modularer und kostengünstigerer Anlagen heute auch mittelständischen Unternehmen die Möglichkeit, Pulverbeschichten selbst zu machen. Wichtig ist, dass Sie die Prozesskomplexität nicht unterschätzen: Es geht nicht nur darum, eine Pistole und einen Ofen anzuschaffen. Chemische Vorbehandlung, Temperaturführung, Pulverrückgewinnung und vor allem die Reproduzierbarkeit der Qualität erfordern ingenieurtechnisches Verständnis und geschultes Personal.
Für viele Unternehmen liegt der Hauptanreiz in der vollständigen Kontrolle über den Beschichtungsprozess. Das reduziert Abhängigkeiten von externen Dienstleistern, vermeidet Engpässe und ermöglicht eine nahtlose Integration in die eigene Fertigungslinie. Wenn Sie Pulverbeschichten selbst machen, können Sie just‑in‑time produzieren, die Durchlaufzeit erheblich verkürzen und kurzfristig auf Sonderwünsche oder Eilaufträge reagieren. Zudem lassen sich Qualitätsprobleme direkt beheben, ohne auf die Reaktion eines Subunternehmers warten zu müssen. Aus Einkaufsperspektive entfällt der Aufwand für Angebotsvergleiche, Transportkosten und laufende Vertragsverhandlungen – stattdessen entsteht eine kalkulierbare interne Verrechnung.
Ein weiterer Pluspunkt ist die Möglichkeit, das Pulverbeschichten selbst machen als eigenes Dienstleistungsangebot aufzubauen. Wer freie Kapazitäten hat, kann für benachbarte Betriebe beschichten und so eine zusätzliche Wertschöpfungsstufe nutzen. Dies erfordert jedoch eine sorgfältige Balance zwischen eigenem Bedarf und Lohnaufträgen.
Die Investitionskosten für eine professionelle Pulverbeschichtungsanlage können einen mittleren sechsstelligen Betrag erreichen – abhängig von Automatisierungsgrad, Kabinengröße und Ofentechnik. Selbst eine semiprofessionelle Einsteigerlösung erfordert eine substanzielle Anfangsinvestition. Hinzu kommen laufende Kosten für Pulver, Energie, Wartung und Personalqualifikation. Ein kritischer Punkt ist die Einhaltung von Umwelt-, Brand- und Arbeitsschutzvorschriften, insbesondere bei der Lagerung von Pulverlacken und beim Betrieb von thermischen Anlagen.
Qualitative Risiken bestehen vor allem dann, wenn der Vorbehandlung nicht genügend Aufmerksamkeit geschenkt wird oder die Temperaturführung im Ofen nicht gleichmäßig ist. Gerade bei Baugruppen mit unterschiedlichen Materialstärken kann es zu Unter- oder Überhärtung kommen. Wer Pulverbeschichten selbst machen will, muss diese Parameter beherrschen – sonst drohen Feldausfälle, Korrosionsschäden und Reklamationen.
Bevor Sie in Anlagen investieren, sollten Sie einige grundlegende Voraussetzungen prüfen:
Die industrielle Pulverbeschichtung folgt einem klar definierten Prozess, der in sechs Hauptphasen unterteilt werden kann. Jede Phase hat direkten Einfluss auf das Endergebnis und muss dokumentiert und überwacht werden.
Die Oberfläche muss absolut sauber, fettfrei und reaktiv sein. Typische Verfahren sind das alkalische Entfetten, das Spülen mit VE‑Wasser sowie eine Konversionsschicht (Eisen- oder Zinkphosphatierung). Bei Aluminium wird häufig chromfrei vorbehandelt. Ohne diese Vorstufe haftet das Pulver nicht ausreichend und die Korrosionsbeständigkeit bleibt weit unter den Normwerten (z. B. DIN EN ISO 9227 für Salzsprühnebeltest). Planen Sie eine Trocknungszone nach der Nassvorbehandlung ein, um Wasserrückstände zu vermeiden.
Stellen, die nicht beschichtet werden dürfen (Gewinde, Passflächen, Lagersitze), müssen mit hitzebeständigen Silikonstopfen oder Klebebändern maskiert werden. Die Werkstücke werden so auf das Fördersystem gehängt, dass sie während des Transports nicht schwingen und die Beschichtung aller Flächen möglich ist. Eine optimale Erdung der Teile ist essenziell für den elektrostatischen Auftrag.
In der Kabine wird das Pulver mit einer Sprühpistole aufgeladen – entweder durch Hochspannungskorona oder triboelektrisch. Der Bediener oder ein Roboter führt die Pistole gleichmäßig über das Werkstück. Hier müssen Parameter wie Pulverfördermenge, Spannung (meist 60–100 kV) und Abstand zum Werkstück exakt eingestellt sein. Moderne Anlagen verfügen über eine automatische Pulverrückgewinnung, die das Overspray über Zyklone und Filter zurückführt und dem Frischpulver beimischt. So wird ein Materialnutzungsgrad von über 95 % erreicht.
Die beschichteten Teile durchlaufen einen Ofen, in dem das Pulver bei objektspezifischer Temperatur (meist 160–200 °C) aufschmilzt und chemisch vernetzt. Die Verweilzeit und die Temperaturkurve müssen exakt dem Pulverdatenblatt entsprechen. Entscheidend ist, dass nicht nur die Ofenluft, sondern auch das Werkstück selbst die erforderliche Objekttemperatur erreicht – bei dickwandigen Teilen dauert das länger. Ein zu frühes Entnehmen führt zu Unterhärtung, eine zu lange Verweilzeit kann Vergilbungen und Versprödung verursachen.
Nach dem Ofen werden die Teile an der Luft oder mit zusätzlicher Ventilation abgekühlt. Danach erfolgt die Sichtprüfung auf Läufer, Poren oder Farbabweichungen. Ergänzend sollten Sie regelmäßig Schichtdickenmessungen (nach DIN EN ISO 2360), Gitterschnittprüfungen (nach DIN EN ISO 2409) und gegebenenfalls Salzsprühnebeltests durchführen. Nur durch dokumentierte Qualitätskontrollen können Sie nachweisen, dass Ihr internes Pulverbeschichten die Spezifikationen Ihrer Abnehmer einhält.
Die Anlagentechnik bestimmt maßgeblich, wie effizient und reproduzierbar Sie beschichten können. Die Kernkomponenten sind die Beschichtungskabine mit Absaug- und Rückgewinnungssystem, die Sprühpistolen sowie der Einbrennofen. Für einen kontinuierlichen Betrieb empfiehlt sich ein manuelles oder automatisches Kreisfördersystem, das die Werkstücke durch die einzelnen Zonen transportiert.
Bei der Auswahl sollten Sie nicht nur nach dem Anschaffungspreis entscheiden, sondern auch die langfristige Zuverlässigkeit, den Service vor Ort und die Ersatzteilversorgung bewerten. Hochwertige Steuerungen mit Rezepturverwaltung und Anbindung an die Fertigungs‑IT helfen, Ausschuss zu minimieren und Rüstzeiten zu dokumentieren. Fragen Sie den Anlagenbauer nach Referenzinstallationen bei vergleichbaren Teilespektren, ohne sich auf angeblich unschlagbare Einzelfälle zu verlassen.
Die Entscheidung zwischen manuellen und automatischen Applikationssystemen hängt von Stückzahlen und Teilegeometrie ab. Für kleine Lose und komplexe Geometrien bleibt der manuelle Einstieg sinnvoll. Bei hohen Stückzahlen lohnen sich Roboterbeschichtungen mit programmierbaren Bahnkurven deutlich. Ein häufiger Fehler ist die Unterdimensionierung der Ofenkapazität – wer Pulverbeschichten selbst machen will, sollte den Ofen großzügig auslegen, da Engpässe hier die gesamte Fertigung ausbremsen.
Die Auswahl des richtigen Pulverlacks hat unmittelbaren Einfluss auf die Verarbeitbarkeit, die Oberflächenoptik und die chemisch-mechanischen Eigenschaften. Man unterscheidet grundsätzlich zwischen Epoxid- und Polyesterpulvern sowie Mischsystemen (Hybrid). Epoxidpulver bieten ausgezeichnete Haftung und Korrosionsschutz, neigen jedoch bei UV‑Belastung zum Vergilben und sind daher eher für den Innenbereich geeignet. Polyester- und Superdurable‑Systeme werden im Außenbereich eingesetzt, da sie wetterbeständiger sind. Für erhöhte Kratzfestigkeit gibt es Polyurethan‑basierte Pulver.
Typische Substrate sind Stahl, feuerverzinkter Stahl, Aluminium und in gewissem Umfang auch Edelstahl. Voraussetzung für den elektrostatischen Auftrag ist eine ausreichende Leitfähigkeit des Werkstoffs. Bei nichtleitenden Materialien wie Kunststoffen, Holz oder MDF sind spezielle Vorbehandlungen oder leitfähige Grundierungen erforderlich; darüber sollten Sie sich im Vorfeld beim Pulverlieferanten beraten lassen. Achten Sie auf die Chargengenauigkeit des Pulvers, denn bereits geringe Unterschiede können zu Farbtonabweichungen führen – ein relevanter Faktor, wenn Sie für markenkritische Bauteile Pulverbeschichten selbst machen.
Die häufigsten Fehlerursachen liegen in den Bereichen Vorbehandlung, Applikation und Ofenprozess. Hier eine Auswahl praxisrelevanter Probleme und deren Abhilfe:
| Fehlerbild | Mögliche Ursache | Maßnahme |
|---|---|---|
| Schlechte Haftung / Ablösungen | Unzureichende Entfettung, keine Phosphatierung, falsche Vorbehandlung | Vorbehandlungsbad prüfen, Leitfähigkeit und pH‑Wert kontrollieren, Spülprozess intensivieren |
| Orangenhaut / ungleichmäßiger Verlauf | Zu hohe Schichtdicke, falsche Ofentemperatur oder Luftverwirbelungen in der Kabine | Pulverausstoß reduzieren, Ofentemperaturprofil überprüfen, Kabinendruck und Luftführung anpassen |
| Krater / Nadelstiche | Verunreinigungen auf dem Substrat, Ölnebel, zu viel Overspray im Recyclingpulver | Druckluftqualität prüfen, Filteranlagen warten, Mischungsverhältnis Frischpulver zu Recyclingpulver anpassen |
| Farbtonabweichungen | Pulver unterschiedlicher Chargen, ungleiche Schichtdicke, Ofentemperaturschwankungen | Rückstellmuster hinterlegen, Schichtdickenkontrolle automatisieren, Temperaturkalibrierung regelmäßig prüfen |
Führen Sie ein detailliertes Qualitätsdaten-Managementsystem ein, das jede Charge rückverfolgbar macht. So können Sie bei Rückfragen schnell reagieren und die Ursachenanalyse beschleunigen. Das ist ein zentrales Argument, wenn Sie Pulverbeschichten selbst machen, anstatt externen Dienstleistern zu vertrauen, deren Prozesse Sie nicht einsehen können.
Die Wirtschaftlichkeit einer eigenen Anlage ist ein entscheidendes Kriterium für die Investitionsfreigabe. Folgende Kostenfaktoren sollten Sie berücksichtigen:
Stellen Sie diesen Kosten die aktuellen Beschichtungskosten pro Quadratmeter gegenüber, die Sie an den Lohnbeschichter zahlen. Erfahrungsgemäß kann sich eine eigene Anlage lohnen, wenn konstant hohe Stückzahlen beschichtet werden und die Teilegeometrie einen hohen Wertanteil der Beschichtung am Produkt ausmacht. Bei Schwankungen oder sehr spezialisierten Anforderungen kann das Outsourcing die flexiblere Lösung bleiben. Berechnen Sie einen Break‑even‑Punkt für verschiedene Auslastungsszenarien und lassen Sie sich von einem neutralen Fachplaner unterstützen, nicht nur vom Anlagenlieferanten. So erhalten Sie eine realistische Einschätzung, ob sich Pulverbeschichten selbst machen für Ihren Betrieb rechnet.
Der Umgang mit Pulverlack erfordert besondere Schutzmaßnahmen. Pulverlackstäube können in bestimmten Konzentrationen explosionsfähige Gemische bilden. Achten Sie auf eine ausreichende Absaugung, Vermeidung von Zündquellen und regelmäßige Reinigung der Anlage. Die Mitarbeiter müssen persönliche Schutzausrüstung tragen: partikelfiltrierende Halbmasken, Schutzbrillen und antistatische Kleidung. Die Sichtprüfung und Wartung der Erdungskabel ist ebenso obligatorisch wie der Brandschutz im Ofenbereich. Schon bei der Planung sollten Sie einen Explosionsschutzexperten hinzuziehen und die relevanten Normen (ATEX) einhalten. Bei normgerechter Ausführung lassen sich Risiken jedoch sicher beherrschen.
Ohne grundlegendes technisches Verständnis von Oberflächenchemie, Elektrostatik und thermischen Prozessen ist die Wahrscheinlichkeit von Ausschuss und Qualitätsmängeln hoch. Unternehmen, die Pulverbeschichten selbst machen wollen, sollten ihre Mitarbeiter intensiv schulen lassen oder erfahrene Prozesstechniker einstellen. Die Anlagenhersteller bieten meist mehrtägige Schulungen an.
Das hängt stark von der Anlage ab. Mit einem manuellen Handbeschichtungssystem und einem kleinen Ofen lassen sich auch Einzelteile wirtschaftlich beschichten, sofern der Rüstaufwand gering bleibt. Für Kleinstteile und Massenware werden häufig automatische Kabinen mit Rotationstrommeln eingesetzt. Die Größe allein ist nicht ausschlaggebend, sondern das Verhältnis von Beschichtungskosten zum Teilewert.
Von der ersten Planung bis zum stabilen Serienbetrieb sollten Sie mit 6 bis 12 Monaten rechnen – einschließlich Anlagenauslegung, Genehmigungsverfahren, Aufbau, Inbetriebnahme und Einfahren der Prozesse. Eilige Projekte können schneller realisiert werden, bergen jedoch das Risiko, dass die Parameter nicht optimal abgestimmt sind und sich später Nachbesserungskosten ergeben.
In professionellen Anlagen wird das Overspray über ein Filtersystem abgeschieden und je nach Pulvertyp dem Kreislauf wieder zugeführt. Dadurch entsteht kaum Abfall. Nur verunreinigtes oder übergelagertes Pulver muss entsorgt werden. Eine getrennte Rückgewinnung für verschiedene Farben verhindert Farbvermischungen und reduziert den Reinigungsaufwand.
Ja, aber es erfordert Erfahrung. Der sogenannte Umgriff sorgt durch die elektrische Feldlinien dafür, dass das Pulver auch verdeckte Bereiche erreicht. Bei sehr tiefen Hohlräumen kann die Schichtdicke dort jedoch geringer ausfallen. Hier hilft eine angepasste Pistolenführung oder der Einsatz von Tribopistolen, die eine geringere Feldverzerrung erzeugen. Testbeschichtungen mit anschließenden Kundenfreigaben sind unerlässlich.
Die Entscheidung für eine In‑house‑Pulverbeschichtung ist eine strategische Investition, die Ihre Fertigung deutlich unabhängiger und schlagkräftiger machen kann. Sie bietet volle Kontrolle über Qualität und Termintreue, erfordert jedoch disziplinierte Prozessführung und eine realistische Wirtschaftlichkeitsbetrachtung. Wenn Sie die notwendigen Voraussetzungen schaffen und in die Qualifikation Ihres Teams investieren, ist das Pulverbeschichten selbst machen eine lohnende Option, um Ihre Wertschöpfungstiefe zu erhöhen und Lieferrisiken zu minimieren. Als nächsten Schritt empfehlen wir, technische Beratungsgespräche mit zwei bis drei Anlagenherstellern zu führen und eine auf Ihren Teilemix bezogene Machbarkeitsstudie durchführen zu lassen – so treffen Sie eine informierte Entscheidung auf Basis belastbarer Zahlen.


