Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Biegeradien für Rohre richtig bestimmen – mit Tabelle, Normen und Praxiswissen. So vermeiden Sie Risse, Rückfederung und Qualitätsrisiken. Jetzt informieren.
Die Frage nach dem richtigen Biegeradius entscheidet in der Rohrbearbeitung über Fertigungsqualität, Kosten und Lebensdauer. Eine Biegeradien Rohre Tabelle liefert auf einen Blick empfohlene und minimale Biegeradien für gängige Werkstoffe und Durchmesser. Dieser Leitfaden erklärt, wie Sie solche Tabellen richtig lesen, welche Normen relevant sind und worauf Ingenieure, Einkäufer und Fertigungsleiter bei der praktischen Auslegung achten müssen.
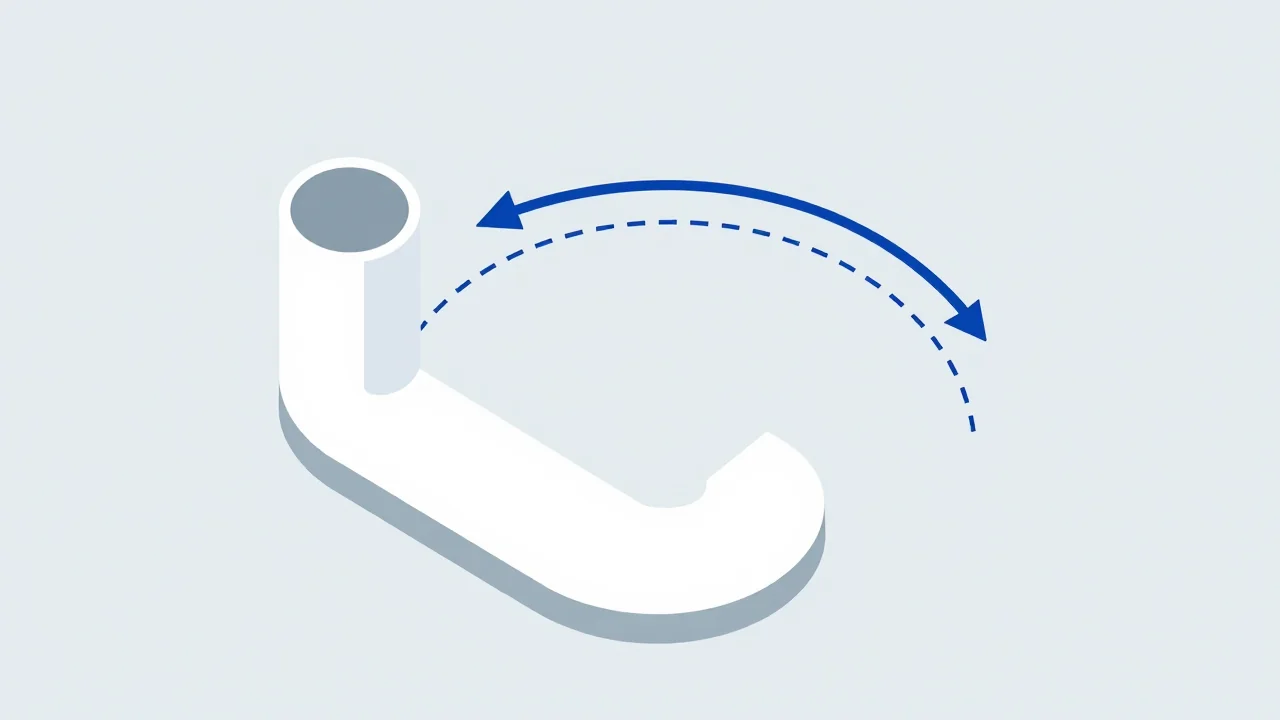
Ein Rohr lässt sich formen – aber nicht beliebig. Wird der Biegeradius zu klein gewählt, entstehen in der Außenfaser der Biegung überkritische Zugspannungen. Das Material reißt, die Wandstärke nimmt unzulässig ab, oder der Querschnitt ovalisiert und versperrt den Durchfluss. Solche Mängel sind mehr als ein optisches Problem: Sie gefährden Druckbeständigkeit, Hygieneanforderungen oder die Dichtheit ganzer Leitungssysteme.
Für Einkäufer und Beschaffungsteams bedeutet eine falsche Radiusvorgabe oft langwierige Nacharbeit, Lieferverzögerungen und Zusatzkosten. Konstrukteure riskieren, dass die geplante Geometrie sich fertigungstechnisch gar nicht umsetzen lässt. Die Biegeradien Tabelle hilft, bereits in der Konstruktionsphase belastbare Entscheidungen zu treffen und realistische Spezifikationen an die Fertigung zu übergeben.
Der Biegeradius (R) bezeichnet den Radius der Mittellinie des gebogenen Rohrabschnitts. Gemessen wird er vom Krümmungsmittelpunkt bis zur neutralen Faser – jener Zone, die beim Biegen weder gestaucht noch gestreckt wird. In der Praxis wird meist der Innenradius oder der Radius des Biegedorns kommuniziert; die Rohrmitte weicht davon ab, sobald der Querschnitt sich verformt.
Zwei Begriffe sind für die Arbeit mit Tabellen entscheidend:
Fast alle Tabellen geben den Biegeradius als Vielfaches des Rohraußendurchmessers (D) an – man liest dann etwa „3 D“ oder „2,5 D“. Diese dimensionslose Darstellung macht den Vergleich über verschiedene Abmessungen hinweg einfach.
Die folgende Tabelle zeigt branchenübliche Richtwerte für den empfohlenen und den minimalen Biegeradius kalt zu biegender Rohre. Die Angaben gelten für übliche Wandstärkenverhältnisse und gängige Biegeverfahren wie Dorn- oder Rollbiegen. Sie ersetzen keine herstellerspezifische Freigabe, bieten aber eine solide Basis für erste Auslegungen und Ausschreibungen.
| Werkstoffgruppe | Beispiele | Empfohlenes R/D | Minimales R/D (kalt) | Typischer Wandstärkenbereich |
|---|---|---|---|---|
| Unlegierter Baustahl | S235, S355, St35.8 | 3,0 – 3,5 D | 2,5 D | 1,0 – 3,2 mm |
| Edelstahl (austenitisch) | 1.4301, 1.4404, 1.4541 | 2,5 – 3,0 D | 2,0 D | 1,0 – 2,5 mm |
| Aluminiumlegierungen (nicht aushärtbar) | EN AW-1050, 3003, 6060 | 3,5 – 4,5 D | 3,0 D | 1,5 – 3,0 mm |
| Kupfer (halbhart, nahtlos) | Cu-DHP, Cu-ETP | 2,5 – 3,0 D | 2,0 D | 0,8 – 2,0 mm |
| Duktiles Gusseisen | EN-GJS-400-15 | 4,0 D | 3,0 D (bedingt) | 2,0 – 4,0 mm |
| Titanlegierungen | Ti-6Al-4V | 4,5 – 5,5 D | 4,0 D | 0,5 – 2,0 mm |
Die Werte verstehen sich bei Raumtemperatur und für Biegewinkel bis 180°. Mit steigendem Wandstärkenfaktor (t/D) verringert sich der erreichbare Mindestbiegeradius. Bei Warmbiegen oder induktiven Verfahren lassen sich für viele Stähle deutlich kleinere Radien realisieren – hier sind prozessabhängig Werte unter 1,5 D möglich.
Für die industrielle Rohrverarbeitung ist die Biegeradien Tabelle ein erstes Arbeitsmittel – die verbindlichen Grenzen liefern Regelwerke. Besonders relevant sind:
Für den Einkauf lohnt sich ein präziser Abgleich: Eine Biegeradien-Tabelle ist Auslegungshilfe, aber erst die vereinbarte Norm macht Spezifikationen zum Vertragsbestandteil.
Die reinen Werkstofftabellen stoßen schnell an ihre Grenzen, weil sie mit idealisierten Bedingungen rechnen. In der Fertigungswirklichkeit entscheiden weitere Faktoren über die erreichbare Biegequalität:
Mit zunehmender Wandstärke (t) steigt die Widerstandsfähigkeit gegen Querschnittsverformung. Rohre mit einem Verhältnis t/D > 0,1 lassen sich oft mit einem um 0,5–1 D kleineren Radius biegen als ihre dünnwandigen Pendants. Umgekehrt bedeutet ein extrem dünnwandiges Rohr (t/D < 0,03), dass selbst der empfohlene Radius der Tabelle noch zu optimistisch sein kann.
Kaltumgeformte oder ausscheidungshärtende Aluminiumlegierungen (z. B. EN AW-6082) verhalten sich beim Biegen völlig anders als weichgeglühte Varianten. Eine Zeile „Aluminium 3,5 D“ in der Tabelle deckt diesen Unterschied nicht ab. Für 6082 T6 können im Minimum 4,5–5 D nötig sein. Ebenso spielen bei austenitischen Edelstählen Kaltverfestigung und Gefügerichtung eine große Rolle.
Das reine Freiformbiegen ohne innere Stütze führt zu stärkerer Ovalisierung als das Dornbiegen. Eine Tabelle kann daher keine pauschale Radiusvorgabe machen, ohne das geplante Verfahren zu kennen. Bei anspruchsvollen Geometrien (mehrere Biegungen in kurzer Distanz) sollte der Werkzeuglieferant frühzeitig eingebunden werden.
Nach dem Biegevorgang federt das Rohr etwas zurück, abhängig von Streckgrenze und Elastizitätsmodul. Besonders hochfeste Stähle und Titan zeigen große Rückfederungswinkel – bis zu 5° Differenz zwischen Werkzeugwinkel und Endgeometrie. Die Folge: Der tatsächliche Biegeradius wird größer als geplant. Konstruktionstabellen müssen daher zwischen Soll-Radius im Werkzeug und Ist-Radius am gebogenen Teil unterscheiden.
In der Lebensmittel- und Pharmaindustrie sind enge Radien oft unerwünscht, weil sich Falten oder Mikrorisse zu Hygienehotspots entwickeln können. Hier gelten interne Anforderungskataloge, die auch bei theoretisch machbarem Rmin einen größeren Radius vorschreiben, um reinigungsfähige Oberflächen zu garantieren.
Für Konstrukteure und Beschaffungsteams hat sich folgendes Vorgehen bewährt, um vom ersten Entwurf bis zur fertigen Zeichnung eine verlässliche Radiusangabe zu erhalten:
Diese Vorgehensweise verhindert, dass ein theoretisch möglicher Radius blind übernommen wird, und bindet die Fertigungserfahrung frühzeitig ein.
In verschiedenen Branchen kommt der gleichen Tabelle unterschiedliches Gewicht zu:
Hier dominieren Rohrleitungen nach DIN 11850 mit engen Oberflächenanforderungen. Obwohl Edelstahlrohre auch mit 2 D biegbar wären, fordern viele Abnehmer 3 D oder mehr, um Spalten und Ablagerungen zu vermeiden. Die Tabelle dient hier nicht als Minimum, sondern als Ausschlusskriterium für zu kleine Radien.
Hochfeste, dünnwandige Edelstahlrohre für Abgasanlagen müssen oft mit 1,5 D und weniger gebogen werden, um in enge Bauräume zu passen. Das gelingt nur mit Dornbiegen in klimatisierten Werkzeugen und exakt vorausberechneten Rückfederungskompensationen. Die Biegeradien-Tabelle wird hier zur Grobplanung verwendet; die Feinabstimmung erfolgt über FEM-Simulationen.
Bei druckführenden Leitungen nach EN 13480 muss die Biegeradien-Tabelle mit der Wanddickenberechnung abgeglichen werden. Ein zu enger Radius erhöht die Spannungsspitzen und kann eine dickere Wandung erzwingen – was wiederum den minimalen Biegeradius verändert. Solche Iterationen sind ein typisches tägliches Geschäft für Rohrleitungsplaner.
Selbst mit einer guten Tabelle scheitern Projekte immer wieder an vermeidbaren Denkfehlern:
Der Biegedurchmesser ist der doppelte Biegeradius der Rohrmittellinie. In der Praxis wird oft vom Radius gesprochen, wenn es um die Werkzeugauslegung geht, während der Durchmesser in Zeichnungen und Biegevorrichtungen auftaucht. Achten Sie darauf, ob Ihre Biegeradien Rohre Tabelle R oder D meint.
Für kaltes Dornbiegen von 1.4301-Rohren mit üblicher Wandstärke hat sich 2,5–3 D bewährt. Bei dünnwandigen Rohren (<1 mm) oder hohen Reinheitsanforderungen sind 3 D und mehr zu bevorzugen.
Nein. Je nach Branche gelten unterschiedliche Normen (DIN EN 13480, ASME B31.3, DVGW-Blätter). Für die allgemeine Konstruktion können Sie VDI-Richtlinien oder Herstellertabellen heranziehen. Verbindliche Werte müssen immer im Vertrag vereinbart werden.
Mit abnehmendem Biegeradius steigt der Strömungswiderstand, weil sich die Querschnittsform verändert und die Sekundärströmung zunimmt. Bereits ab 3 D ist der Effekt gegenüber einem geraden Rohr spürbar; unter 2 D kann der Druckverlust um ein Mehrfaches höher liegen. Für kritische Systeme empfiehlt sich eine CFD-Simulation.
Nein. Ein Radius von Null würde eine scharfe 90°-Kante bedeuten, bei der das Material versagt. Die nächstliegende Fertigungsvariante ist ein Bogen mit kleinstem Radius (1–1,5 D) oder ein Formstück wie ein Pressfitting, das die Strömung umlenkt, ohne das Rohr selbst zu biegen.
Eine Biegeradien Rohre Tabelle ist weit mehr als eine Zahlensammlung – sie ist ein Kommunikationsinstrument zwischen Konstruktion, Einkauf und Fertigung. Sie legt realistische Grenzen fest, verkürzt Angebotsphasen und reduziert technische Missverständnisse. Wer sie mit Kenntnis der einflussnehmenden Faktoren und der relevanten Normen einsetzt, erhält Bauteile, die sowohl funktional als auch wirtschaftlich überzeugen.
Als nächsten Schritt empfehlen wir, die Tabellenwerte mit Ihrem konkreten Lastenheft abzugleichen und in einem kurzen technischen Review mit Ihrem Rohrlieferanten oder Biegebetrieb zu validieren. So sichern Sie von Beginn an die gewünschte Qualität und vermeiden kostspielige Iterationen in der Serienphase.


