Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Entgraten ist ein zentraler Fertigungsschritt, um Grate zu entfernen und Funktionalität, Sicherheit und Optik von Bauteilen zu sichern. Erfahren Sie alle Methoden, Risiken und Entscheidungskriterien.
Entgraten bezeichnet das gezielte Entfernen von Graten – kleinen, unerwünschten Materialerhebungen – die bei der spanenden oder umformenden Fertigung entstehen. Obwohl Grate oft nur wenige Zehntelmillimeter groß sind, können sie schwerwiegende Folgen für Funktion, Montage und Sicherheit eines Bauteils haben. Dieser Leitfaden erklärt alle praxisrelevanten Aspekte der Entgratung und richtet sich speziell an Einkäufer, Ingenieure und Fertigungsverantwortliche, die Qualitätsrisiken vermeiden und die richtige Verfahrenswahl treffen müssen.
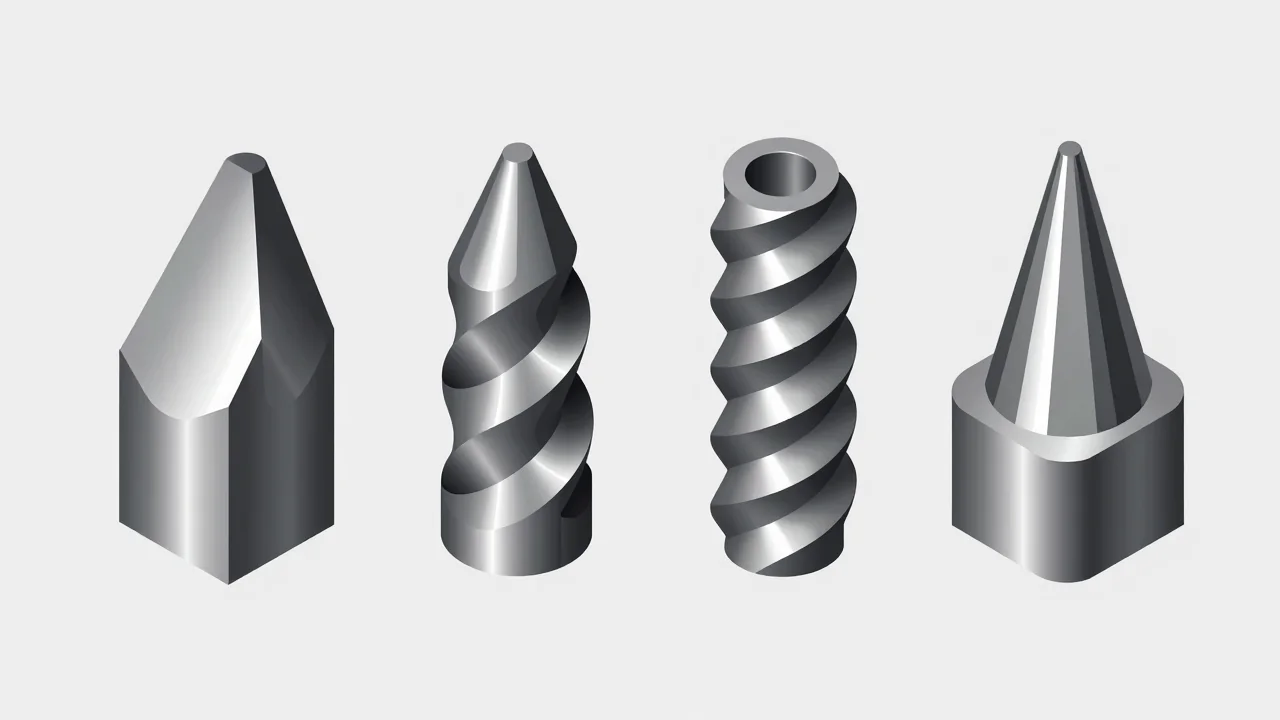
Ein Grat ist ein dünner Materialüberstand, der bei Bearbeitungsprozessen wie Fräsen, Drehen, Stanzen, Bohren oder Laserschneiden am Werkstück zurückbleibt. Entgraten beschreibt alle Verfahren, mit denen diese Überstände systematisch beseitigt werden. Während unkritische Grate oft nur optische Makel darstellen, können sie bei Präzisionsteilen die Maßhaltigkeit beeinträchtigen, Dichtflächen zerstören oder sogar zu Verletzungen führen. Besonders in der Automobil-, Medizin- und Luftfahrtbranche ist das Entgraten daher ein obligatorischer Fertigungsschritt.
Die wirtschaftliche Bedeutung wird oft unterschätzt: Unzureichend entgratete Bauteile verursachen Ausschuss, Nacharbeit und im schlimmsten Fall Feldausfälle. Ein strukturiertes Entgratungskonzept hilft, die Bearbeitungskosten zu senken und die Prozesssicherheit zu erhöhen. In technischen Zeichnungen wird die Anforderung „entgraten“ häufig mit dem Hinweis „Kanten gebrochen“ oder einer konkreten Kantenverrundung gemäß ISO 13715 spezifiziert.
Scharfe Grate an Metallteilen bergen ein hohes Verletzungsrisiko für Montagepersonal und Endanwender. Vor allem bei Blechteilen nach dem Stanzen oder Laserschneiden entstehen messerscharfe Kanten, die noch vor der Weiterverarbeitung entfernt werden müssen. Arbeitsschutzvorschriften und interne Werksnormen fordern daher konsequentes Entgraten aller zugänglichen Kanten.
Grate können Passungen stören, die Montage erschweren und die Funktion beweglicher Teile blockieren. In hydraulischen oder pneumatischen Systemen lösen sich Grate unter Betriebsdruck und führen zu Verstopfungen oder Ventildefekten. Auch die elektrische Kontaktgabe kann durch isolierende Gratkuppen an Kontaktflächen beeinträchtigt werden. Das Entgraten stellt hier die geforderte Bauteilfunktion sicher.
Für sichtbare Komponenten – etwa im Interieur- oder Gehäusebau – ist gratfreies Finish ein Qualitätsmerkmal. Zudem bilden sich an scharfen Kanten und Gratspitzen häufig Ansatzpunkte für Korrosion, weil dort die Schutzschicht dünner aufliegt oder Risse entstehen. Ein gleichmäßig entgrateter und gegebenenfalls gerundeter Kantenverlauf verbessert daher auch die Beschichtungshaftung und den Korrosionsschutz.
Grate entstehen, wenn Schneidkanten Material verdrängen statt sauber zu trennen. Je nach Fertigungsverfahren unterscheidet man verschiedene Grattypen:
Die Gratgröße hängt stark von den Prozessparametern, dem Werkzeugverschleiß und den Materialeigenschaften ab. So neigen weiche Aluminiumlegierungen zu größeren Graten als harte Stähle, und stumpfe Werkzeuge erhöhen die Gratbildung erheblich. Ein gutes Prozessverständnis ermöglicht es, Grate bereits in der Konstruktion und Arbeitsvorbereitung zu minimieren.
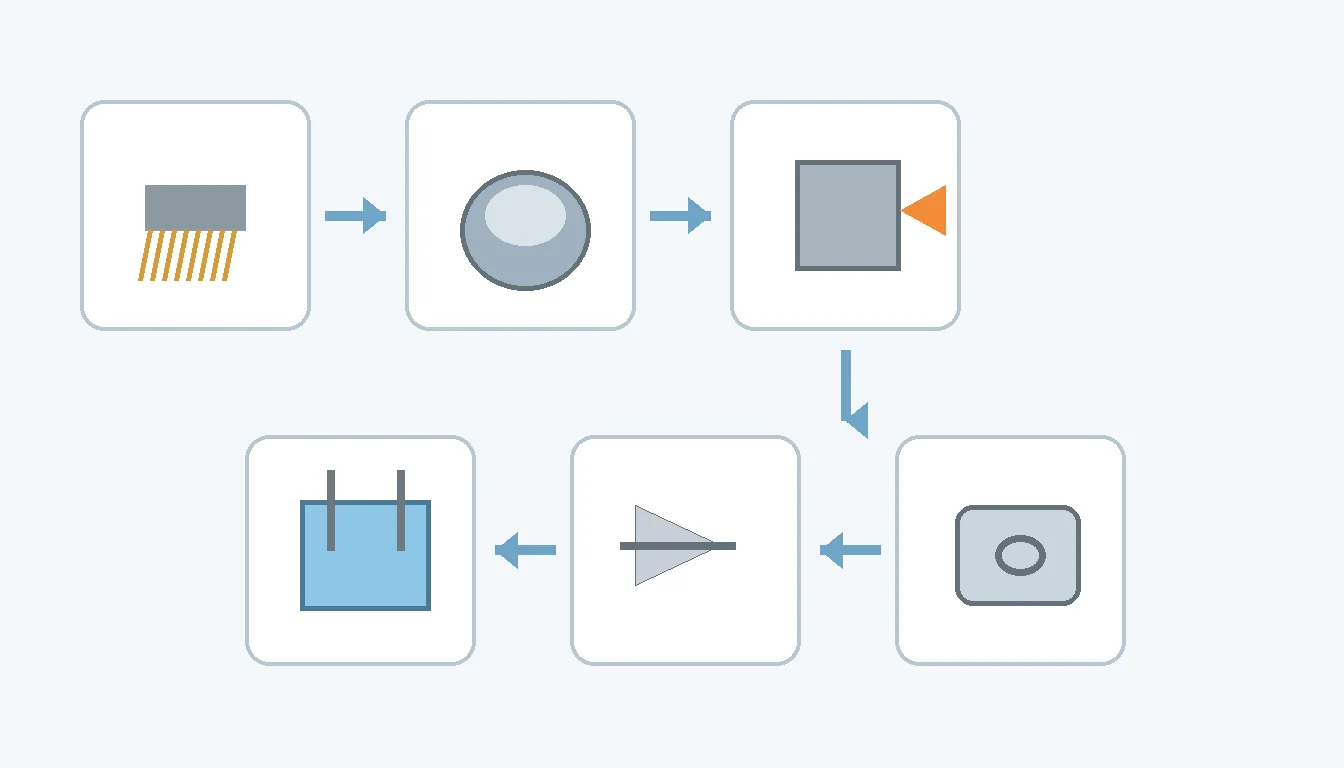
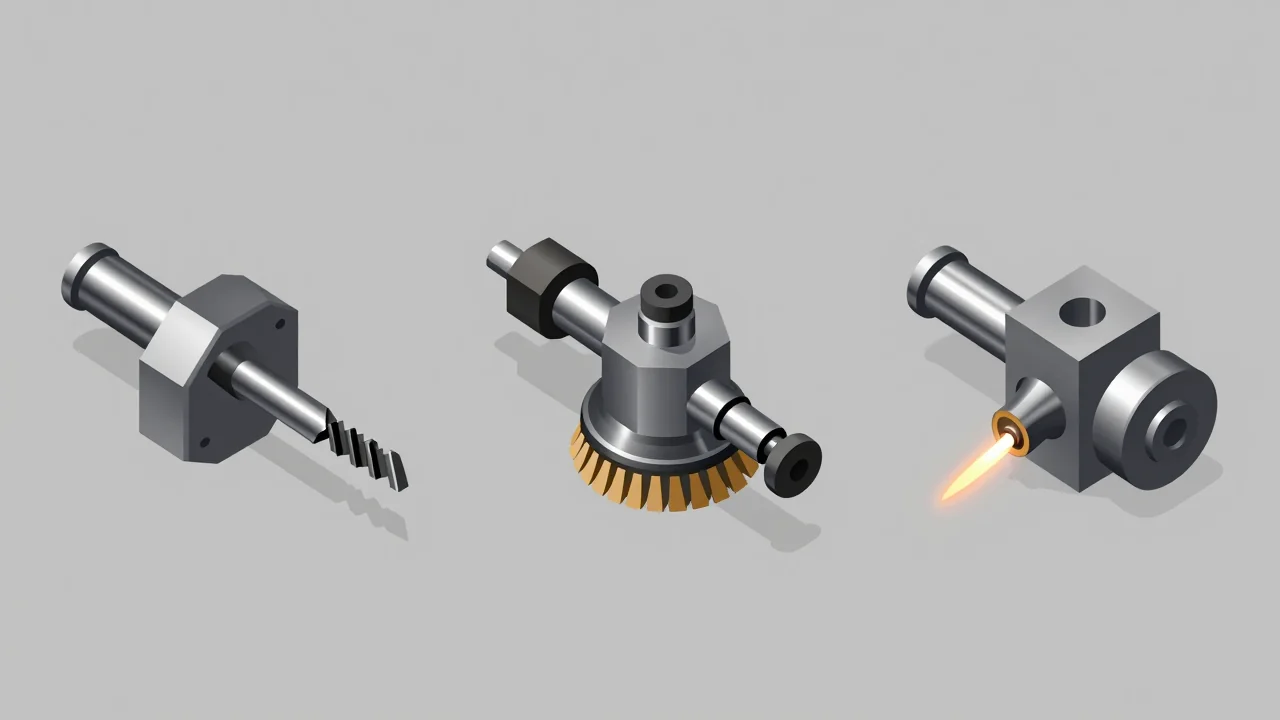
Für jede Bauteilgeometrie, jedes Material und jedes Qualitätsziel steht eine Vielzahl von Entgratungsmethoden zur Verfügung. Sie lassen sich in manuelle, mechanische, thermische und chemische Verfahren gliedern. Die folgende Tabelle fasst gängige Verfahren und ihre Haupteinsatzgebiete zusammen.
| Verfahren | Prinzip | Typische Materialien | Besonderheiten |
|---|---|---|---|
| Manuelles Entgraten | Feilen, Schaben, Klingen | Alle Metalle, Kunststoffe | Flexibel, aber zeitaufwändig; für Einzelteile und Reparaturen |
| Bürstentgraten | Rotierende Schleifbürsten | Stahl, Alu, Messing | Gut für Außenkanten; geringe Kaltverfestigung |
| Trommel-/Gleitschleifen | Vibrationsbehälter mit Schleifkörpern | Metall-, Kunststoffkleinteile | Massenverfahren; hohe Oberflächengüte erreichbar |
| Strahlentgraten | Druckluftstrahl mit Strahlmittel (Korund, Glasperlen) | Metalle, Keramik | Gut für komplexe Geometrien; gleichmäßiges Oberflächenfinish |
| Thermisches Entgraten (TEM) | Knallgasflamme verbrennt Grate | Metalle mit spezif. Wärmeleitfähigkeit | Erreicht auch tiefe Bohrungskreuzungen; sehr präzise |
| Elektrochemisches Entgraten (ECM) | Anodische Auflösung in Elektrolyt | Edelstahl, Titan, Hartmetalle | Gratfreie Kanten ohne mechanische Belastung; gute Wiederholbarkeit |
| Hochdruckwasserstrahl-Entgraten | Wasser mit bis zu 1000 bar | Aluminium, Zinkdruckguss | Keine Wärmeeinbringung; reinigt zugleich |
Die Verfahrenswahl wird durch Stückzahl, Toleranzforderungen, Materialeigenschaften und wirtschaftliche Faktoren bestimmt. In vielen Produktionslinien kommen Kombinationen zum Einsatz – zum Beispiel ein thermisches Entgraten für innenliegende Bohrungskreuzungen, gefolgt von einem Bürstvorgang für Außenflächen.
Für die Entscheidungsfindung lohnt sich der direkte Vergleich der drei Hauptkategorien. Manuelles Entgraten ist bei Klein- und Einzelserien oft alternativlos, bringt aber Schwankungen in der Kantenqualität und hohe Personalkosten mit sich. Mechanisierte Verfahren wie Gleitschleifen oder Bürsten liefern reproduzierbare Ergebnisse, haben jedoch Grenzen bei schwer zugänglichen Innenkanten.
Das thermische Entgraten (TEM) bietet herausragende Ergebnisse bei kreuzenden Bohrungen, Sacklöchern und filigranen Strukturen, da die Flammenstoßwelle alle Grate innerhalb einer Brennkammer millisekundenlang erfasst. Es erfordert allerdings einen hohen Investitionsaufwand und ist nur für Materialien geeignet, die den kurzzeitigen Temperaturen standhalten, ohne dass die Bauteilgrundmasse Schaden nimmt. ECM-Verfahren punkten wiederum mit mechanisch unbelasteten Oberflächen und sehr präzisen Kantenverrundungen, stellen aber höhere Anforderungen an die Bauteilreinigung und das Spülmanagement.
In der Praxis sollte der Einkauf daher nicht nur die reinen Stückkosten betrachten, sondern die Gesamtprozesskette: Reinigung nach dem Entgraten, Qualitätskontrolle und eventuelle Nacharbeiten müssen in die Bewertung einfließen. Ein billiges manuelles Entgraten kann bei großen Stückzahlen teuer werden, weil Ausschuss und Reklamationen steigen.
Duktile Werkstoffe wie Kupfer oder weiche Aluminiumsorte neigen zu hartnäckigen Faden- oder Lippenraten, die sich schwer abtrennen lassen. Hochfeste Stähle erfordern oft aggressivere Schleifmittel, was die Oberflächenrauheit erhöhen kann. Bei magnetischen Materialien muss zudem die Entmagnetisierung nach dem Entgraten berücksichtigt werden, vor allem bei ECM oder Gleitschleifprozessen mit ferritischen Medien.
Bauteile mit komplexen Innenhohlräumen, Taschen oder filigranen Stegen stellen besondere Anforderungen. Hier kommen bevorzugt thermische, elektrochemische oder Hochdruckwasserstrahlverfahren zum Einsatz. Einfache Kantenverrundungen an Außenflächen lassen sich kostengünstig durch Bürsten oder Gleitschleifen realisieren. Die Bewertung der Erreichbarkeit aller Gratstellen ist ein entscheidender Schritt in der Arbeitsvorbereitung.
Die geforderte Kantenqualität nach ISO 13715 oder firmeneigenen Spezifikationen bestimmt das Verfahren maßgeblich. Während das Brechen von Kanten (z. B. 0,1–0,3 mm) oft schon mit Bürsten erreicht wird, verlangen präzise Vermessungs- oder Dichtfunktionen definierte Radien und vollständige Gratfreiheit, die meist nur durch TEM, ECM oder kontrollierte Handarbeit sichergestellt werden können. Hier ist die enge Abstimmung zwischen Konstruktion und Fertigungsplanung essenziell.
Bei hohen Stückzahlen dominieren automatisierte Verfahren. Gleitschleifanlagen können mehrere tausend Kleinteile pro Stunde bearbeiten, während manuelles Entgraten für Prototypen oder Ersatzteile eingesetzt wird. Die Prozessintegration in den Fertigungsablauf – etwa inline hinter einer Bearbeitungsmaschine – reduziert Handlingkosten und Logistik. Moderne Roboterzellen mit programmierbaren Entgratwerkzeugen bieten zusätzlich Flexibilität für Losgröße-1-Fertigung.
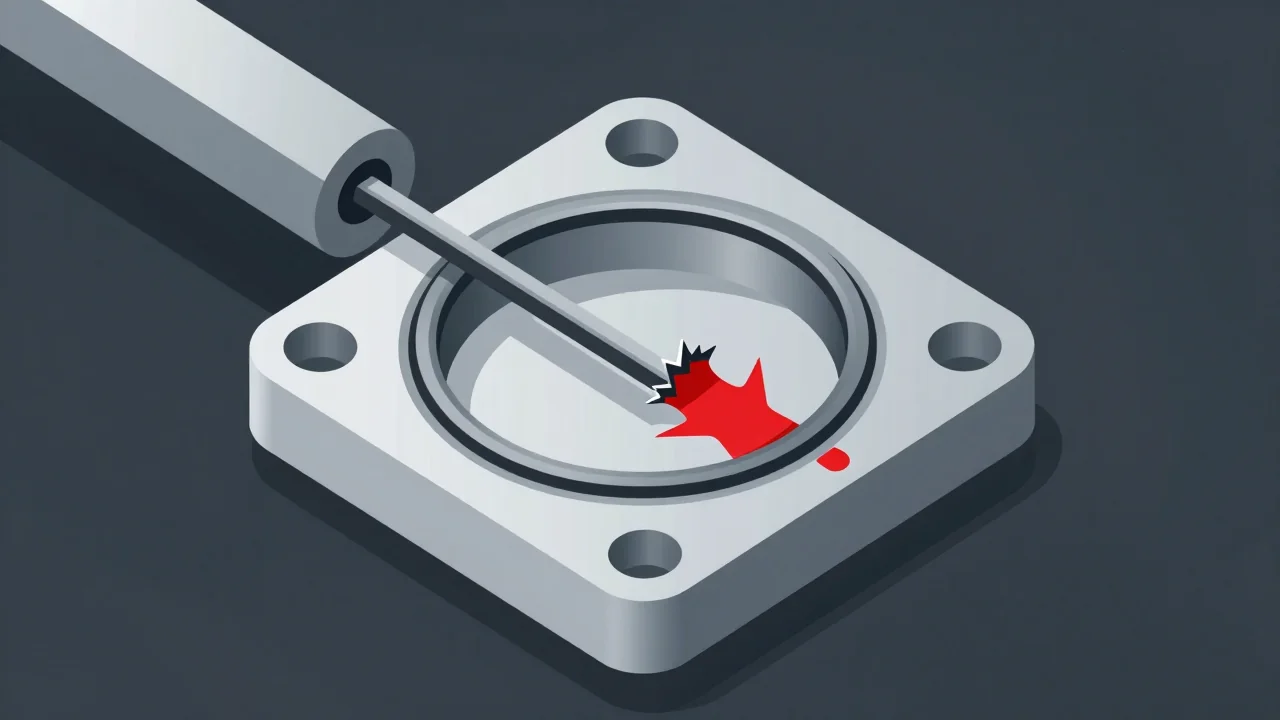
Unerkannte oder unzureichend entfernte Grate sind eine der häufigsten Ursachen für Qualitätsmängel in der mechanischen Fertigung. Sie können zu folgenden konkreten Problemen führen:
Systematische Qualitätskontrollen nach dem Entgraten sind daher Pflicht. Visuelle Prüfungen unter Vergrößerung, taktile Rändelproben oder endoskopische Inspektionen von Bohrungen decken zurückgebliebene Grate auf. Für sicherheitskritische Teile sind oft 100 %-Prüfungen vorgeschrieben.
Kreuzbohrungen mit Durchmessern unter 0,5 mm müssen absolut gratfrei sein, damit die exakte Einspritzmenge nicht durch lose Partikel beeinträchtigt wird. Hier kommt fast ausschließlich thermisches Entgraten (TEM) zum Einsatz, weil es die inneren Grate prozesssicher beseitigt, ohne die filigrane Geometrie zu verformen. Anschließend erfolgt eine Hochdruckreinigung und eine Durchflussprüfung als Qualitätsnachweis.
Gehäuseteile für Elektromotoren weisen oft komplexe Kühlkanäle und enge Toleranzen auf. Nach dem Gießen vorhandene Grate würden die Kühlmittelströmung behindern und zu Hotspots führen. Ein zweistufiger Prozess aus Hochdruck-Wasserstrahlentgraten und anschließendem Gleitschleifen beseitigt alle Innen- und Außengrate und bereitet die Oberfläche zugleich für die folgende Passivierung vor.
Elektrische Kontakte aus Kupferlegierungen müssen nicht nur gratfrei sein, sondern auch eine definierte Kantenverrundung aufweisen, um die Steckkraft konstant zu halten. Spezielle Bürstmaschinen mit Diamantfasern erzeugen reproduzierbare Radien, während Kamerasysteme inline jeden Steckkontakt auf Gratreste prüfen. Die Vermeidung von Überschleifen steht dabei im Vordergrund, um die Schichtdicke der Edelmetallbeschichtung nicht zu reduzieren.
Fehler 1: Unterschätzen der Gratbildung bei der Konstruktion. Wer frühzeitig gratkritische Bereiche identifiziert und die Kantengeometrie anpasst, spart teure Sonderlösungen. Zeichnungshinweise zu Kantenzuständen müssen klar und messbar sein.
Fehler 2: Wahl eines zu aggressiven Verfahrens. Ein überdimensioniertes Strahlmittel oder zu hoher Anpressdruck kann die Oberflächentopologie ungewollt verändern und Mikrokerben einbringen. Das Verfahren sollte durch Versuche validiert und die Parameter dokumentiert werden.
Fehler 3: Vernachlässigung der Nachreinigung. Entgratungsrückstände wie Schleifstaub, Strahlmittelreste oder chemische Elektrolytanhaftungen können Folgeschritte stören. Ein abgestimmtes Reinigungskonzept ist genauso wichtig wie das Entgraten selbst.
Fehler 4: Keine oder unzureichende Qualitätskontrolle. Erstmusterprüfungen allein reichen nicht. Prozessbegleitende Stichproben und dokumentierte Prüfpläne sichern die gleichbleibende Gratfreiheit über die gesamte Serienfertigung.
Diese typischen Fallstricke zeigen: Entgraten ist kein trivialer Zusatzschritt, sondern muss als eigenständiger Prozess mit definierten Eingangs- und Ausgangsmerkmalen gemanagt werden.
Entgraten ist das Entfernen von Graten – unerwünschten Materialüberständen, die bei Fertigungsverfahren wie Fräsen, Stanzen oder Schleifen entstehen. Es sichert die geometrische Genauigkeit, Funktion und Sicherheit des Werkstücks.
Die wichtigsten sind manuelles Entgraten, Bürsten, Gleitschleifen, Strahlen, thermisches Entgraten (TEM), elektrochemisches Entgraten (ECM) und Hochdruckwasserstrahl-Entgraten. Die Wahl hängt von Material, Geometrie und Anforderungen ab.
Grate beeinträchtigen Passungen, Dichtheit und Sicherheit. Unentgratete Teile können zu Montageproblemen, Leckagen, erhöhtem Verschleiß und sogar zum Bauteilversagen führen. Zudem gefährden scharfe Kanten das Personal.
Ja, durch geschickte Kantenauslegung, Entgratfasen in der Konstruktion und die Wahl gratmindernder Fertigungsverfahren lässt sich die Gratbildung reduzieren, aber nicht vollständig eliminieren. Ein Restgrat bleibt meist bearbeitungspflichtig.
Typische Methoden sind Sichtprüfungen mit Lupen oder Mikroskopen, Tastschnittverfahren, Endoskopie für Bohrungen sowie mechanische Abrasivtests, die prüfen, ob lose Grate vorhanden sind.
Die Frage „Was ist Entgraten?“ erschöpft sich nicht in der simplen Definition der Gratentfernung. Es handelt sich um einen entscheidenden Fertigungsschritt mit unmittelbarem Einfluss auf Bauteilqualität, Sicherheit und Wirtschaftlichkeit. Einkäufer und Fertigungsleiter sollten die Gratproblematik bereits in der Angebotsphase adressieren und die richtigen Entgratverfahren integrieren. Wer systematisch plant, Prüfkriterien festlegt und die Prozesskette ganzheitlich betrachtet, vermeidet kostspielige Qualitätsprobleme und schafft die Basis für zuverlässige Produkte.


