Vorbehandlung Pulverbeschichten: Der ultimative Leitfaden für Ingenieure und Einkäufer

Erfahren Sie, warum die richtige Vorbehandlung beim Pulverbeschichten entscheidend für Haftung, Korrosionsschutz und Langlebigkeit ist. Methoden, Prozesse und Fehlervermeidung im B2B-Kontext.
Die Vorbehandlung ist der vielleicht unterschätzteste Schritt im gesamten Pulverbeschichtungsprozess. Ohne eine professionell ausgeführte Vorbehandlung haftet keine Pulverbeschichtung zuverlässig – egal wie hochwertig der Pulverlack selbst ist. In diesem Leitfaden zeigen wir Ihnen, welche Verfahren es gibt, wie Sie die richtige Methode für Ihr Bauteil auswählen und welche Qualitätsrisiken Sie unbedingt vermeiden sollten.

Warum die Vorbehandlung vor dem Pulverbeschichten unverzichtbar ist

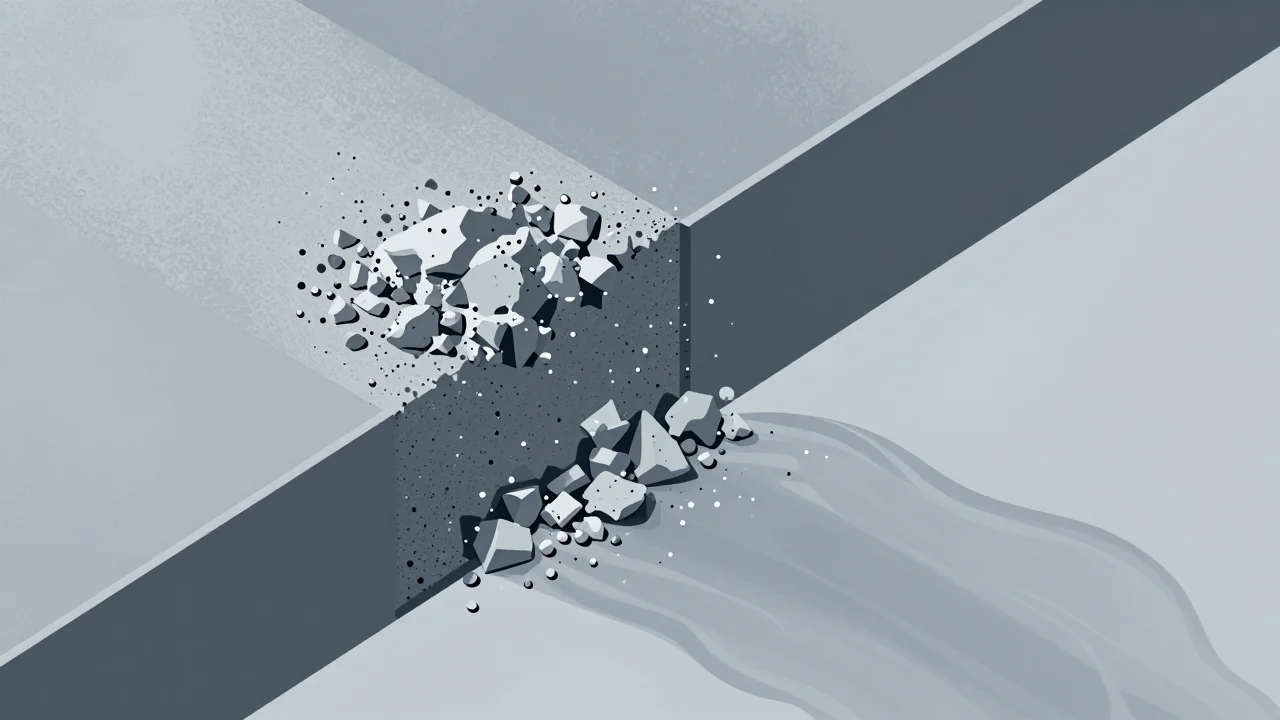
Isometrische Nahaufnahme eines Metallquerschnitts: Links eine raue for vorbehandlung pulverbeschichten

Viele Einkäufer und Fertigungsleiter blicken zuerst auf die Kosten des Pulverlacks oder die Farbauswahl. Die eigentliche Haltbarkeit der Beschichtung entscheidet sich aber bereits lange vorher. Die Vorbehandlung erfüllt drei zentrale Aufgaben:

  • Reinigung: Entfernung von Ziehölen, Fetten, Spänen und Staubpartikeln. Bleiben diese Verunreinigungen auf der Oberfläche, wird der Pulverlack nicht haftend aufschmelzen und unter dem Film zu Ablösungen führen.
  • Oberflächenaktivierung: Eine leicht aufgeraute oder chemisch veränderte Oberfläche bietet dem Pulver eine größere Haftfläche und mikromechanische Verankerungspunkte.
  • Korrosionsschutz-Aufbau: Eine Konversionsschicht (z.B. Phosphatierung oder Zirkonisierung) wirkt als Haftvermittler und als Sperrschicht gegen Unterwanderung durch Rost – sie ist der eigentliche Grund, warum pulverbeschichtete Teile einen Salzsprühtest von 500, 1000 oder mehr Stunden bestehen.

In der industriellen Praxis sieht man immer wieder, dass Bauteile ohne Vorbehandlung nur „sauber geschliffen“ und danach beschichtet werden. Solche Teile mögen anfangs gut aussehen, fallen aber im Korrosionstest oder nach wenigen Monaten im Außeneinsatz dramatisch ab. Der wirtschaftliche Schaden durch Reklamationen und Nacharbeit übersteigt die eingesparten Vorbehandlungskosten um ein Vielfaches.
Methoden der Vorbehandlung im Überblick

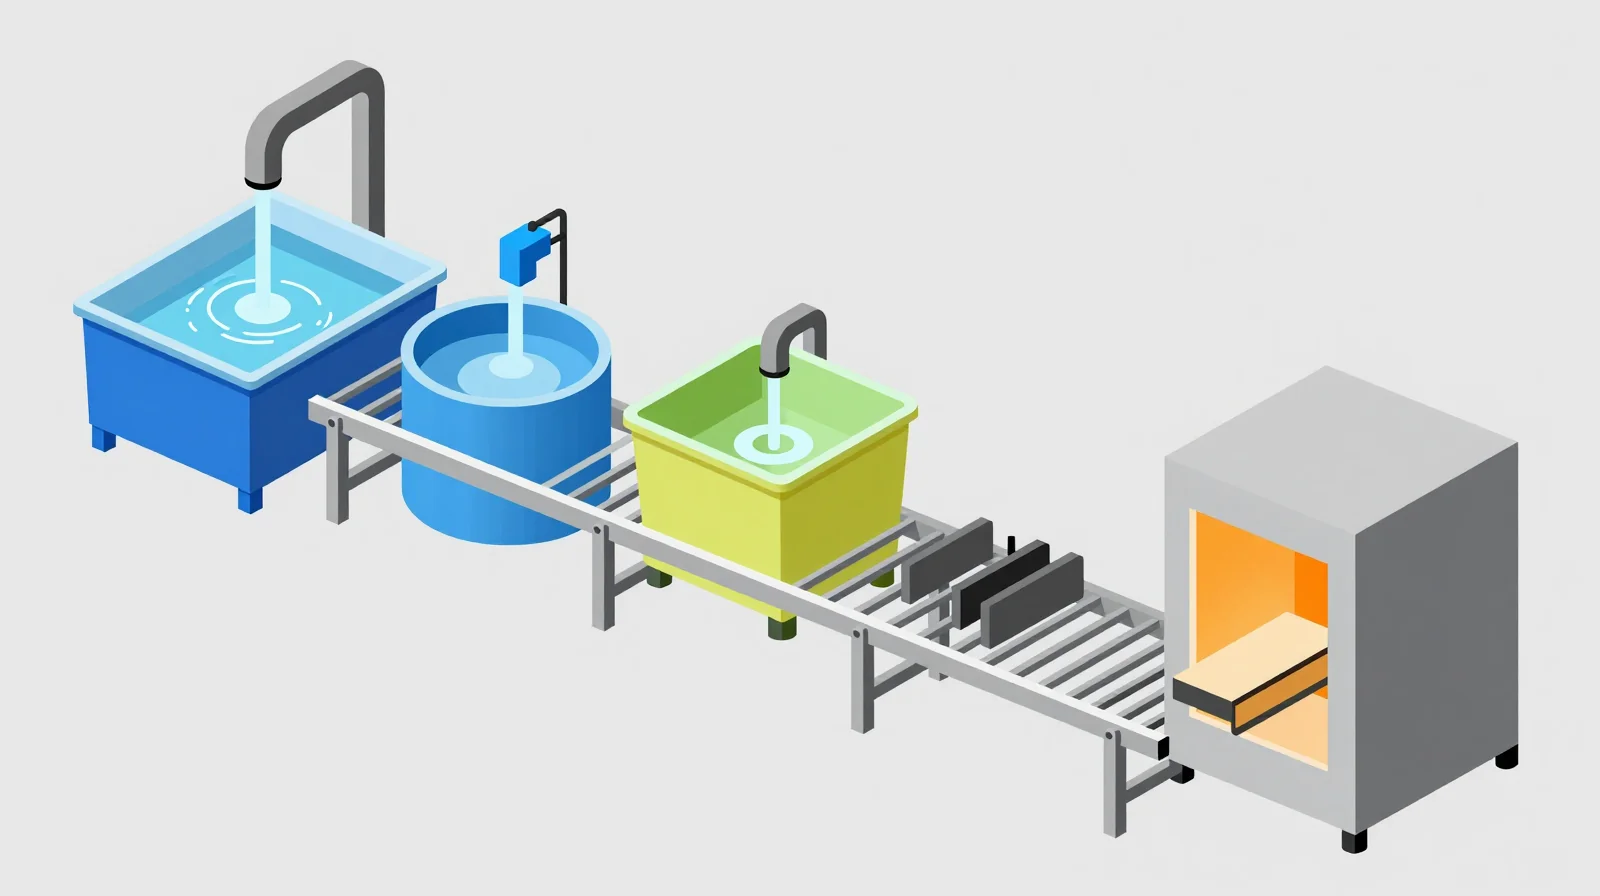
Isometrische Durchlaufstraße mit 5 Stationen: Entfetten (blaues Becken) for vorbehandlung pulverbeschichten

Die Wahl der richtigen Vorbehandlungsmethode hängt vom Grundwerkstoff, der Geometrie, der späteren Belastung und den geforderten Normen ab. Grundsätzlich unterscheidet man mechanische und chemische Verfahren – oft werden sie kombiniert.

Mechanische Vorbehandlung

Zur mechanischen Vorbehandlung zählen alle Verfahren, die die Oberfläche durch Abtragen oder Strahlen reinigen und aufrauen. Sie eignen sich vor allem für Stahl- und Edelstahlteile, Schweißkonstruktionen und Gussteile, bei denen Zunder, Rost oder Altanstriche entfernt werden müssen.

  • Sandstrahlen / Kugelstrahlen: Einsatz von Strahlmittel (Stahlkies, Korund, Glasperlen) mit Druckluft oder Schleuderrad. Erzeugt reproduzierbare Rauheitsgrade (Rz / Ra), die für die Haftung ideal sind. Nachteil: Entfernt keine Öle und Fette dauerhaft, da diese nur weggedrückt werden und später wieder an die Oberfläche wandern können.
  • Schleifen und Bürsten: Manuelles oder maschinelles Verfahren für kleine Serien oder lokale Stellen. Keine gleichmäßige Oberfläche und nicht prozesssicher bei großen Stückzahlen.

Chemische Vorbehandlung

Chemische Verfahren sind der Standard in der Lohnbeschichtung, weil sie komplexe Geometrien und Hohlräume erreichen und gleichzeitig reinigen und konvertieren. Sie erfolgen meist als Tauch- oder Spritzprozess in mehrstufigen Anlagen.
  • Alkalische Reinigung / Entfettung: Der erste Schritt. Meist ein wässriges Reinigungsmittel (pH 9–12) bei 50–70 °C, um Bearbeitungsöle, Kühlschmierstoffe und leichten Korrosionsschutzfilm zu entfernen. Für stark verölte Teile kommen Ultraschallreinigung oder Lösemittelentfettung zum Einsatz.
  • Eisenphosphatierung (Fe-Phosphat): Bildet eine bläulich bis graue Konversionsschicht aus Eisenphosphatkristallen mit einem Schichtgewicht von ca. 0,3–1,0 g/m². Sie eignet sich für den allgemeinen Korrosionsschutz im Innenbereich oder für weniger aggressive Außenatmosphären. Wirtschaftlich und einfach zu betreiben.
  • Zinkphosphatierung (Zn-Phosphat): Erzeugt eine kristalline Schicht aus Zinkphosphat (und optional Nickel/Mangan) mit einem Schichtgewicht von 1,5–5 g/m². Deutlich besserer Korrosionsschutz als Eisenphosphatierung, vorgeschrieben für viele Automobilspezifikationen und militärische Anwendungen. Höhere Prozesstemperatur und aufwändigere Badpflege.
  • Zirkonisierung / Titan-Zirkon-Haftvermittlung: Moderne, chromfreie Alternative, die Nanokeramik-Schichten aufbaut. Arbeitet bei Raumtemperatur oder leicht erhöhter Temperatur, schlammarm und ohne Schwermetalle. Für Aluminium und Stahl geeignet und zunehmend als Ersatz für Chromatierungen und Eisenphosphatierungen gefordert (z. B. nach Qualicoat, GSB).
  • Chromatierung (Gelb- oder Grünchromatierung): Exzellenter Korrosionsschutz für Aluminium, jedoch aufgrund von Cr(VI)- oder Cr(III)-haltigen Bädern stark reguliert (REACH). Wird zunehmend ausgeschleust und durch chromfreie Verfahren ersetzt. Nur noch in Nischen mit Ausnahmegenehmigung üblich.

Der optimale Prozessablauf einer chemischen Vorbehandlung für Stahl

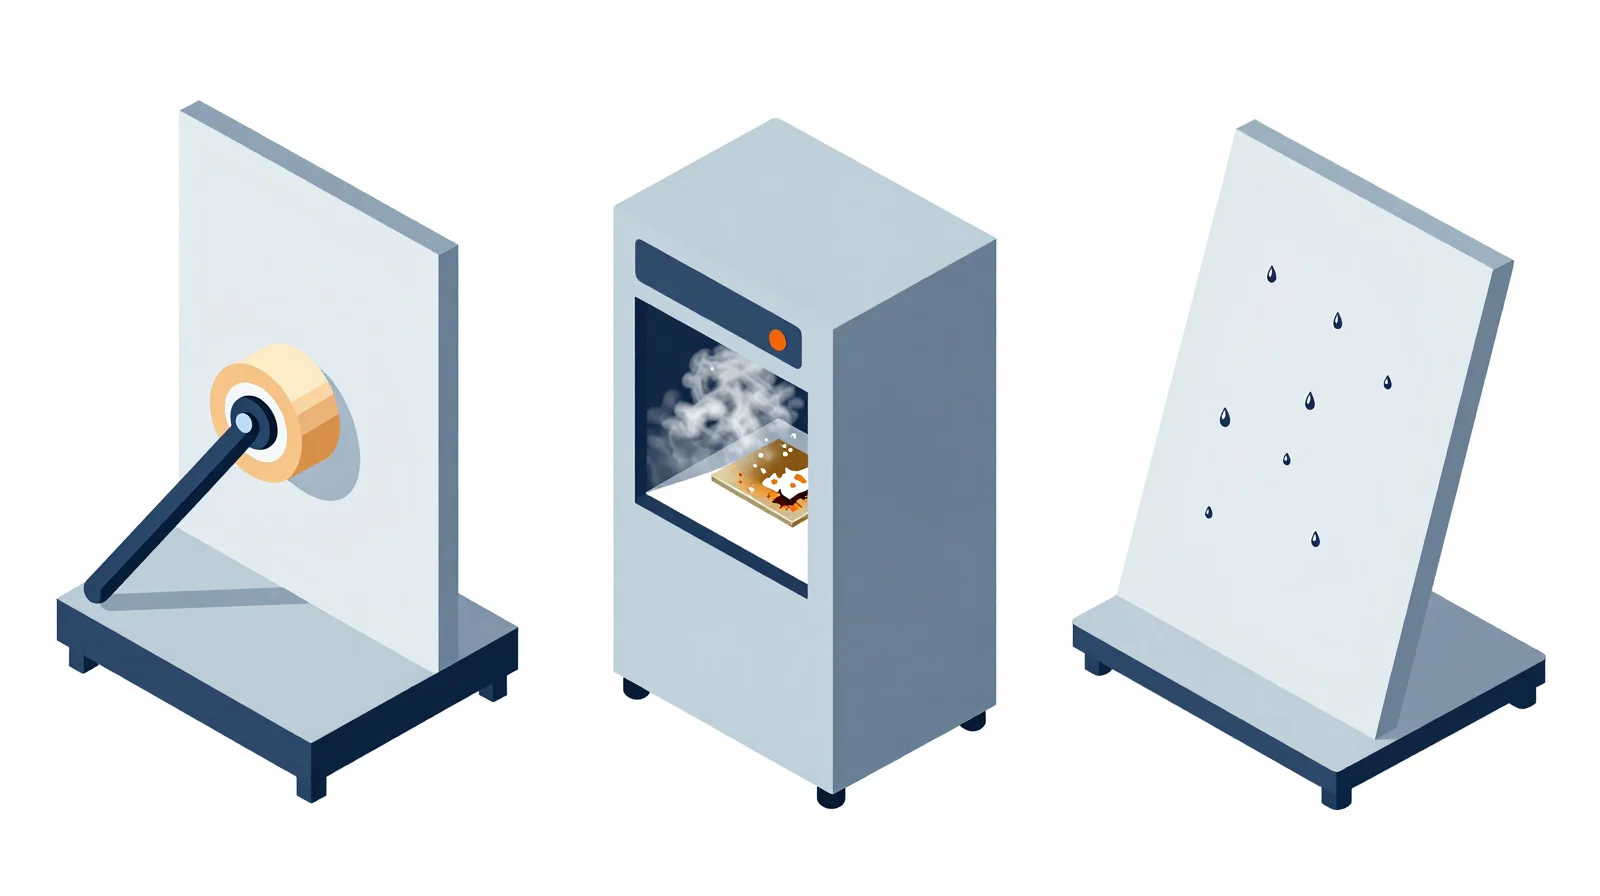
Drei isometrische Prüfszenarien: links ein Gitterschnitt mit Schneidwerkzeug und Klebeband auf einer beschichteten Platte

Eine typische mehrstufige Tauchvorbehandlung für Stahlteile vor dem Pulverbeschichten sieht wie folgt aus. Je nach Anforderung (z. B. Innen- oder Außenanwendung) können Stufen entfallen oder hinzugefügt werden:

  1. Entfetten / Reinigen: Alkalischer Reiniger bei 60 °C, 5–10 Minuten. Entfernt Öle, Fette, lose Partikel. Eine regelmäßige Filtration und Ölabscheidung hält das Bad standzeitfähig.
  2. Spülen mit Stadtwasser: Abspülen der Chemikalien, damit keine Reinigerreste in die nächste Stufe verschleppt werden. Zwei Spülstufen sind empfehlenswert, die letzte mit VE-Wasser, um Wasserflecken zu vermeiden.
  3. Beizen (optional): Bei stark verrosteten oder verzunderten Teilen mit Salzsäure oder Schwefelsäure. Wichtig: Anschließend intensive Spülung, um Säurerückstände zu eliminieren, die zu späterer Blasenbildung führen können.
  4. Konversionsschicht: Eisen- oder Zinkphosphatierung, je nach Anforderung. Prozessparameter (Temperatur, pH-Wert, Titrierwerte) müssen eng überwacht werden. Schichtausbildung braucht Zeit – zu kurze Verweilzeit erzeugt unvollständige Schichten.
  5. Spülen (mehrstufig): VE-Wasser-Spülung, um die Leitfähigkeit auf unter 30 µS/cm zu senken. Salze aus dem Phosphatierprozess würden sonst die Pulverlack-Haftung beeinträchtigen.
  6. Passivierung (optional): Eine nachgeschaltete chromfreie Passivierungslösung kann die Korrosionsbeständigkeit weiter erhöhen, indem sie Poren in der Phosphatschicht versiegelt.
  7. Trocknen: Haftfeuchtigkeitstrocknung im Ofen bei 100–120 °C. Das Bauteil muss vollständig trocken sein, bevor es in die Pulverkabine kommt. Restfeuchte führt zu Kochern und Blasen im Einbrennprozess.

Für Aluminium wird anstelle der Phosphatierung eine Zirkonisierung oder Chromatierung eingesetzt. Der vorgeschaltete Entfettungsschritt sollte bei Aluminium mildalkalisch sein, um Anätzungen zu vermeiden. Ein Beizschritt mit sauren, fluoridhaltigen Beizen kann nötig sein, um die natürliche Oxidschicht zu entfernen und eine gleichmäßige Konversionsschicht zu erzeugen.
Qualitätskontrolle und Prüfverfahren

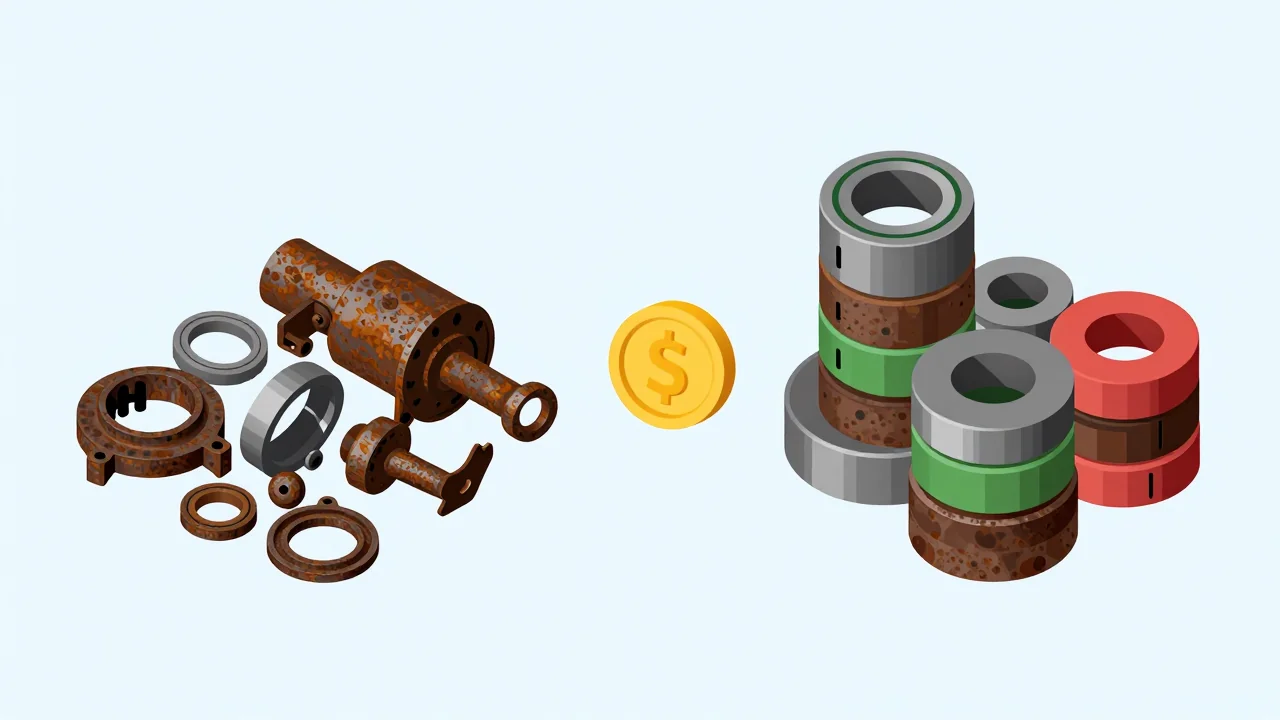
Isometrische Szene: links ein Stapel rostender for vorbehandlung pulverbeschichten

Die Wirksamkeit der Vorbehandlung muss im laufenden Prozess und im Labor validiert werden. Nur so lässt sich eine gleichbleibende Beschichtungsqualität gewährleisten. Die wichtigsten Prüfungen sind:

Prüfung Methode Aussagekraft
Gitterschnitt-Prüfung Nach ISO 2409: Einschneiden eines Gitters, Abreißen eines Klebebands Haftfestigkeit des Gesamtschichtsystems
Salzsprühtest (NSS) Nach ISO 9227: Belastung mit 5 % NaCl-Nebel bei 35 °C, Dauer z. B. 240 h, 500 h, 1000 h Korrosionsbeständigkeit, Unterwanderung am Ritz
Kondenswasser-Wechseltest Nach ISO 6270-2: Wechsel von Feucht- und Trockenphasen Langzeitverhalten bei atmosphärischer Belastung
Schichtgewicht Phosphat Abwägen vor und nach Ablösen der Schicht in Chromsäure (ASTM B137) oder Röntgenfluoreszenz Masse der Konversionsschicht, wichtig für Korrelation mit Korrosionsschutz
Wasserablaufprobe (Wasserbruch) Prüfung, ob Wasser auf der Oberfläche zusammenzieht („bricht“) oder gleichmäßig abläuft Freiheit von fettigen Rückständen – Schnelltest nach Spülung

Für B2B-Abnehmer empfiehlt es sich, im Lastenheft konkrete Prüfanforderungen und Grenzwerte zu verankern – etwa: „Salzsprühtest nach ISO 9227, 500 h, max. 2 mm Unterwanderung am Ritz“. Dann ist die Vorbehandlung in der Qualitätsvereinbarung mit dem Beschichter zwingend zu definieren.

Häufige Fehler bei der Vorbehandlung – und wie Sie sie vermeiden

Selbst in professionellen Lohnbeschichtungsbetrieben treten immer wieder die gleichen Fehler auf. Als Kunde sollten Sie diese Fehlerbilder kennen, um bei Qualitätsproblemen gezielt nachfragen zu können.

  • Unzureichende Entfettung: Oft durch zu niedrige Badtemperatur oder überalterte Bäder. Folge: Pulverlack blättert in größeren Stücken ab (Enthaftung). Abhilfe: Regelmäßige Badanalytik und Temperaturschreiber.
  • Standzeit-Überschreitung des Phosphatierbades: Die Konversionslösung verarmt an Aktivatoren, der Schichtaufbau wird ungleichmäßig. Folge: Fleckige Optik, schlechte Korrosionswerte. Abhilfe: Automatische Dosierung und regelmäßige Titration.
  • Verschleppung von Säure: Nach dem Beizen erfolgt keine ausreichende Spülung, pH-Wert im nachfolgenden Phosphatierbad sinkt, die Schichtbildung ist gestört. Folge: Salzablagerungen, Blasen unter der Beschichtung. Abhilfe: pH-Messung im Spülbad, Kaskadenspülung.
  • Reste von Strahlmitteln: Nach dem Strahlen nicht abgeblasene oder abgespülte Partikel werden mit eingebrannt. Folge: Krater, Einschlüsse, punktuelle Enthaftung. Abhilfe: Kombination mit Lackierwäsche oder zumindest intensivem Abblasen.
  • Kontakt mit Silikonen: Silikone aus Trennmitteln, Handcremes oder Dichtungen bilden unsichtbare Sperrschichten – „Silikonkrater“. Abhilfe: Striktes Verbot silikonhaltiger Stoffe in der Fertigung, separate Zonen.

Kosten-Nutzen-Betrachtung: Warum eine gute Vorbehandlung Geld spart

In Beschaffungsgesprächen wird oft nur der Kilogramm-Preis für das fertig beschichtete Teil oder der Stückpreis der Lohnbeschichtung diskutiert. Eine qualitativ hochwertige Vorbehandlung verursacht zwar höhere Prozesskosten als eine einfache Entfettung, zahlt sich aber schnell aus:

  • Senkung der Ausschussrate: Eine nachweislich korrosionsgeschützte Oberfläche reduziert Reklamationen beim Endkunden massiv. Die Kosten für eine Rückholaktion oder Neulieferung liegen um Faktor 10 höher.
  • Erhöhung der Funktionsgarantie: Hersteller können längere Gewährleistungen geben, wenn sie die Vorbehandlung und deren Prüfkriterien kontrollieren. Das stärkt die Vertriebsposition.
  • Vermeidung von Nacharbeit: Beschichtungen, die frühzeitig versagen, erfordern Entlackung und Neubeschichtung – ein Aufwand, der oft den eigentlichen Beschichtungspreis übersteigt.
  • Erschließung anspruchsvoller Märkte: Automobilzulieferer, Bahnindustrie oder Fassadenbau verlangen standardisierte Vorbehandlungssysteme (z. B. GSB, Qualicoat). Wer diese erfüllt, kann höhere Margen realisieren.

Eine typische Lohnbeschichtung mit 5-Zonen-Vorbehandlung und Eisenphosphatierung mag im Einkauf teurer erscheinen als ein Anbieter, der nur entfettet und beschichtet. Auf den Lebenszyklus des Bauteils gerechnet ist sie jedoch die günstigste Lösung.

FAQ

Muss jedes Metallbauteil vor dem Pulverbeschichten vorbehandelt werden?
Ja. Selbst bei optisch sauberen Teilen befinden sich immer dünne Fettfilme oder Oxidschichten auf der Oberfläche. Ohne Vorbehandlung ist keine dauerhafte Haftung zu erreichen, unabhängig vom Werkstoff.

Welche Vorbehandlung ist für Aluminium die beste Wahl?
Die Wahl hängt vom Einsatzbereich ab. Für Außenbauteile nach Qualicoat wird heute meist eine chromfreie Zirkonisierung gefordert. Eine Gelbchromatierung bietet hervorragenden Korrosionsschutz, ist aber wegen Cr(VI) stark reguliert. Für Innenanwendungen kann eine reine Entfettung mit nachfolgender Zirkon-Passivierung ausreichen.

Kann die Vorbehandlung die Notwendigkeit einer Zinklamellenbeschichtung ersetzen?
Nein. Die Vorbehandlung verbessert die Haftung und den Unterrostungsschutz, bietet aber keinen aktiven kathodischen Korrosionsschutz wie eine Zinklamellenbeschichtung. Bei höchsten Korrosionsschutzanforderungen (z. B. Salzsprühtest > 1000 h ohne Grundmetallkorrosion) müssen Beschichtungssysteme kombiniert werden.

Welche Normen gelten für Vorbehandlungen in Deutschland?
Für das Pulverbeschichten gelten oft die Qualitäts- und Prüfbestimmungen der Verbände wie GSB International (GSB ST 663) oder Qualicoat (für Architekturanwendungen). Diese Spezifikationen geben Vorbehandlungsverfahren, Schichtparameter und Prüfumfang vor und sind in vielen Ausschreibungen verbindlich.

Kann ich die Vorbehandlung mit einfachen Hausmitteln selbst durchführen?
Für Prototypen oder einzelne Kleinteile kann eine sorgfältige Entfettung mit Aceton und Anrauhen mit Schleifvlies funktionieren. Für Serienteile ist das jedoch nicht prozesssicher und in keiner industriellen Qualitätsvereinbarung zulässig. Die Reproduzierbarkeit und Dokumentierbarkeit fehlen.

Fazit

Die Vorbehandlung ist die Basis jeder langlebigen Pulverbeschichtung. Wer als Ingenieur, Einkäufer oder Fertigungsleiter fundierte Entscheidungen treffen muss, sollte das Verfahren nicht als Commodity betrachten, sondern als technischen Kernprozess. Definieren Sie Ihre Anforderungen über Lastenhefte, Normen und abgestimmte Prüfpläne – und wählen Sie einen Beschichter, der seine Vorbehandlung offenlegt und nachweislich beherrscht. So sichern Sie sich Bauteile, die optisch und technisch über Jahre überzeugen.



