Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Ein CNC-Prototyp ist ein physisches Bauteil, das mithilfe computergesteuerter Fräs-, Dreh- oder Bohrmaschinen aus einem massiven Werkstoffblock herausgearbeitet wird. Er dient zur Designvalidierung, Funktionsprüfung und Vorbereitung einer Serienfertigung – und das mit einer Präzision, die manuelle oder additive Verfahren oft nicht erreichen. In diesem Leitfaden erfahren Sie, welche Verfahren und Werkstoffe zur Verfügung stehen, wie Sie Kosten senken, typische Konstruktionsfehler vermeiden und wann ein CNC-Prototyp die bessere Wahl gegenüber dem 3D-Druck ist.
Ein CNC-Prototyp entsteht durch subtraktive Fertigung: Aus einem Rohling (Metall oder Kunststoff) wird Schicht für Schicht Material abgetragen, bis die gewünschte Geometrie erreicht ist. Im Gegensatz zu additiven Verfahren wie dem 3D-Druck wird dabei nicht aufgebaut, sondern gezielt weggenommen. Die Steuerung erfolgt vollautomatisch über G-Code, der aus einem CAD-Modell generiert wird.
Der zentrale Zweck eines solchen Prototyps ist es, Entwürfe unter realen Bedingungen testbar zu machen. Ingenieure können Passungen, Montage, mechanische Belastungen und thermisches Verhalten prüfen – lange bevor teure Werkzeuge für den Spritzguss angeschafft werden. So werden Designfehler früh erkannt und kostspielige Iterationen in späten Phasen vermieden.
In wettbewerbsintensiven Branchen wie Automobil, Medizintechnik oder Luftfahrt zählt jede Woche Entwicklungszeit. Ein CNC-Prototyp liefert nicht nur ein Anschauungsmodell, sondern ein funktionstüchtiges Teil in Originalmaterial. Das ermöglicht echte Belastungstests und beschleunigt die Freigabe für die Serienproduktion erheblich. Zudem erlaubt die CNC-Bearbeitung enge Toleranzen, die für sicherheitskritische Bauteile unerlässlich sind.
Ein weiterer Grund für die Unverzichtbarkeit ist die Datenkonsistenz. Vom CAD-Modell bis zum fertigen Werkstück bleibt die digitale Prozesskette geschlossen. Änderungen am Modell lassen sich innerhalb von Stunden in einen aktualisierten Prototyp umsetzen, was agile Entwicklungsmethoden unterstützt.
Manuell gefertigte Prototypen hängen stark vom Können des Handwerkers ab und zeigen oft große Streuungen in Maßhaltigkeit und Oberflächengüte. Die CNC-Maschine arbeitet reproduzierbar und mit einer für Handarbeit nicht erreichbaren Genauigkeit. Gegenüber additiven Verfahren punktet die CNC-Zerspanung vor allem durch die vielfältige Materialpalette: Hochfeste Metalle, technische Thermoplaste und sogar Keramiken lassen sich bearbeiten, während im 3D-Druck die Werkstoffauswahl eingeschränkt ist und die mechanischen Eigenschaften häufig hinter denen des Vollmaterials zurückbleiben.
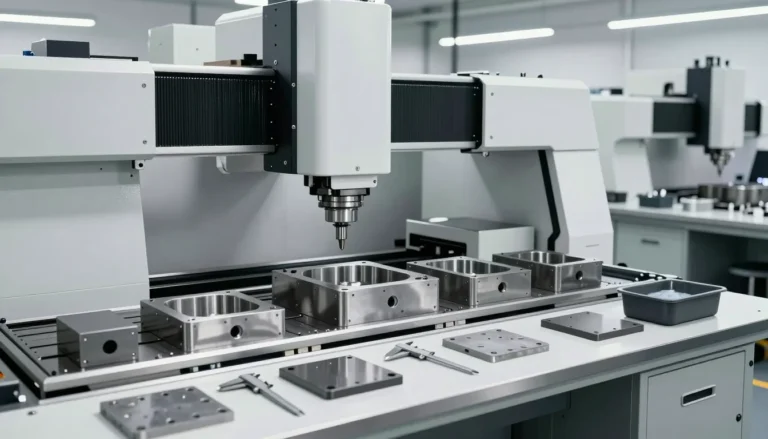
Beim CNC-Fräsen rotiert ein mehrschneidiges Werkzeug und trägt Material von einem fixierten Werkstück ab. Es eignet sich für flächige, prismatische Teile mit Taschen, Bohrungen und Freiformflächen. Moderne 5-Achs-Fräsmaschinen können komplexe Konturen in einer einzigen Aufspannung fertigen und reduzieren so Rüstzeiten sowie Qualitätsrisiken.
Die Flexibilität zeigt sich besonders bei Prototypen mit vielen unterschiedlichen Features: Eine einzige Maschine kann planfräsen, bohren, Gewinde fräsen und Gravuren anbringen. Dadurch entfällt das Umspannen auf verschiedene Maschinen, und die Fertigungszeit eines Prototyps sinkt deutlich.
Rotationssymmetrische Bauteile wie Wellen, Buchsen oder Linsenhalter werden typischerweise durch CNC-Drehen hergestellt. Das Werkstück rotiert mit hoher Drehzahl, während ein feststehender Meißel die Kontur abträgt. Durch angetriebene Werkzeuge lassen sich auch Querbohrungen und Nuten integrieren (Dreh-Fräsen).
CNC-Drehen erreicht ausgezeichnete Rundlaufgenauigkeiten und ist für die Prototypenentwicklung wichtig, wenn es um Rotationsbewegungen oder Dichtflächen geht. Oft wird es mit dem Fräsen kombiniert, um sowohl runde als auch prismatische Elemente in einem Prototyp zu realisieren.
Neben den Hauptprozessen kommen häufig unterstützende Verfahren zum Einsatz. CNC-Bohren garantiert exakte Positionen und Durchmesser, die für Passstifte oder Schraubverbindungen entscheidend sind. Schleifen verfeinert die Oberflächengüte und verbessert Maßhaltigkeit im Mikrometerbereich. Die mehrachsige Bearbeitung (z. B. 4- oder 5-Achs-Simultanbetrieb) ermöglicht Hinterschneidungen und komplexe Geometrien, die mit einfachem 3-Achs-Fräsen nicht herstellbar wären.
Aluminiumlegierungen wie 6061 und 7075 sind die am häufigsten eingesetzten Metalle für CNC-Prototypen. Sie bieten ein hervorragendes Verhältnis von Festigkeit zu Gewicht, gute Korrosionsbeständigkeit und lassen sich schnell zerspanen. Edelstahl (1.4301/V2A, 1.4404/V4A) kommt bei medizinischen oder chemischen Anwendungen zum Einsatz, während Messing wegen seiner Gleiteigenschaften und Optik geschätzt wird. Titan ist die Wahl, wenn extreme Leichtbauweise und Biokompatibilität gefordert sind, verursacht jedoch höhere Werkzeugkosten.
Auf Kunststoffbasis stehen ABS für stoßfeste Sichtmodelle, POM (Delrin) für Präzisionsteile mit niedrigem Reibwert, Nylon (PA6) für verschleißfeste Bauteile und PEEK als hochtemperaturbeständiger Hochleistungskunststoff zur Verfügung. Jeder Kunststoff hat seine spezifischen Zerspanungseigenschaften: Während sich POM und ABS hervorragend fräsen lassen, erfordert PEEK eine sorgfältige Kühlung, um Gratbildung zu vermeiden.
Die Materialauswahl sollte primär den Funktionsanforderungen folgen. Stellen Sie sich folgende Fragen: Welche mechanischen Lasten treten auf? Sind Temperaturspitzen zu erwarten? Muss der Prototyp Lebensmittelkontakt vertragen? Danach gleichen Sie die technischen Anforderungen mit den Kosten ab. Die folgende Tabelle gibt einen Überblick:
| Werkstoff | Zugfestigkeit (ca.) | max. Einsatztemperatur | relative Kosten | Typische Anwendung |
|---|---|---|---|---|
| Al 6061 | 290 MPa | 200 °C | mittel | Gehäuse, Halterungen |
| Edelstahl 304 | 520 MPa | 800 °C | hoch | Medizinteile, Armaturen |
| Messing | 350 MPa | 400 °C | mittel | Ventile, Zierleisten |
| ABS | 40 MPa | 80 °C | niedrig | Sichtmodelle, Elektronikgehäuse |
| POM | 70 MPa | 90 °C | niedrig | Zahnräder, Schieber |
| PEEK | 100 MPa | 250 °C | sehr hoch | Hochlast-Isolatoren |
Beachten Sie, dass die Bearbeitungszeit mit steigender Materialhärte zunimmt – das erhöht die Maschinenkosten und beeinflusst die Gesamtkalkulation.
Alles beginnt mit einem fertigungsgerechten 3D-Modell. Das CAD-Programm muss die Daten in ein Standardformat (STEP, IGES) exportieren. Anschließend prüft der CAM-Programmierer das Modell auf unterfräste Ecken, unmögliche Hinterschneidungen oder zu dünne Wände und passt es gegebenenfalls gemeinsam mit dem Konstrukteur an.
In der CAM-Software wird festgelegt, welche Bearbeitungsstrategien zum Einsatz kommen: Schruppen für hohen Materialabtrag, Schlichten für Maßhaltigkeit und Oberflächenqualität. Die Software errechnet die Werkzeugwege und erzeugt den maschinenlesbaren G-Code.
Die Werkzeugauswahl hängt von Material, Geometrie und geforderter Toleranz ab. Schaftfräser, Kugelfräser und Bohrer in verschiedenen Durchmessern und Schneidstoffqualitäten (Hartmetall, beschichtet) werden bereitgestellt. Der erfahrene Zerspaner wählt Schnittgeschwindigkeit, Vorschub und Zustellung so, dass Standzeit und Zykluszeit im Gleichgewicht bleiben.
Moderne Maschinen verfügen über Werkzeugwechsler und Werkstückspeicher, die eine mannarme Fertigung über Nacht ermöglichen. Die Programmierung bindet auch Prüfroutinen ein, um Maßabweichungen früh zu erkennen.
Während der Bearbeitung wird Kühlschmiermittel zugeführt, um Wärme abzuführen und die Spanabfuhr zu unterstützen. Die Einhaltung der Toleranzen wird durch regelmäßige Messungen mit Tastern oder Messmaschinen überwacht. Typische Standardtoleranzen bei einem CNC-Prototyp liegen bei ±0,1 mm. Für Passungen oder Lagerstellen kann die Genauigkeit auf ±0,01 mm gesteigert werden – das muss jedoch frühzeitig im Design klar definiert sein, um unnötige Mehrarbeit zu vermeiden.
Nach der Zerspanung folgen je nach Anforderung noch Nachbearbeitungsschritte wie Entgraten, Schleifen, Eloxieren, Pulverbeschichten oder chemisches Glätten. Die Qualitätskontrolle umfasst Sichtprüfung, taktile Messung oder sogar 3D-Scanning zum Soll-Ist-Vergleich. Erst wenn alle Merkmale freigegeben sind, geht der Prototyp an den Entwickler.
Jede Fräskontur muss für das rotierende Werkzeug erreichbar sein. Enge Kanäle und tiefe Taschen erfordern lange, dünne Werkzeuge, die zu Vibration neigen und die Genauigkeit beeinträchtigen. Hinterschneidungen sollten nur dann vorgesehen werden, wenn eine 5-Achs-Maschine oder Sonderwerkzeuge (T-Nutenfräser) verfügbar sind – sonst entstehen manuelle Nacharbeiten oder eine gestückelte Konstruktion ist nötig.
Dünne Wände neigen zum Schwingen und können während der Bearbeitung brechen. Als Faustregel sollte die Wandstärke bei Metallen nicht unter 0,8 mm liegen, bei Kunststoffen nicht unter 1,5 mm. Innenecken müssen mit einem Radius versehen werden, der mindestens einem Drittel des Fräserdurchmessers entspricht – scharfe Innenecken sind unmöglich zu fräsen und verlangen einen zusätzlichen Erodierprozess.
Taschen sollten ein Verhältnis von Tiefe zu Breite von maximal 4:1 nicht überschreiten, damit die Späne gut abfließen und der Fräser nicht bricht. Wo möglich, sind schräge Wände mit 2° Entformschräge zu empfehlen, um das Ausheben des Werkzeugs zu erleichtern.
Die Versuchung, enge Toleranzen global auf das gesamte Bauteil zu setzen, ist groß. Das treibt jedoch die Kosten unnötig in die Höhe, weil der Maschinenbediener mehr Zeit für Feinpositionierung und Messungen benötigt. Beschränken Sie enge Toleranzen auf die wirklich funktionellen Flächen – etwa Passungen, Dichtflächen oder Lagersitze – und lassen Sie den Rest mit Standardtoleranzen laufen.
Die Kosten eines CNC-Prototypen setzen sich im Wesentlichen aus drei Blöcken zusammen: Material, Maschinenstundensatz und einmalige Rüstkosten. Harte oder schwer zerspanbare Werkstoffe wie Titan treiben sowohl die Werkzeugabnutzung als auch die Zykluszeit. Die Maschinenstundensätze bewegen sich in der Branche typischerweise zwischen 50 € und 150 €, je nach Maschinentyp und Region. Die Rüstkosten fallen bei kleinen Stückzahlen stärker ins Gewicht, lassen sich jedoch durch standardisierte Spannmittel senken.
Unternehmen mit eigener CNC-Abteilung sparen externe Kommunikationswege und können schneller iterieren. Dem stehen hohe Anschaffungs-, Wartungs- und Personalkosten gegenüber. Externe Prototypen-Fertiger bieten oft einen breiteren Maschinenpark und spezialisiertes Know-how, berechnen jedoch eine Marge. Für sporadische Entwicklungsprojekte ist die Vergabe an einen Dienstleister meist wirtschaftlicher, während hohe Auslastung für eine Inhouse-Lösung spricht.
Der 3D-Druck eignet sich hervorragend, um schnell und kostengünstig Anschauungsmodelle herzustellen. Sobald jedoch mechanische Belastungen oder Umwelteinflüsse getestet werden müssen, stößt er an Grenzen. Ein CNC-Prototyp aus dem Serienmaterial verhält sich identisch wie das spätere Produkt – eine Druckprobe aus Photopolymer kann das nicht leisten.
Die additive Fertigung hat inzwischen ein beeindruckendes Portofolio an Werkstoffen, dennoch bleibt die Auswahl hinter der CNC-Bearbeitung zurück. Hochfeste Aluminiumknetlegierungen, mit Fasern gefüllte Hochleistungskunststoffe oder medizinzertifizierte Edelstähle sind drucktechnisch kaum oder nur mit großen Abstrichen in der Festigkeit realisierbar. Zudem sind CNC-gefräste Oberflächen glatter und maßhaltiger, was für Gleit- und Dichtfunktionen entscheidend ist.
| Kriterium | CNC-Prototyp | 3D-Druck |
|---|---|---|
| Mechanische Festigkeit | Sehr hoch (Originalmaterial) | Geringer, richtungsabhängig |
| Maßhaltigkeit | ±0,1 mm Standard | ±0,3 mm und mehr |
| Oberfläche | Sehr glatt (Ra < 1,6 µm) | Linienstruktur, Nacharbeit nötig |
| Materialvielfalt | Fast alle Metalle und Kunststoffe | Begrenzt auf druckbare Polymere |
| Kosten Einzelstück | Mittel bis hoch | Niedrig |
| Lieferzeit | 2–10 Tage | 1–3 Tage |
Die Entscheidung fällt damit meist zugunsten des CNC-Prototyps aus, wenn Funktion, Belastbarkeit und Präzision im Vordergrund stehen. Der 3D-Druck ist die erste Wahl für schnelle Designstudien und komplexe, filigrane Geometrien, die sich spanend nicht herstellen lassen.
In der Automobilentwicklung müssen Prototypen Vibrationen, Temperaturwechsel und Dauerbelastung standhalten. CNC-gefräste Zylinderköpfe, Bremskolben oder Aufhängungskomponenten aus Aluminium oder Stahl werden auf Prüfständen getestet, lange bevor die Gießwerkzeuge freigegeben sind. Das spart Millionen an Korrekturkosten.
Chirurgische Schablonen, Knochenplatten oder minimalinvasive Instrumente erfordern absolute Präzision und Biokompatibilität. Ein CNC-Prototyp aus Titan oder PEEK kann unter realistischen Operationsbedingungen evaluiert werden, ohne auf langwierige Zulassungen warten zu müssen. Zudem erlaubt die CNC-Technik patientenindividuelle Fertigungen auf Basis von CT-Daten.
Smartphone-Gehäuse, Kameraringe oder Mechaniken in Haushaltsgeräten werden oft als CNC-Prototyp gefertigt, um Haptik, Passungen und Montage zu testen. Ein eloxiertes Aluminiumgehäuse vermittelt bereits den Eindruck des finalen Produkts und hilft bei der internen Freigabe oder bei Kundenpräsentationen.
Die Kosten hängen von Material, Maschinenzeit und Komplexität ab; einfache Prototypen können ab etwa 200 € starten, aufwändigere Projekte liegen im vierstelligen Bereich. Eine präzise Kalkulation erfordert ein Angebot auf Basis der CAD-Daten.
Für Funktionsprototypen wird häufig Aluminium (z. B. 6061) wegen guter Bearbeitbarkeit und Festigkeit gewählt, während für Sichtmodelle Kunststoffe wie ABS oder Nylon genügen. Die Wahl richtet sich nach den mechanischen und optischen Anforderungen.
Typischerweise zwischen 2 und 10 Werktagen, je nach Komplexität, Materialverfügbarkeit und Kapazität des Dienstleisters. Expressoptionen können die Lieferzeit auf 1–2 Tage verkürzen.
Ja, CNC-Bearbeitung eignet sich für Einzelstücke und Kleinserien gleichermaßen. Durch den Verzicht auf teure Werkzeuge bleiben die Stückkosten selbst bei geringen Stückzahlen beherrschbar, was sie von Formverfahren abhebt.
Standardtoleranzen von ±0,1 mm sind problemlos möglich, bei Feinstbearbeitung sogar bis ±0,01 mm. Entscheidend ist die kl