Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Erfahren Sie alles über G-Befehle in der CNC-Technik: Aufbau von Befehlstabellen, wichtige G-Codes, Unterschiede zwischen Steuerungen sowie Tipps zur Fehlervermeidung und Maschinenauswahl.
G-Befehle sind das Fundament jeder CNC-Programmierung. Eine G-Befehle CNC Tabelle fasst diese Befehlscodes übersichtlich zusammen – unverzichtbar für Programmierer, Bediener und nicht zuletzt für Einkäufer, die die Fähigkeiten einer Maschine bewerten müssen. Ohne eine klare Referenztabelle steigt das Risiko von Fehlinterpretationen, Maschinenkollisionen und teurem Ausschuss. Gleichzeitig entscheidet die unterstützte Befehlspalette einer Steuerung über die tatsächliche Flexibilität und Produktivität der Anlage. In diesem Leitfaden erklären wir die Struktur einer CNC-Befehlstabelle, durchleuchten die wichtigsten G-Codes praxisnah und zeigen, welche Unterschiede zwischen den großen Steuerungsherstellern für Ihre Kaufentscheidung relevant sind.
In vielen Betrieben wird die Bedeutung einer vollständigen und maschinenspezifischen G-Code-Tabelle unterschätzt. Oft verlässt man sich auf wenige Standardsätze, ohne die erweiterten Funktionen der Steuerung zu nutzen. Das Ergebnis: Programme sind langsamer, ungenauer oder lassen sich nicht auf weitere Maschinen übertragen. Besonders im Zerspanungsprozess, wo Mikrometer-Toleranzen und kurze Zykluszeiten den Ausschlag geben, wird die falsche Parameterwahl schnell zum Kostenfaktor.
Für Beschaffungsteams und Fertigungsleiter stellt sich beim Maschinenkauf die Frage: Welche G-Codes muss die Steuerung beherrschen, um unsere typischen Bearbeitungsaufgaben zu lösen? Eine unzureichende Befehlspalette kann teure Nacharbeiten oder den Zwang zu Umwegen in der Programmierung bedeuten. Deshalb gehört die kritische Sichtung der herstellerbezogenen G-Befehle Tabelle fest in den Beschaffungsprozess.
Auch in der täglichen Arbeit dient eine gut gepflegte Referenztabelle als Sicherheitsnetz. Sie verkürzt die Einarbeitungszeit neuer Mitarbeiter und vermeidet Flüchtigkeitsfehler, die beim manuellen Eingeben von Koordinaten oder Zyklen entstehen. Kurz: Die CNC-Tabelle ist kein theoretisches Hilfsmittel, sondern ein Produktivitätsfaktor.
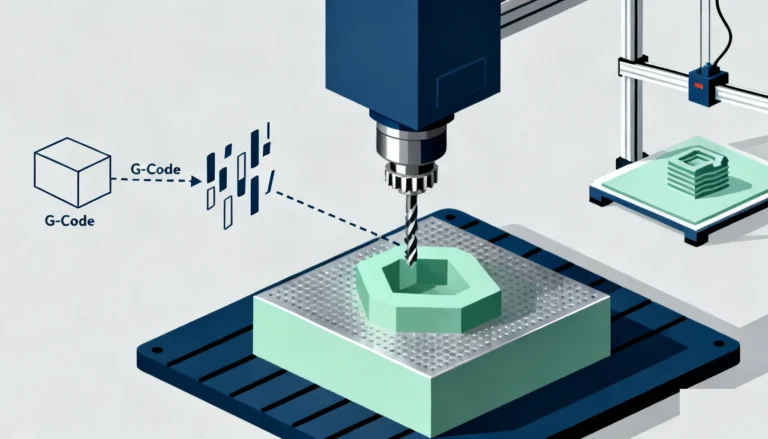
G-Befehle (geometrische oder vorbereitende Befehle) beschreiben im CNC-Programm die Bewegungsart und die Bahnbedingungen. Sie sagen der Maschine, ob sie im Eilgang oder mit Vorschub fahren, lineare oder zirkulare Interpolation verwenden, auf Durchmesser oder Radius arbeiten soll. Zusammen mit M-Befehlen (Maschinenfunktionen) und Koordinatenangaben bilden sie den sogenannten DIN-Code (ISO 6983), die weltweit verbreitete Basis der numerischen Steuerung.
Eine strukturierte G-Befehle Tabelle enthält typischerweise folgende Spalten:
Die meisten G-Befehle sind modal. Das bedeutet: Ein einmal angewählter Befehl bleibt wirksam, bis er durch einen anderen G-Befehl aus derselben Gruppe ersetzt wird. G01 (linearer Vorschub) wird z. B. so lange ausgeführt, bis G00 (Eilgang) oder G02/G03 (Kreis) programmiert werden. Dieses Konzept spart Programmierzeilen und erleichtert das Lesen des Codes.
Die folgende Tabelle gibt einen Überblick über die in nahezu jeder CNC-Maschine vorhandenen Kern-G-Codes. Beachten Sie, dass die Nummernkreise nach ISO festgelegt sind, jedoch herstellerspezifisch erweitert oder belegt sein können.
| G-Code | Funktion | Typische Anwendung | Modalität |
|---|---|---|---|
| G00 | Positionieren im Eilgang | Werkzeug zum Startpunkt fahren, ohne zu schneiden | modal |
| G01 | Lineare Interpolation mit Vorschub | Fräsen, Drehen einfacher Konturen | modal |
| G02 | Kreisinterpolation im Uhrzeigersinn | Radien fräsen, Rotationsflächen drehen | modal |
| G03 | Kreisinterpolation gegen Uhrzeigersinn | Innenecken ausräumen, äußere Radien | modal |
| G17/G18/G19 | Ebenenanwahl XY / ZX / YZ | Festlegung der Bearbeitungsebene | modal |
| G20/G21 | Maßeinheit Zoll / Millimeter | Wechsel zwischen Inch und Metrik | modal |
| G40 | Radiuskompensation AUS | Rücknahme der Werkzeugbahnkorrektur | modal |
| G41/G42 | Bahnkorrektur links/rechts | Fräserradiuskompensation aktivieren | modal |
| G54–G59 | Nullpunktverschiebungen | Mehrere Spannlagen ohne Neuaufspannen | modal |
| G81 | Einfacher Bohrzyklus | Bohren ohne Verweilzeit | modal (zyklenspezifisch) |
| G83 | Tieflochbohrzyklus | Entspanen bei tiefen Löchern | modal |
Entscheidend für den Maschinenkauf ist, ob und wie diese Codes in der jeweiligen Steuerung umgesetzt sind. So ersetzt etwa Siemens bei Sinumerik die G81/G83 oft durch die Zyklen CYCLE81/CYCLE83 und bietet zusätzliche Parameter für Spot- und Senkvorgänge. Eine reine ISO-konforme G-Code-Tabelle hilft hier nur bedingt weiter; die herstellerspezifische Dokumentation muss hinzugezogen werden.
Beim Fräsen sind neben den Standardbewegungen die Koordinatenrotation, Spiegelfunktionen und Werkzeugradiuskorrektur zentral. Viele Steuerungen stellen dafür weitere G-Befehle bereit, etwa G68 (Koordinatensystem drehen) oder G15/G16 (Polarkoordinaten). In einer 5-Achs-Umgebung kommen noch Befehle für die Werkzeugausrichtung (TCP, RTCP) hinzu, die bei Heidenhain über M128/M126 oder bei Fanuc über G43.4/G43.5 realisiert werden. Ein Einkäufer muss also prüfen, ob die anvisierte Maschine die benötigten Orientierungs- und Transformationscodes nativ unterstützt.
Drehmaschinen verwenden dieselben Grundcodes wie Fräsmaschinen, jedoch mit anderen Konventionen: Der Durchmesser statt Radius wird programmiert (G07, G08 häufig anzutreffen). Zyklen für Längs- und Plandrehen (G71, G72, G70) sind vor allem bei Fanuc stark verbreitet, während Siemens hier auf die CYCLES-Befehle setzt. Eine Dreh-G-Befehle Tabelle sollte deshalb explizit die groben Zyklen aufführen, da sonst die Produktivität beim Programmieren komplexer Wellenkonturen leidet.
Beim Drahterodieren gelten eigene G-Codes für die Drahtspülung, Bahnversätze und Schneidstrategien. Diese sind stark maschinenspezifisch. Eine allgemeine Tabelle hilft nur bedingt; dennoch lohnt sich der Quervergleich, weil ergänzende Features wie automatische Eckentlastung (G60) oder Eckenstrategien (G61/G64) die Teilequalität massiv beeinflussen.
Die drei großen Steuerungswelten – Fanuc, Siemens (Sinumerik) und Heidenhain – teilen sich den Markt, jedoch mit unterschiedlicher Philosophie. Fanuc orientiert sich stark am ISO-Standard und stellt erweiterte Funktionen über Makro-B und zusätzliche G-Codes bereit. Siemens bevorzugt in vielen Bereichen eigenständige Zyklensprachen („ShopTurn“, „ShopMill“), die dann von der Steuerung in G-Codes aufgelöst werden. Heidenhain wiederum setzt auf Klartext-Dialogprogrammierung, die sich kaum mit einer einfachen G-Befehle Tabelle abbilden lässt.
Für die Beschaffung bedeutet das:
Ein praktisches Beispiel: Während ein einfacher Tieflochbohrzyklus bei Fanuc mit G83 W / Q-Parameter arbeitet, verwendet Siemens den Zyklus CYCLE83 mit einer völlig anderen Parameterliste. Wer jetzt nur eine ISO-Tabelle zur Hand hat, übersieht möglicherweise die wesentlich leistungsfähigeren Entspannungsoptionen der Siemens-Steuerung und wählt die falsche Maschine für seine Genauigkeitsanforderungen.
Die häufigsten Fehler in der CNC-Programmierung mit G-Befehlen entstehen durch Missachtung der Modalität und durch falsche Ebenenanwahl.
Viele Programmierer setzen G00 oder G01 nur einmal an den Anfang und verlassen sich darauf, dass die Steuerung diesen Befehl beibehält. Wird dann ein Unterprogramm aufgerufen, das einen anderen G-Modalwert setzt, kommt es zu unerwarteten Bewegungen. Eine normierte G-Befehle Tabelle hilft, das Bewusstsein für die Gruppenlogik zu schärfen: Jeder Programmierabschnitt sollte mit einem eindeutigen G-Befehl beginnen (Sicherheitszeile).
Ein Klassiker: Die Bahnkorrektur (G41/G42) wird in einer Ebene aktiv, die nicht der Bearbeitungsebene entspricht. Ohne entsprechende Ebenenanwahl (G17–G19) erfolgt die Kompensation in der falschen Achse, was zu Kollisionen oder Maßfehlern führt. Eine umfassende Tabelle sollte die Abhängigkeiten zwischen Ebenenwahl und Korrektur deutlich machen.
Insbesondere bei der Zusammenarbeit mit internationalen Partnern kommt es vor, dass ein Teil des Programms in Zoll, der andere in Millimeter geschrieben wird. Fehlt die Überwachung durch eine verbindliche Befehlstabelle, entstehen dramatische Fehlpositionierungen.
Wird vor dem ersten Werkzeugweg kein Werkstücknullpunkt über G54–G59 definiert, beziehen sich alle Koordinaten auf den Maschinennullpunkt. Dies führt zu Verfahrwegen außerhalb des Arbeitsraums oder zu Kollisionen mit der Spannvorrichtung. Ihre G-Befehle Tabelle sollte daher immer auch die Referenzierungspraxis dokumentieren.
Ein Unternehmen plant die Anschaffung eines 5-Achs-Fräszentrums für die Lohnfertigung. Die typischen Aufträge umfassen komplexe Strukturbauteile mit vielen Schrägen, tiefen Taschen und Freiformflächen. In der Evaluierungsphase vergleicht das Beschaffungsteam die G-Befehlstabellen der angebotenen Maschinen. Dabei fällt auf:
Das Team entscheidet sich für Maschine A, weil die vorhandene CAM-Umgebung bereits optimal auf Fanuc-Makro-B zugeschnitten ist und die ISO-konforme G-Befehlstabelle eine reibungslose Integration in die bestehende Programmierabteilung verspricht. Der Fall zeigt, dass die G-Befehle Tabelle eine objektive Vergleichsbasis bietet und subjektive Einschätzungen über Benutzerfreundlichkeit relativiert.
Das Maschinenhandbuch des Herstellers enthält immer eine vollständige Liste der unterstützten G-Codes. Für den schnellen Alltagseinsatz fassen viele Werkstattleiter die wichtigsten Befehle in einer eigenen Betriebstabelle zusammen – angepasst an die dort üblichen Bearbeitungsfälle. Online-Datenbanken liefern allgemeine ISO-Übersichten, sollten aber immer mit der Maschinendokumentation abgeglichen werden, da herstellerspezifische Erweiterungen möglich sind.
Nur bedingt. Die Grundcodes G00–G03, G17–G21 etc. sind standardisiert. Bei Zyklen, Koordinatentransformationen oder Makrotechnik weichen die Hersteller jedoch deutlich voneinander ab. Ein Umzug eines bestehenden Programms auf eine andere Steuerung erfordert fast immer einen angepassten Postprozessor und eine sorgfältige Überprüfung der G-Befehle Tabelle der Zielmaschine.
Ein modaler Befehl bleibt solange aktiv, bis er durch einen anderen Befehl derselben Gruppe deaktiviert wird. Nicht-modale Befehle wirken nur für den unmittelbar folgenden Satz. Beispiel: G04 (Verweilzeit) ist nicht-modal – der nachfolgende Fahrbefehl arbeitet wieder mit dem vorher aktiven Interpolationsmodus. Die Spalte „Modalität“ in Ihrer Tabelle hilft, Fehlzustände zu vermeiden.
Nein, gerade weil die meisten modal sind, reicht eine einmalige Programmierung. Dennoch empfiehlt sich aus Sicherheitsgründen, in jedem Werkzeuganfangs- oder Unterprogrammblock die wichtigsten Modi (G00/G01, G17, G90/G91, G40) explizit zu setzen. So wird verhindert, dass Restzustände aus vorherigen Bearbeitungen übernommen werden.
Für die Basisfunktionen ja. Sobald jedoch spezielle Zyklen oder mehrachsige Transformationen ins Spiel kommen, benötigen Sie maschinenindividuelle Tabellen. Ein praktischer Ansatz ist eine gestufte Tabelle: Blatt 1 mit universalen G-Befehlen, Blatt 2 mit steuerungsspezifischen Erweiterungen und Blatt 3 mit Zyklenparametern. So bleibt die Übersicht erhalten und Einrichter können schnell auf die richtige Referenz zugreifen.
M-Befehle (Miscellaneous) steuern Hilfsfunktionen wie Spindel ein/aus (M03/M05), Kühlmittel (M08/M09) oder Werkzeugwechsel (M06). Sie ergänzen die G-Befehle, sind aber grundsätzlich in einer separaten Tabelle zu führen. In der Praxis verweist die CNC-Tabelle oft in einer kombinierten Spalte auf die zugehörigen M-Funktionen, um Abhängigkeiten (z. B. G84 Gewindebohren & M03) zu verdeutlichen.
Eine sorgfältig gepflegte und auf die eigenen Maschinen zugeschnittene G-Befehle Tabelle ist weit mehr als ein Merkblatt. Für CNC-Programmierer ist sie die tägliche Sicherheitsreferenz; für Fertigungsleiter die Grundlage zur Ermittlung von Stillstandszeiten und Rüstaufwand; für Beschaffungsteams ein objektives Entscheidungskriterium beim Maschinenkauf. Durch den Vergleich der Herstellerdokumentationen erkennen Sie frühzeitig, ob eine Steuerung die für Ihre Geometriestrategien nötigen Befehle beherrscht – etwa schwenkbare Bearbeitungsebenen, Transformationen oder Sonderzyklen.
Investieren Sie Zeit in eine abteilungsübergreifende CNC-Befehlstabelle, die sowohl ISO-Basis als auch maschinenindividuelle Erweiterungen enthält. Schulen Sie Ihre Mitarbeiter im Umgang mit dieser Referenz und machen Sie die Tabelle zum integralen Bestandteil jedes Arbeitsplans. So senken Sie nicht nur die Fehlerquote in der Programmierung, sondern schaffen auch Transparenz für den nächsten Investitionsentscheid. Denn wer eine Sprache spricht, die auf der ganzen Linie verstanden wird – vom CAM-System bis zur Werkzeugspitze – produziert schneller, genauer und wirtschaftlicher.