Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Rohre laserschneiden ist ein thermisches Trennverfahren, bei dem ein hochpräziser Laserstrahl Rohre und Profile aus Metall, Kunststoff oder anderen Materialien konturgenau schneidet. Es ermöglicht komplexe Geometrien, schmale Schnittfugen und eine hohe Wiederholgenauigkeit, ohne das Werkstück mechanisch zu belasten.
Beim Laserschneiden von Rohren wird der fokussierte Laserstrahl von einer Maschine exakt über die Rohroberfläche geführt. Meist wird gleichzeitig ein Schneidgas – zum Beispiel Stickstoff oder Sauerstoff – zugeführt, das die Schmelze austreibt und die Schneidkante kühlt. Das Rohr dreht sich dabei um die eigene Achse, während der Schneidkopf darüber positioniert wird. So entstehen präzise Durchbrüche, Gehrungsschnitte, Langlöcher oder komplexe Endkonturen in einem Arbeitsschritt.
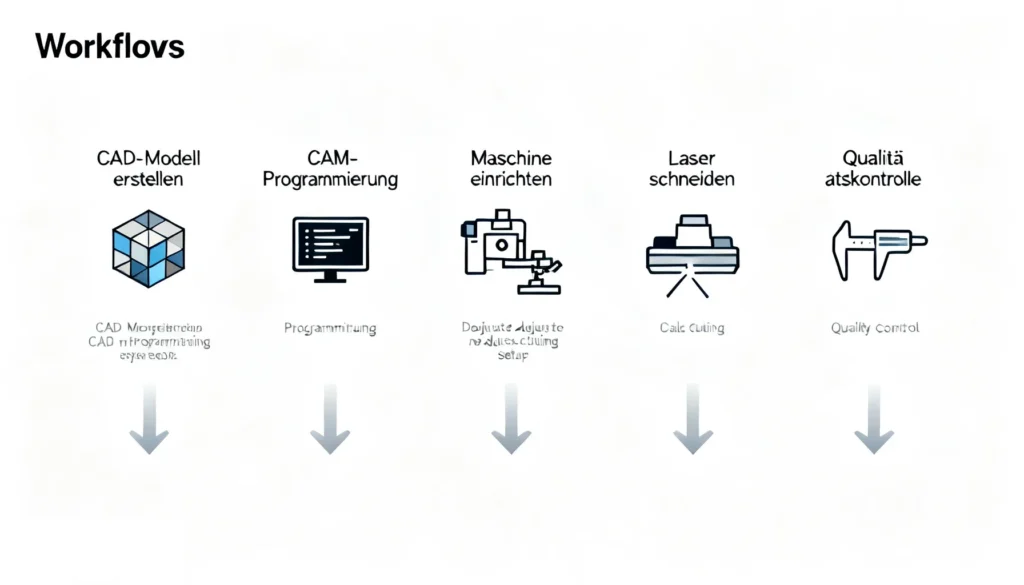
Technisch unterscheidet man zwischen 2D- und 3D-Laserschneiden. Beim 2D-Rohrschneiden werden in eine ebene Oberfläche des rotierenden Rohres Konturen geschnitten – etwa Löcher oder Schlitze. Die Rohrachse fungiert dabei als Rotationsachse. Beim 3D-Laserschneiden kann der Schneidkopf zusätzlich in mehreren Achsen schräg zum Rohr geführt werden, sodass auch Schrägschnitte, Fasen oder raumgreifende Freiformen realisierbar sind. Moderne Faserlaser dominieren heute wegen ihres hohen Wirkungsgrads und der Möglichkeit, reflektierende Materialien wie Kupfer und Aluminium sicher zu schneiden.
Das Verfahren spielt seine Stärken besonders dann aus, wenn herkömmliche Methoden an ihre Grenzen stoßen. Hier die typischen Situationen:
| Voraussetzung | Beschreibung |
|---|---|
| Geeignetes Rohrmaterial | Meist Stahl, Edelstahl, Aluminium, Kupfer. Oberfläche sollte sauber und möglichst ölfrei sein. |
| CAD-Daten | Als 3D-Volumenmodell oder STEP-Datei mit allen Schnittkonturen. |
| Laserschneidanlage mit Rotationsachse | 2D- oder 3D-Maschine, die das Rohr drehen und genau positionieren kann. |
| Schneidparameter | Laserleistung, Schnittgeschwindigkeit, Gasart und Druck müssen auf Material und Wandstärke abgestimmt sein. |
| Absaugung und Sicherheit | Rauch- und Stauberfassung sind Pflicht; Schutzgehäuse schirmen den Laserstrahl ab. |
| Qualifiziertes Personal | Für Programmierung, Einrichtung und laufende Überwachung werden Kenntnisse in CAD/CAM und Lasertechnik benötigt. |
Stellen Sie sich einen Grundrahmen aus Vierkant-Stahlrohr 60 × 40 × 3 mm vor, der zahlreiche exakte Bohrungen für Verbindungselemente und Aussparungen für Kabeldurchführungen benötigt. Früher wurden die Bohrungen einzeln von Hand oder an einer Ständerbohrmaschine gesetzt – zeitaufwändig und fehleranfällig. Mit dem Rohre laserschneiden werden alle Konturen, Langlöcher und Bohrungsbilder in einem Durchgang geschnitten. Die Passgenauigkeit liegt bei ±0,2 mm, die Durchlaufzeit pro Rahmen sinkt um mehr als 60 %, und Ausschuss durch Bohrerbruch oder Verriss entfällt komplett. Zudem lassen sich spätere Konstruktionsänderungen einfach durch ein Software-Update umsetzen.
| Kriterium | Rohre laserschneiden | Sägen / Stanzen |
|---|---|---|
| Geometriefreiheit | Beliebige Innen- und Außenkonturen, Fasen möglich | Nur Trenn- oder Lochschnitte, einfache Formen |
| Werkzeugkosten | Keine (werkzeuglos) | Stanzwerkzeuge teuer, Sägeblätter Verschleiß |
| Rüstzeit | Minimal, nur Programmwechsel | Hoch bei Werkzeugwechsel oder Einrichten einer Stanze |
| Schnittqualität | Gratarm, geringe Wärmeeinflusszone | Häufig Grate, Entgraten nötig; beim Stanzen Verformung |
| Wirtschaftlichkeit | Optimal bei Losgröße 1–1.000 und komplexen Teilen | Günstig bei sehr hohen Stückzahlen und einfachen Schnitten |
| Materialdicke | Bis ca. 25 mm Stahl, abhängig von Laserleistung | Sägen nahezu unbegrenzt; Stanzen auf Blechdicken begrenzt |
| Dünnwandigkeit | Verzugsfrei schon ab 0,5 mm Wandstärke | Beim Sägen und Stanzen oft Verformung oder Beschädigung |
Typische Werkstoffe sind Stahl, Edelstahl, Aluminium und Kupferlegierungen. Je nach Laserquelle sind auch andere Metalle wie Titan, Messing oder beschichtete Materialien möglich. Faserlaser schneiden zudem Buntmetalle und reflektierende Materialien sehr gut. Nichtmetalle wie Kunststoffrohre können mit CO₂-Lasern bearbeitet werden.
Das hängt von der Maschinenauslegung ab. Gängige Anlagen bearbeiten Rohre von etwa 10 mm bis über 500 mm Durchmesser. Spezielle Großanlagen können sogar Rohre mit einem Meter und mehr aufnehmen. Für durchschnittliche Lohnfertiger ist der Bereich 20–320 mm typisch.
Die erreichbaren Toleranzen liegen oft im Bereich von ±0,1 mm bis ±0,3 mm, abhängig von Material, Rohrabmessungen und Anlagenqualität. Hochpräzise Maschinen mit 3D-Schneidkopf erreichen am Rohr Positionsgenauigkeiten von ±0,05 mm, was besonders im Werkzeugbau und in der Medizintechnik wichtig ist.
Ja, das Verfahren zeigt bei dünnen Wandstärken (z. B. 0,5 mm) große Vorteile. Der berührungslose Schneidprozess verzieht das Rohr nicht, und die hohe Energiedichte des Lasers ermöglicht saubere, gratfreie Kanten, ohne dass das Material ausbeult oder wärmeverformt wird.
Die Wirtschaftlichkeit stellt sich vor allem dann ein, wenn komplexe Innenkonturen, Schlitze und viele Bohrungen gefragt sind, die mit Säge oder Bohrmaschine sehr langwierig wären. Auch bei kleinen Serien und häufig wechselnden Bauteilen amortisiert sich die Technik schnell, weil keine Werkzeugkosten anfallen und die Rüstzeiten minimal sind.
In der Regel sind die Schnittkanten bereits sauber und nahezu gratfrei. Eine Nacharbeit ist meist nicht nötig. Bei höchsten optischen Ansprüchen, etwa bei sichtbaren Designrohren im Möbelbau, kann ein leichtes Entgraten oder Polieren die Oberfläche weiter verbessern. Auf ein nachträgliches Reinigen von Kühlschmierstoffen kann dagegen verzichtet werden.
Ja, moderne 5-Achs-Laserschneidsysteme können selbst stark gebogene Rohre und Profile erfassen und die Konturen an die veränderte Oberflächengeometrie anpassen. Das ist etwa bei vorgebogenen Abgasrohren oder komplexen Rahmenbauteilen gefragt.
Beim Schneiden entstehen je nach Material und Gas Rauch und Stäube – etwa beim Schneiden von Edelstahl Chrom-Nickel-Dämpfe. Eine wirksame Absaugung ist daher gesetzlich vorgeschrieben und in jeder modernen Anlage integriert. Der Arbeitsplatz muss entsprechend der Gefahrstoffverordnung ausgestattet sein.