Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


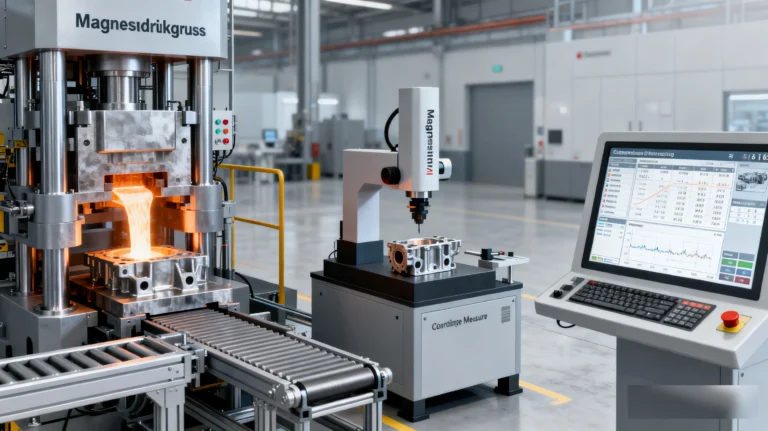
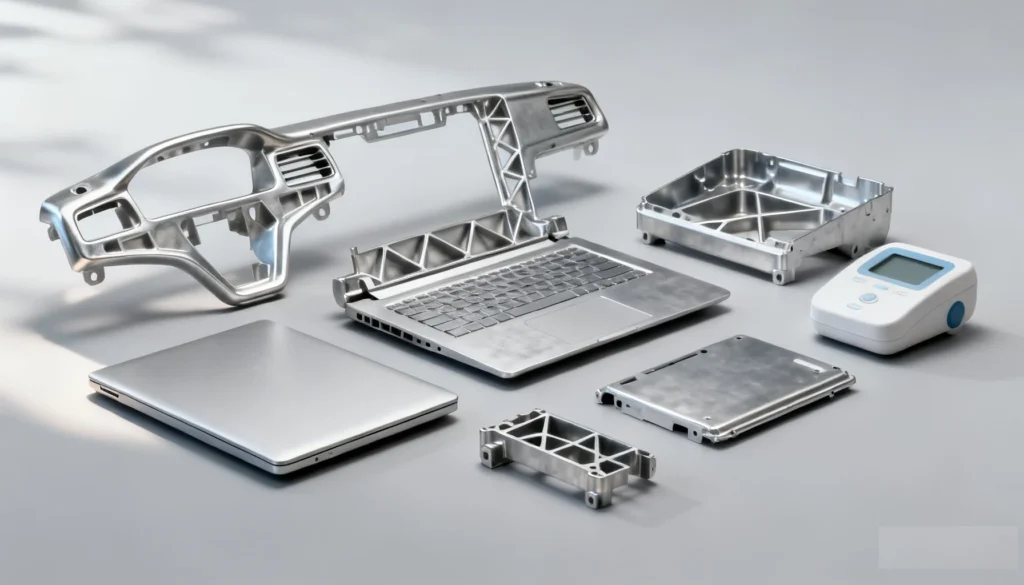
Magnesiumdruckguss ist ein hocheffizientes Fertigungsverfahren, bei dem flüssige Magnesiumlegierungen unter enormem Druck in eine präzise Stahlform geschossen werden. Das Metall erstarrt innerhalb von Sekundenbruchteilen und bildet ein maßhaltiges, komplex geformtes Bauteil. Das Verfahren vereint die Vorzüge von Magnesium – extrem geringes Gewicht bei hoher Steifigkeit – mit den wirtschaftlichen Vorteilen des Druckgießens. Typische Ergebnisse sind dünnwandige Komponenten mit glatten Oberflächen und ausgezeichneter elektromagnetischer Abschirmung. Man findet sie in modernen Fahrzeugkarosserien, Laptopgehäusen, Kamerabodies oder medizinischen Geräten. Damit ist Magnesiumdruckguss eine Schlüsseltechnologie für alle Branchen, die auf Leichtbau und Funktionsintegration setzen.
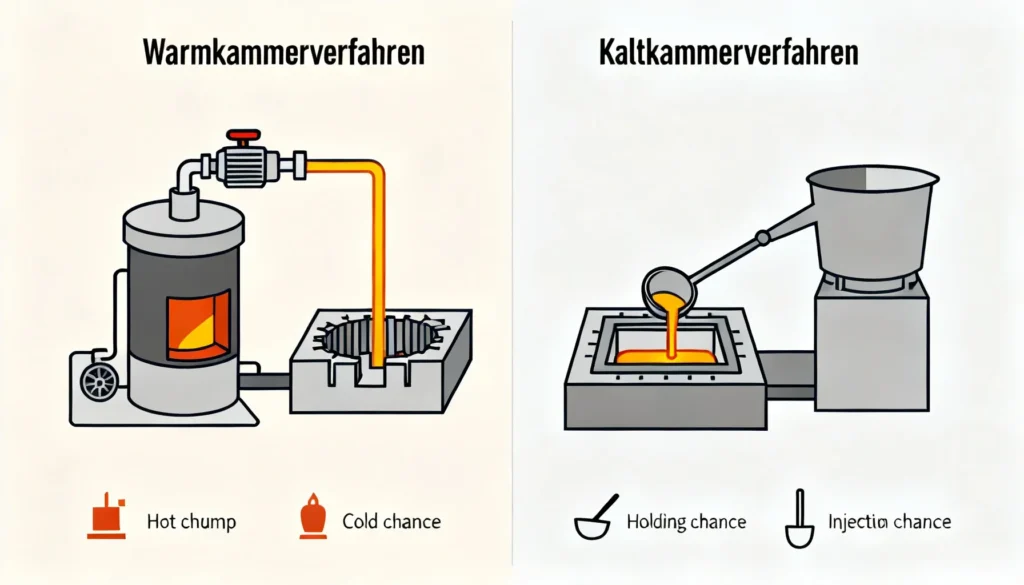
Magnesiumdruckguss ist ein Gießverfahren, das speziell für Magnesiumlegierungen entwickelt wurde und in zwei Hauptvarianten vorkommt: dem Warmkammer- und dem Kaltkammerverfahren. Beim Warmkammerverfahren befindet sich der Gießkolben dauerhaft im flüssigen Metall; dadurch sind sehr hohe Taktzahlen möglich. Diese Methode eignet sich vor allem für kleine bis mittelgroße Teile mit geringem und mittlerem Schmelzpunkt der Legierung. Das Kaltkammerverfahren hingegen entnimmt das flüssige Magnesium aus einem separaten Schmelzofen und dosiert es für jeden Schuss neu in die Druckkammer. Dieses Prinzip kommt zum Einsatz, wenn die Legierung besonders aggressiv ist oder größere Schussgewichte gefragt sind.
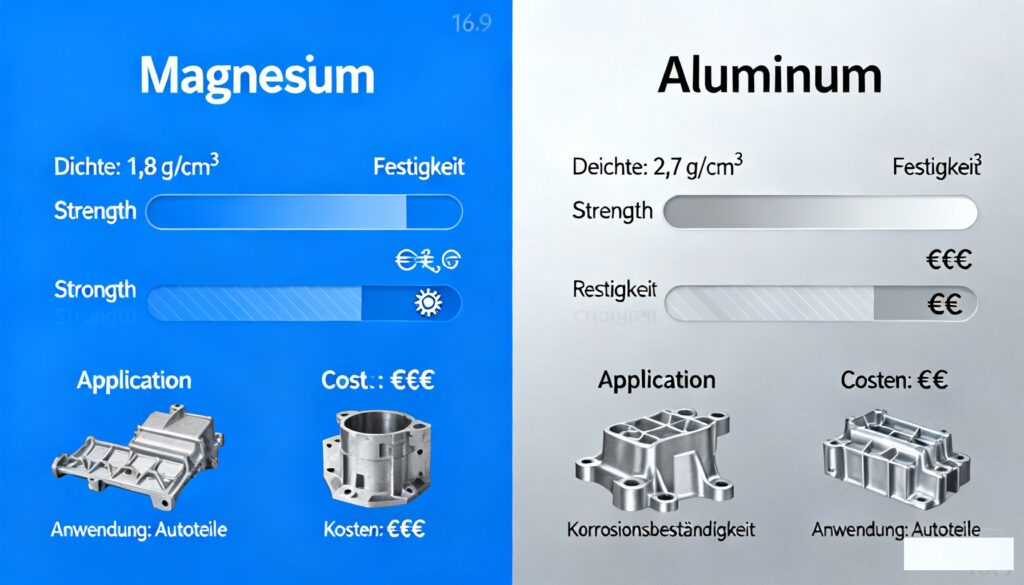
Eine der meistverwendeten Legierungen ist AZ91D – sie kombiniert hervorragende Gießbarkeit mit guter Korrosionsbeständigkeit und mechanischen Eigenschaften. Für höhere Duktilität wird AM60 verwendet, etwa bei crashrelevanten Automobilteilen. Und wenn die Anwendung erhöhten Temperaturen ausgesetzt ist, greift man zu Varianten wie AS21 oder AE44. All diese Legierungen zeichnen sich durch eine extrem niedrige Dichte (rund 1,8 g/cm³) aus, was bedeutet, dass ein Magnesiumbauteil bei gleicher Geometrie etwa 35 % leichter ist als eines aus Aluminium und bis zu 75 % leichter als Stahl.
Die Entscheidung für Magnesiumdruckguss fällt immer dann, wenn Gewichtsreduktion oberste Priorität hat, aber weder auf Festigkeit noch auf Designfreiheit verzichtet werden soll. Klassische Szenarien sind die Automobilindustrie – von Lenkradskeletten über Armaturenbrettträger bis zu Getriebegehäusen – sowie die Luftfahrt, wo jedes eingesparte Gramm Treibstoffkosten senkt. In der Unterhaltungselektronik sind die hervorragende EMV-Abschirmung und die Wärmeableitung die entscheidenden Argumente, die Magnesium zu einem idealen Werkstoff für Notebookchassis, Smartphone-Frames und Kameragehäuse machen.
Auch medizintechnische Geräte und Power-Tools setzen zunehmend auf Magnesiumdruckguss, weil sich filigrane Rippenkonstruktionen und Montagepunkte direkt eingießen lassen und so nachträgliche Bearbeitungsschritte entfallen. Kurz: Wo immer Leichtigkeit, thermische Anforderungen und wirtschaftliche Stückzahlen aufeinandertreffen, ist Magnesiumdruckguss eine ernstzunehmende Alternative zu Kunststoffspritzguss und Aluminiumdruckguss.
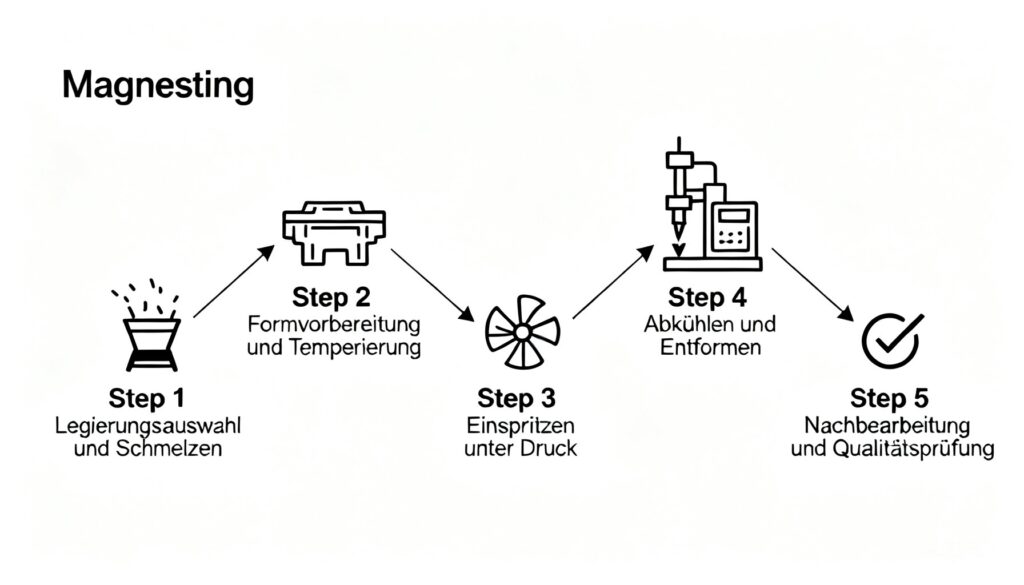
Der Magnesiumdruckguss folgt einem klar strukturierten Prozess, der vom Rohmaterial bis zum fertigen Teil präzise aufeinander abgestimmt sein muss. Hier die fünf Kernschritte:
Der folgende Katalog fasst die kritischen Stellschrauben zusammen, die Sie im Griff haben sollten, bevor Sie mit der Serienproduktion starten:
Kaltschweißstellen (Cold Shuts): Dieser Fehler entsteht, wenn zwei Metallfronten zusammenfließen, aber nicht mehr heiß genug sind, um zu verschweißen. Ursache ist meist eine zu niedrige Werkzeug- oder Schmelzetemperatur. Abhilfe: Erhöhen Sie die Formtemperatur oder verändern Sie den Anschnitt, sodass die Fließwege kürzer werden. Ein zweiter, zeitlich versetzter Anschnitt kann ebenfalls helfen.
Gasporosität: Durch eingeschlossene Luft oder verdampfendes Trennmittel entstehen Bläschen, die die Festigkeit mindern. Vermeidung: Optimieren Sie die Evakuierung der Form durch Vakuumkanäle, passen Sie das Nachdruckregime an und verwenden Sie weniger Trennmittel. Bei sicherheitskritischen Bauteilen empfiehlt sich die Vakuumdruckgießtechnik.
Heißrisse und Verzug: Speziell dünnwandige Geometrien können beim Erstarren reißen oder sich verziehen, wenn das Temperaturmanagement nicht stimmt. Maßnahme: Setzen Sie auf eine computergestütze Füllsimulation (Moldflow), um kritische Zonen vorherzusehen, und integrieren Sie gezielte Kühlrippen. Die Entformungstemperatur sollte so gewählt sein, dass das Teil noch ausreichend duktil ist.
Stellen Sie sich einen Automobilzulieferer vor, der einen Armaturenbrettträger für ein Mittelklassefahrzeug entwickeln soll. Bisher war dieser Querträger aus Stahl gefertigt und wog rund 12 kg. Das Entwicklungsteam prüft nun den Wechsel auf Magnesiumdruckguss. Allein die Gewichtsersparnis von etwa 40 % (auf ca. 7 kg) reduziert die CO₂‑Emissionen spürbar und verbessert die Fahrdynamik. Weil der Träger zugleich als Montageplattform für Lenksäule, Airbag und Klimaanlage dient, sind hohe Steifigkeit und enge Maßtoleranzen gefordert. Mit der Legierung AM60B und einer intelligenten Rippenauslegung gelingt es, alle Anforderungen in einem einzigen Gießvorgang zu erfüllen – inklusive integrierter Kabelkanäle. Das spart nicht nur Montagezeit, sondern auch Werkzeugkosten im Vergleich zu einem mehrteiligen Aluminiumträger. Solche Entscheidungen werden heute mit Füllsimulationen und FEM-Berechnungen abgesichert, bevor der erste Prototyp entsteht.
| Eigenschaft | Magnesiumdruckguss | Aluminiumdruckguss |
|---|---|---|
| Dichte [g/cm³] | ca. 1,8 | ca. 2,7 |
| Zugfestigkeit [MPa] | 200–250 (legierungsabhängig) | 200–300 |
| Steifigkeit (E-Modul) | ≈45 GPa | ≈70 GPa |
| Korrosionsbeständigkeit | Mittel; Schutzbeschichtung oft erforderlich | Besser; natürliche Oxidschicht |
| Wärmeleitfähigkeit | Gut (ca. 70 W/m·K) | Sehr gut (ca. 100–150 W/m·K) |
| Typische Legierungen | AZ91D, AM60B, AS21 | AlSi9Cu3, AlSi12, AlMg5 |
| Kostenniveau (Werkstoff) | Höher pro kg, aber geringeres Bauteilgewicht | Günstiger pro kg |
| Zykluszeit | Kürzer wegen niedrigerer Schmelztemperatur | Länger |
| Dim. Stabilität | Sehr gut bei geringer Wanddicke | Gut, aber höhere Schwindung |
| Einsatzgrenzen | Max. Temperatureinsatz etwa 120–150 °C (Dauer) | Max. Temperatureinsatz etwa 200–250 °C |
Die Wahl zwischen Magnesium- und Aluminiumdruckguss hängt also immer vom konkreten Anforderungsprofil ab. Bei reinen Leichtbauaufgaben mit moderaten Temperaturen und kleineren Bauteilen bietet Magnesium klare Vorteile. Muss die Konstruktion jedoch extreme Temperaturen aushalten oder steht die Materialeinsparung nicht im Vordergrund, ist Aluminium oft die wirtschaftlichere Wahl.
Das Verfahren liefert extrem leichte, aber steife Bauteile, eine ausgezeichnete Maßhaltigkeit und gute elektromagnetische Abschirmung. Zudem ist Magnesium gut recyclingfähig und ermöglicht dünnwandige Konstruktionen, die sich in einem Schritt fertigen lassen.
Die Gesamtkosten setzen sich aus Werkzeug, Legierung und Stückzahl zusammen. Magnesiumlegierungen sind pro Kilogramm teurer als Aluminium, aber die geringere Dichte und die oft kürzeren Zykluszeiten führen zu einem Wettbewerbsvorteil, besonders bei Serienstückzahlen ab einigen Tausend Teilen.
Am weitesten verbreitet ist AZ91D wegen seiner guten Gießbarkeit und Korrosionsbeständigkeit. Für crashrelevante Teile kommt die duktilere Variante AM60 zum Einsatz, und AS21 oder AE44 decken Anwendungen mit erhöhten thermischen Ansprüchen ab.
Magnesium ist vollständig recycelbar und benötigt einen geringeren Energieeinsatz pro Kilogramm als Aluminium. Das geringe Gewicht der Endprodukte senkt den Energieverbrauch im Betrieb, etwa bei Fahrzeugen, und verbessert die Ökobilanz über den gesamten Lebenszyklus.
Die Automobilindustrie ist der größte Abnehmer, gefolgt von der Luft- und Raumfahrt, Elektronik (Notebookgehäuse, Kamerabodies) und Medizintechnik. Überall dort, wo Gewichtsreduktion bei hoher Stabilität gefragt ist, findet das Verfahren Anwendung.
Magnesium bietet eine höhere Festigkeit, Steifigkeit und Wärmeleitfähigkeit als die meisten technischen Kunststoffe. Kunststoff ist jedoch leichter und korrosionsbeständiger. Die Entscheidung hängt von mechanischer Belastung, Temperaturanforderungen und Stückzahl ab.
Magnesiumdruckguss ist ein hochproduktives Leichtbauverfahren, das seine Stärken überall dort ausspielt, wo jedes Gramm zählt. Die Kombination aus geringster Metalldichte, guter Festigkeit und exzellenter Gießbarkeit macht es zu einem unverzichtbaren Werkzeug für moderne Industrieanwendungen. Entscheidend für den Erfolg sind die richtige Legierungsauswahl, eine durchdachte Werkzeugauslegung und eine konsequente Prozesskontrolle – vom Schmelzen bis zur Qualitätssicherung. Wer diese Faktoren im Griff hat, profitiert von Bauteilen, die leichter und oft auch günstiger sind als alternative Konstruktionen. Der vorliegende Leitfaden soll Ihnen helfen, die fundamentalen Zusammenhänge zu verstehen und häufige Fehler von Anfang an zu vermeiden.