Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Ein praktischer Leitfaden zum Gewindeschneiden im Sackloch: Definition, Anwendung, Schritt-für-Schritt-Anleitung, Vergleichstabelle und FAQ für Fertigung, CNC und Werkzeugbau.
Beim Gewindeschneiden im Sackloch wird ein Innengewinde in eine Bohrung geschnitten, die nicht durch das gesamte Bauteil geht, also einen geschlossenen Grund hat. Diese Technik kommt immer dann zum Einsatz, wenn eine Schraubverbindung von außen zugänglich sein muss, die Rückseite des Bauteils aber nicht durchdrungen werden darf – etwa bei Hydraulikblöcken, Spannplatten oder dünnwandigen Gehäusen. Dieser Artikel erklärt die Kernkonzepte, gibt eine praxiserprobte Schritt-für-Schritt-Anleitung und hilft Ihnen, die richtigen Entscheidungen bei Werkzeugwahl, Prozessparametern und Qualitätskontrollen zu treffen.
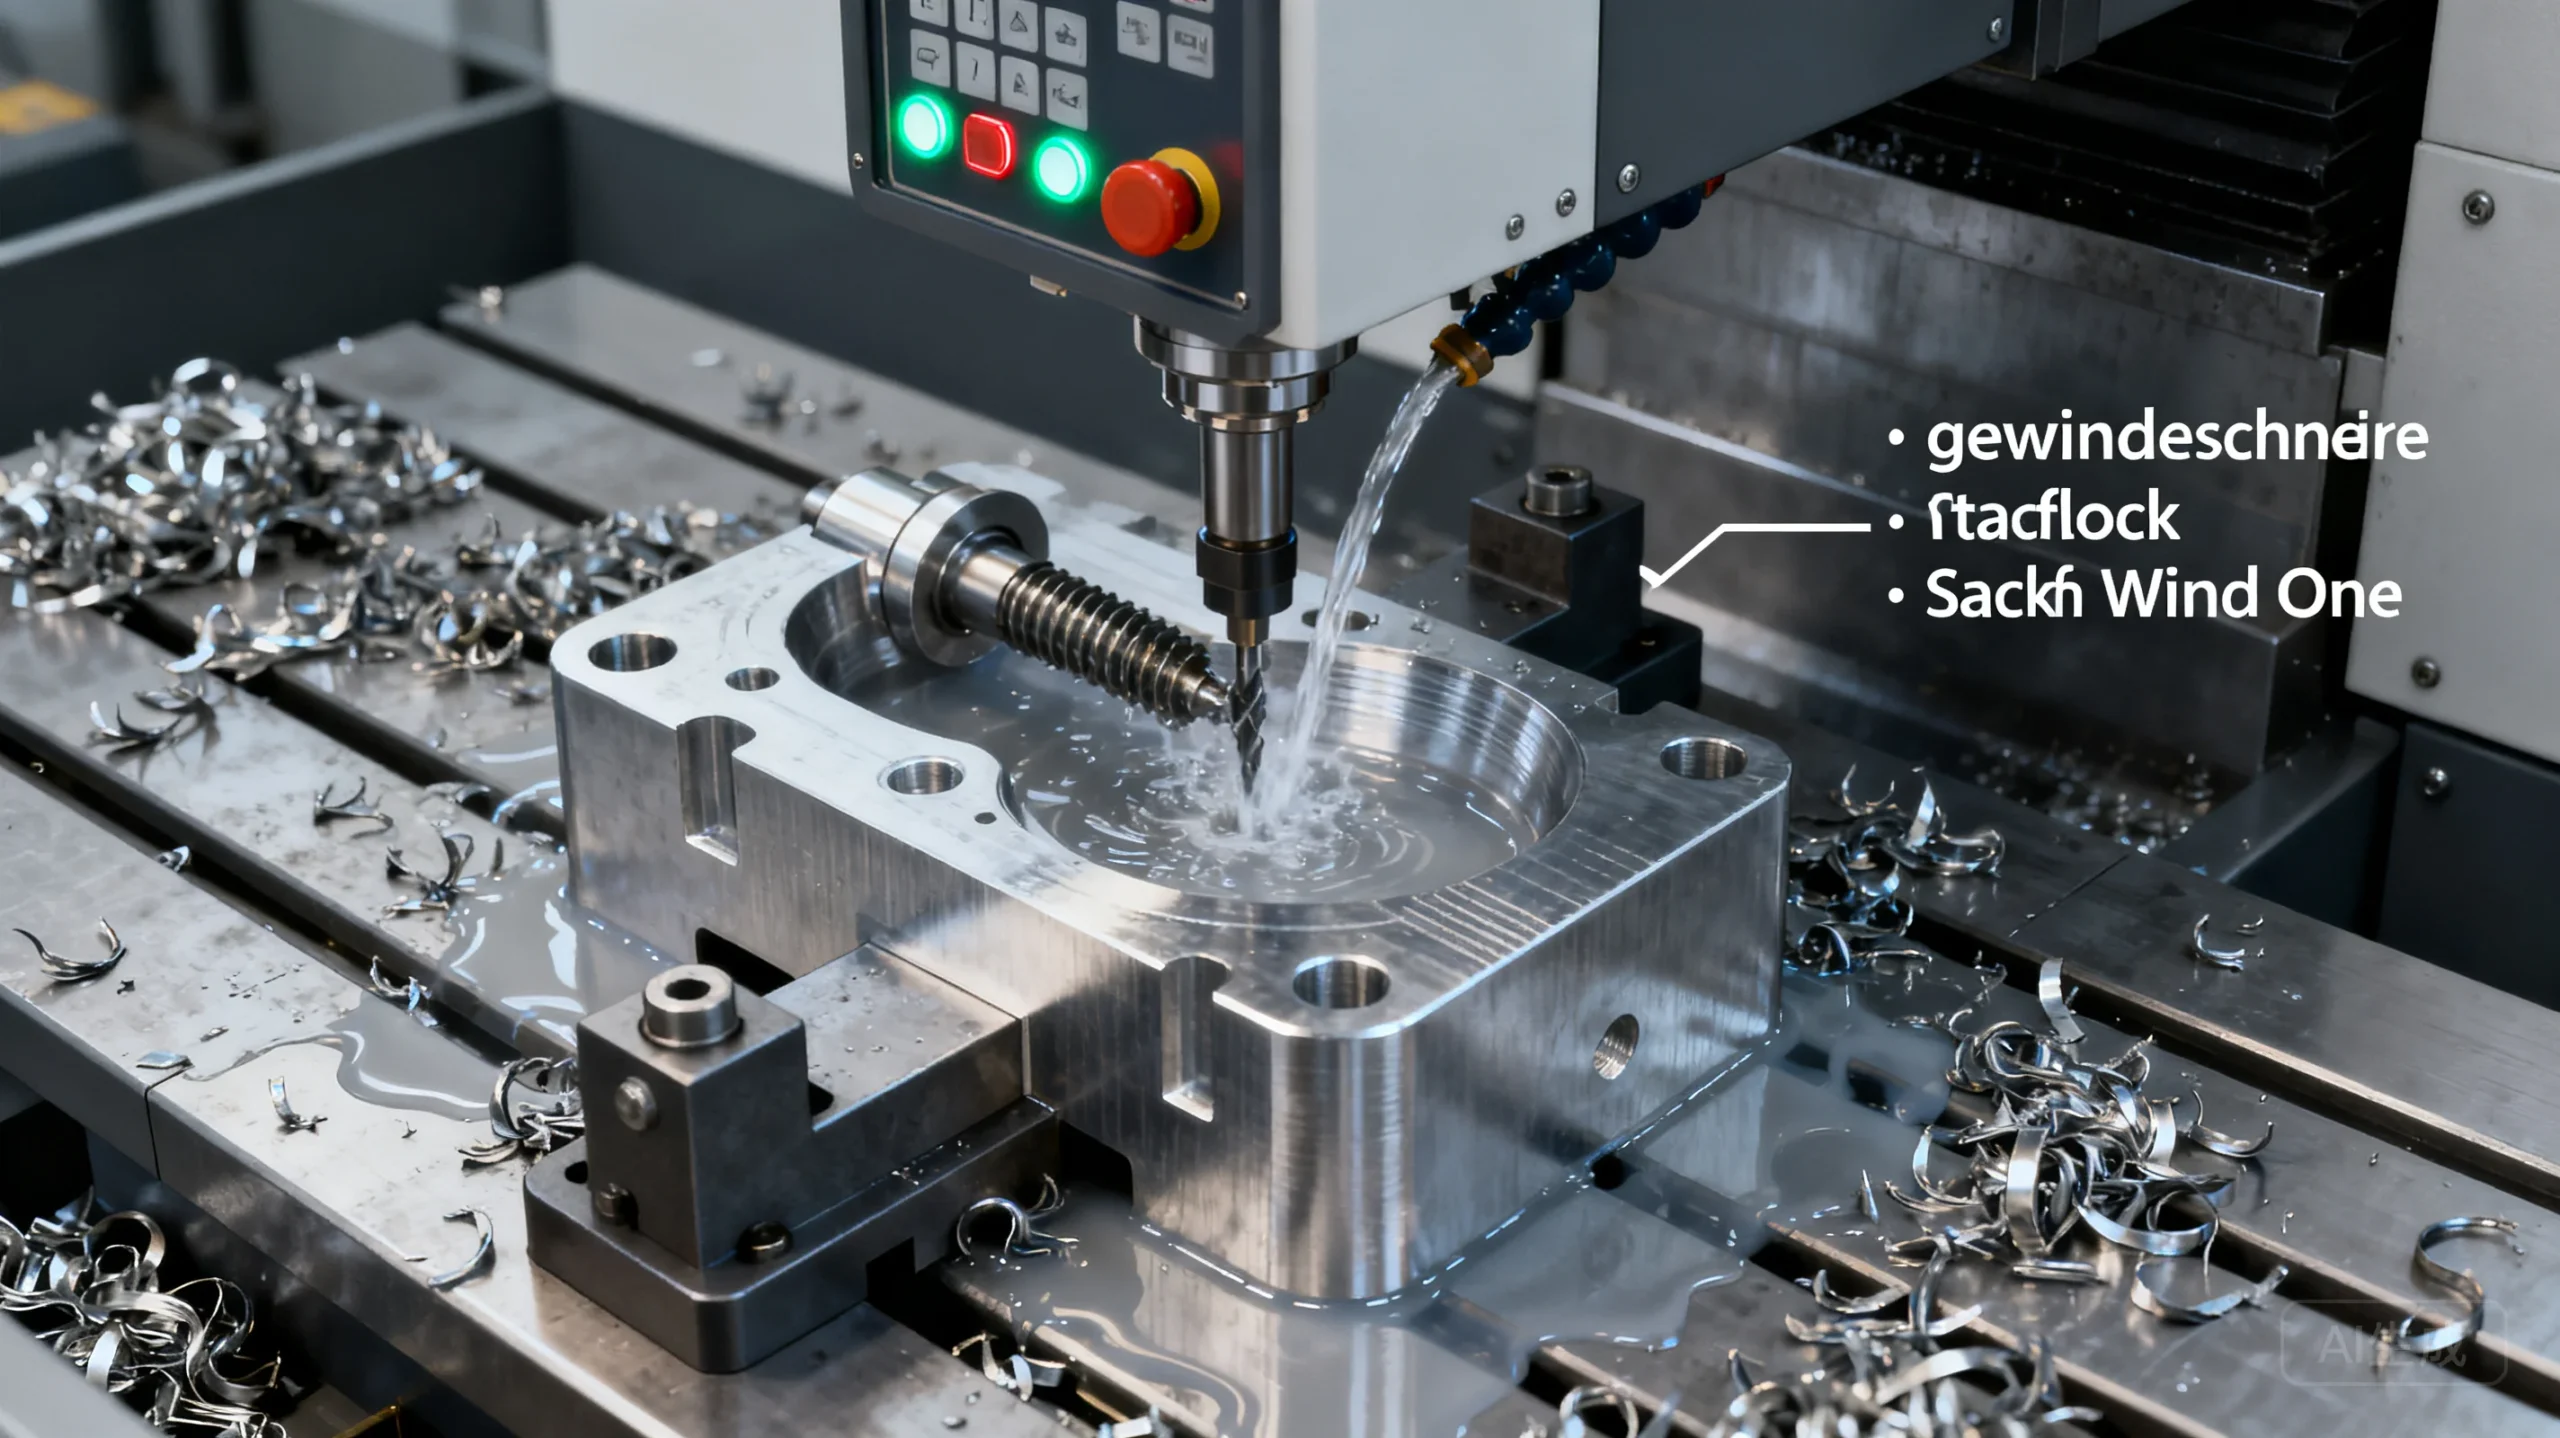
Gewindeschneiden in einem Sackloch bedeutet, mit einem Gewindebohrer ein genormtes Innenwindung in eine Bohrung einzubringen, die an ihrem Ende geschlossen ist. Anders als bei Durchgangslöchern kann der Bohrer nicht einfach durchfallen; die Späne müssen kontrolliert gebrochen und bevorzugt nach oben abgeführt werden. Die größte Herausforderung besteht darin, den Grund des Lochs nicht zu beschädigen und einen sauberen, vollständigen Gewindegang bis zur erforderlichen Tiefe zu erzeugen. Typische Anwendungen finden sich im Formenbau, in der CNC-Zerspanung, im Werkzeugbau sowie in der hydraulischen und pneumatischen Komponentenfertigung. Die folgende Übersicht zeigt sofort, was bei dieser Fertigungsaufgabe beachtet werden muss und wie Sie Gratbildung, Gewindeausriss und Werkzeugbruch systematisch vermeiden.
Der Begriff setzt sich aus zwei Teilen zusammen: dem Gewindeschneiden (auch Gewindebohren genannt), also dem spanenden Herstellen eines Innengewindes, und dem Sackloch, einer Bohrung mit definierter Tiefe und geschlossenem Ende. Bei einem Sacklochgewinde muss die Nutzlänge des Gewindebohrers kürzer sein als die Bohrlochtiefe; üblicherweise wird die Bohrtiefe um die Gewindexute und einen Sicherheitsabstand (ca. 3–5 mm) länger ausgelegt als die gewünschte Gewindetiefe. Weil die Späneabführung eingeschränkt ist, werden spezielle Gewindebohrer mit kurzer Anschnittform (z. B. Form B mit ca. 3–5 Gängen Anschnitt) oder Maschinen-Gewindebohrer für Sacklöcher bevorzugt.
Die Entscheidung für ein Sacklochgewinde ist konstruktiv begründet. Häufige Szenarien sind:
Dabei müssen Konstrukteure die Einschraubtiefe und die richtige Gewindesacklochtiefe genau berechnen, um sowohl die geforderte Haltekraft zu erreichen als auch das Restmaterial unter dem Loch nicht zu schwächen.
| Aspekt | Empfehlung für Sacklochgewinde | Hinweis |
|---|---|---|
| Gewindebohrer-Typ | Maschinen-Gewindebohrer mit kurzem Anschnitt (Form B oder C) | Anschnittlänge ca. 2–4 Gänge; kein langer Anschnitt (Form A), da sonst Grund erreicht wird bevor das volle Gewinde geschnitten ist. |
| Spannutgeometrie | Gerade oder leicht schräg genutete Ausführung mit Kernverstärkung | Spiralbohrer mit Spanwinkel können Spanabfuhr nach oben unterstützen. |
| Beschichtung | TiN, TiCN oder AlCrN je nach Werkstoff | Höhere Standzeit, geringere Reibung im Grund. |
| Schnittgeschwindigkeit | Reduziert gegenüber Durchgangsloch, z. B. 6–12 m/min bei Stahl | Geringere Geschwindigkeit minimiert Wärmestau und Spanquetschung. |
| Bohrungstiefe | Gewindetiefe + Anschnitt + 3–5 mm Sicherheitsabstand | Ohne ausreichenden Grundabstand droht Werkzeugbruch. |
| Schmierung | Hochdruck-Kühlschmierstoff oder pastöses Schneidöl | Wichtig für Spanabtransport und Kühlung an der Schneidzone. |
| Prozessüberwachung | Drehmomentkontrolle und Tiefenstopp | Erkennt frühzeitig spanblockaden oder Verschleiß. |
Nehmen wir eine Steuerplatte aus Aluminium EN AW-7075 mit einem zeichnungsspezifischen M8-Gewinde, das 15 mm tief eingebracht werden soll. Die Rückseite ist eine Dichtfläche, die nicht verletzt werden darf. Der Konstrukteur legt die Bohrungstiefe auf 22 mm fest (15 mm Gewinde + 4 mm Anschnitt + 3 mm Sicherheitsabstand). Ein Hartmetall-Gewindebohrer mit AlCrN-Beschichtung und kurzem Anschnitt (Form B) wird eingesetzt. Während der CNC-Bearbeitung wird das Gewinde mit einem starren Zyklus G84 und einem Drehmoment von max. 6 Nm geschnitten. Die Spindelstopps werden so programmiert, dass kurz vor Erreichen der Zielposition ein kurzer Rückhub die Späne bricht. Nach dem ersten Schnitt wird mit einer Gewindelehre Gut-Lehrdorn die Gängigkeit kontrolliert. Die Auswertung zeigt ein einwandfreies Gewinde mit maßhaltiger Flankenpassung. Dieses Beispiel zeigt, wie durch abgestimmte Parameter und regelmäßige Kontrollen Ausschuss vermieden wird.
| Merkmal | Sacklochgewinde (Gewindebohrer) | Durchgangsgewinde (Gewindebohrer) | Gewindefräsen (Sackloch) |
|---|---|---|---|
| Spanabfuhr | Nach oben, Spankammer nötig | Nach oben oder unten möglich | Kurze Späne, zuverlässigere Abfuhr |
| Werkzeugkosten | Niedrig (Standardbohrer aus HSS/HM) | Niedrig | Höher (Gewindefräser nötig) |
| Prozesssicherheit am Grund | Hoch, wenn Anschnitt und Tiefe passen | nicht relevant | Sehr hoch, fräst bis Endposition ohne Aufsetzen |
| Genauigkeit | Gut, abhängig von Bohrerzustand | Gut | Sehr genau, weil zerspankraftarm |
| Flexibilität bei Tiefen | Eingeschränkt – ein Bohrer pro Tiefe | Eingeschränkt | Hoch, eine Fräser kann variable Tiefen |
| Typische Anwendung | Hydraulikblöcke, Spannflächen | Befestigungen in Platten ohne Dichtflächen | Hochpräzise Teile, schwierige Werkstoffe |
Diese Gegenüberstellung macht deutlich: Das Gewindefräsen im Sackloch bietet Prozessvorteile, ist jedoch mit höheren Investitionskosten verbunden. Für viele Serienanwendungen bleibt das Gewindeschneiden mit einem darauf abgestimmten Sackloch-Gewindebohrer die wirtschaftlich sinnvollste Lösung.
Hier finden Sie Antworten auf die wichtigsten Fragen, die bei der Planung und Ausführung von Sacklochgewinden immer wieder auftauchen.
Es bezeichnet das spanende Einbringen eines Innengewindes in eine Bohrung mit definiertem Grund. Der Fertigungsschritt unterscheidet sich vom Durchgangsloch vor allem durch die begrenzte Bautiefe und die Notwendigkeit, Späne aus dem geschlossenen Grund sicher zu entfernen. Kurz: Ein Gewinde in eine Einwegbohrung schneiden.
Immer dann, wenn die Rückseite eines Bauteils nicht verletzt werden darf, eine Abdichtung vorhanden ist oder optische Anforderungen eine verdeckte Verbindung vorschreiben. Typisch sind Maschinenbetten, Hydraulikverteiler, Spritzgießformen und Gehäuse mit geschlossenen Wandungen.
Vergleichen Sie vor allem:
Ziehen Sie bei komplexen Fällen einen Werkzeughersteller oder Prozessspezialisten zurate. Diese Experten können eine Applikationsanalyse durchführen und die optimale Werkzeug-Schnittwertkombination empfehlen.
Für ein M6-Gewinde nach ISO-Metrisch mit einer üblichen Gewindetiefe von 10 mm empfehlen wir eine Bohrungstiefe von mindestens 15 mm. So bleiben ca. 2–3 mm für den Anschnitt und etwa 2 mm Sicherheitsabstand. Je nach verwendetem Gewindebohrer und Material kann eine etwas größere Tiefe sinnvoll sein, um Spanquetschungen zu vermeiden.
Das ist nicht zu empfehlen. Normale Durchgangsloch-Gewindebohrer haben meist einen langen Anschnitt (Form A). Damit erreicht die Anspitzung den Grund, bevor das volle Profil geschnitten ist. Das Gewinde bleibt unvollständig und es besteht Bruchgefahr. Nutzen Sie stattdessen spezielle Sackloch-Gewindebohrer (Form B oder C) mit verkürztem Anschnitt.
Das Gewindeschneiden im Sackloch ist eine beherrschbare Präzisionsaufgabe, wenn Sie die richtige Kombination aus Bohrlochtiefe, Werkzeuggeometrie, Schnittdaten und Spanbrechungsstrategie einsetzen. Entscheidend für Ihre tägliche Fertigungspraxis ist ein systematischer Vergleich der Optionen – von der Maschinenausstattung über die Werkzeugbeschichtung bis hin zur Frage Gewindebohrer oder Gewindefräser. Nutzen Sie die Checkliste aus diesem Artikel, um Ihre aktuellen Prozesse zu bewerten und Potenziale zu identifizieren. Sollten Sie unsicher sein, welche Werkzeuglösung für Ihre konkrete Anwendung die wirtschaftlichste ist, empfiehlt es sich, die Anwendungsberatung eines erfahrenen Werkzeugpartners in Anspruch zu nehmen.


