Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Erfahren Sie, wie Siebdruck auf Kunststoff funktioniert, welche Materialien geeignet sind und worauf Sie bei Design, Qualität und Prozess achten müssen. Praktischer Leitfaden für Einkäufer und Ingenieure.
Siebdruck auf Kunststoff ist eines der bewährtesten Verfahren, um dauerhafte, präzise und kontrastreiche Beschriftungen, Skalen, Logos oder Funktionsflächen auf Kunststoffteile aufzubringen. Ob Bedienblenden, Frontfolien, Gehäuseteile oder technische Schilder – der Kunststoff-Siebdruck bietet eine robuste Kombination aus Haftfestigkeit, chemischer Beständigkeit und Wirtschaftlichkeit bei mittleren bis hohen Stückzahlen. In diesem Leitfaden erfahren Sie, wie der Prozess funktioniert, welche Kunststoffe sich eignen, welche typischen Fehler auftreten und welche Entscheidungskriterien für Einkauf und Fertigung relevant sind.
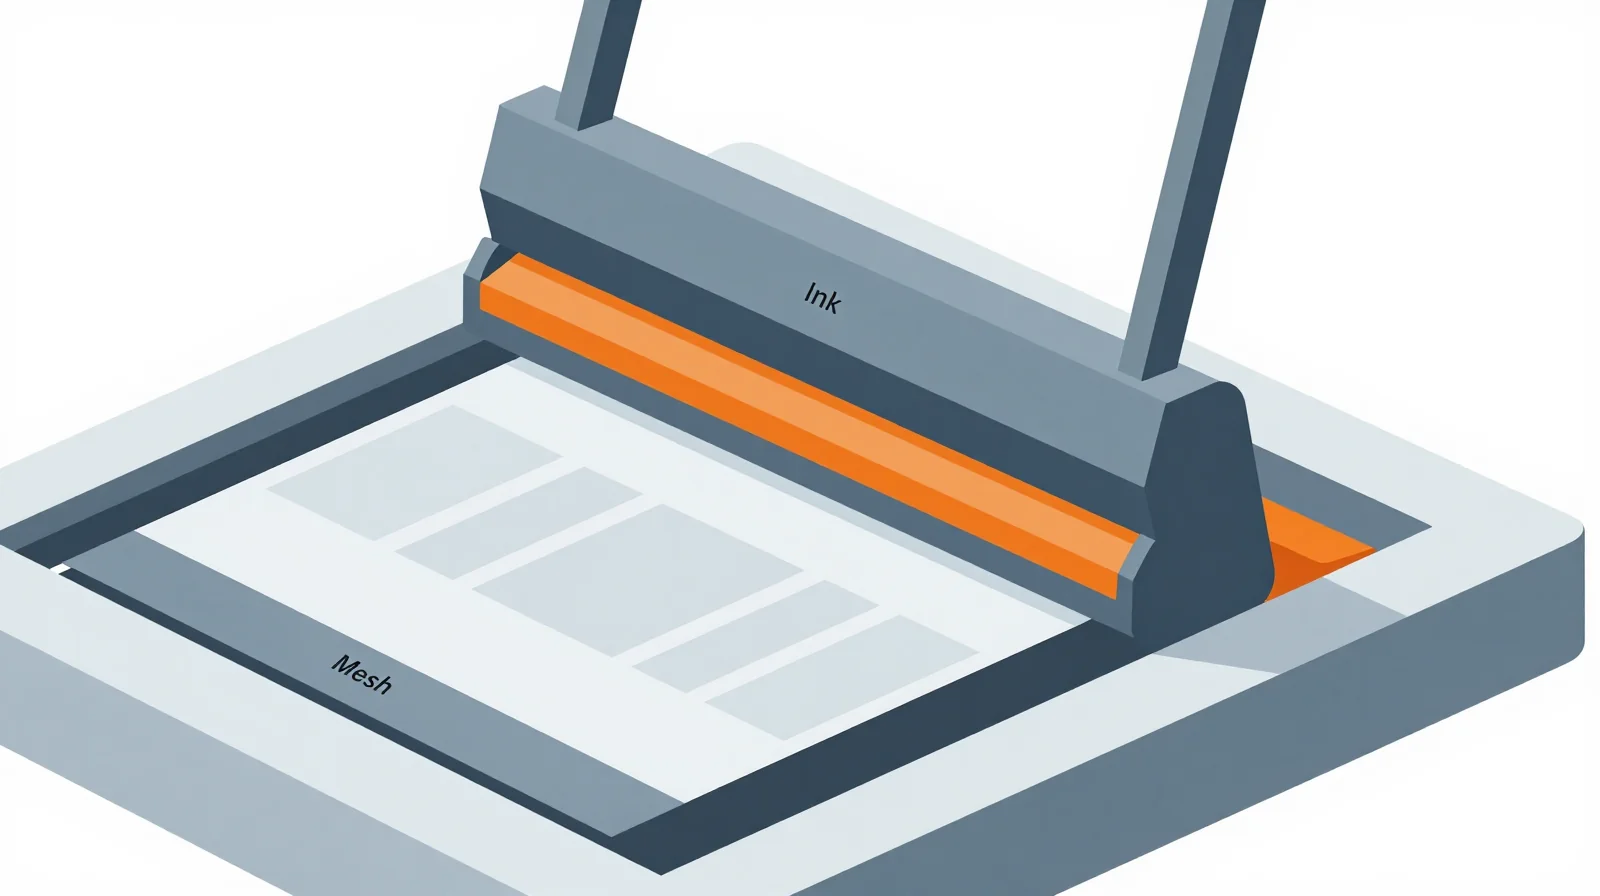
Beim Siebdruck handelt es sich um ein Durchdruckverfahren. Eine feinmaschige Gewebebespannung – das Sieb – wird mit einer lichtempfindlichen Schicht beschichtet und belichtet. Die nicht druckenden Bereiche werden dabei gehärtet, die druckenden Flächen bleiben offen. Farbe oder Tinte wird mit einem Rakel durch die offenen Maschen auf das Substrat gepresst.
Beim Kunststoff-Siebdruck ist das Substrat ein thermoplastisches oder duroplastisches Bauteil. Anders als bei Papier oder Textilien stellt Kunststoff besondere Anforderungen an Haftung, Trocknung und Vorbehandlung. Die Oberflächenenergie vieler Kunststoffe ist niedrig, was die Benetzung durch Druckfarben erschwert. Deshalb kommen spezielle Kunststofffarben, Haftvermittler oder Vorbehandlungsverfahren wie Coronabehandlung oder Beflammung zum Einsatz.
Das Verfahren eignet sich für flache oder leicht gewölbte Flächen. Stark konturierte 3D-Geometrien sind nur eingeschränkt bedruckbar – hier sind Tampondruck oder Digitaldruck oft die bessere Wahl. Der Siebdruck auf Kunststoff bleibt jedoch führend, wenn es um Deckkraft, Schichtdicke und Beständigkeit geht.
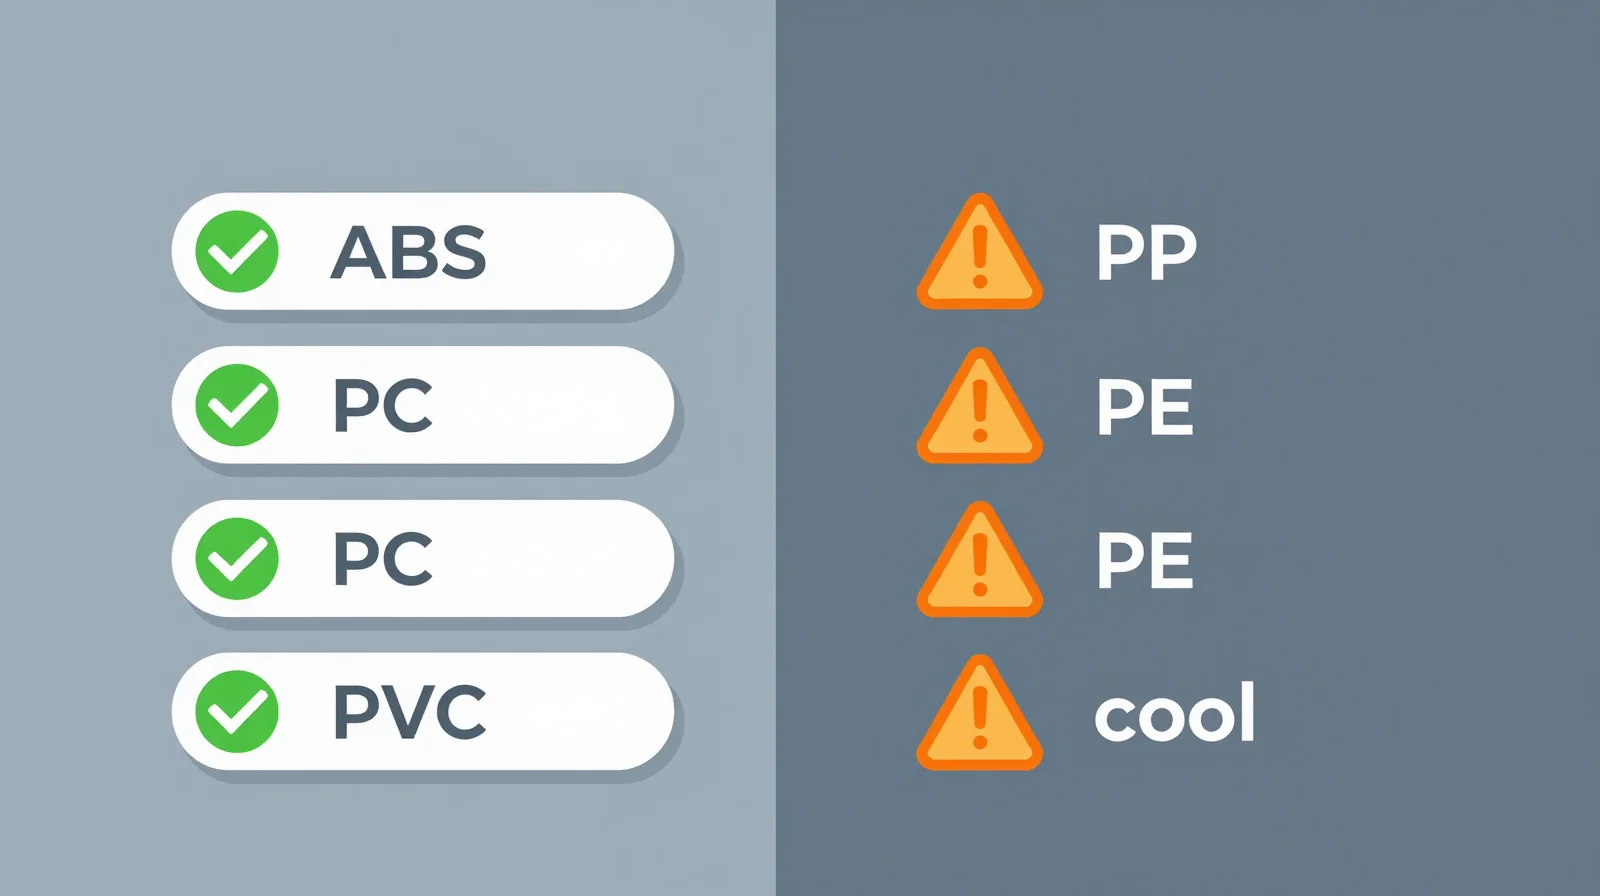
Nicht jeder Kunststoff lässt sich gleich gut bedrucken. Entscheidend sind Oberflächenenergie, Polarität, chemische Beständigkeit und thermische Belastbarkeit. Die folgende Tabelle gibt einen Überblick über gängige Materialien und ihre Eignung.
| Kunststoff | Typische Anwendung | Bedruckbarkeit | Hinweise |
|---|---|---|---|
| ABS | Gehäuse, Blenden, Schalter | Gut | Häufig ohne Vorbehandlung bedruckbar; lösemittelhaltige Farben haften gut. |
| Polycarbonat (PC) | Frontfolien, Displayscheiben, Schutzabdeckungen | Gut, aber spannungsrissgefährdet | Keine aggressiven Lösemittel; spezielle PC-Farben verwenden. |
| PMMA (Acrylglas) | Lichtleiter, Abdeckungen, Schilder | Gut | Lösemittel können Spannungsrisse erzeugen; milde Farben wählen. |
| Polypropylen (PP) | Behälter, Verpackungen, technische Teile | Schwierig | Unbedingt vorbehandeln (Corona, Plasma, Primer). |
| Polyethylen (PE) | Flaschen, Kanister, Folien | Schwierig | Ähnlich wie PP; Haftung nur nach Vorbehandlung. |
| PVC | Folien, Karten, Schilder | Sehr gut | Weichmacherwanderung beachten; geeignete Farben verwenden. |
| Polyamid (PA) | Technische Teile, Scharniere, Gehäuse | Mittel | Feuchtigkeitsaufnahme kann Haftung beeinflussen; Vorbehandlung empfohlen. |
| PBT / PET | Schaltergehäuse, Folien, Elektroteile | Gut bis mittel | Je nach Füllstoff und Oberfläche anpassen. |
Bei glasfaserverstärkten oder mineralgefüllten Kunststoffen kann die Oberfläche rauer sein, was die mechanische Verankerung der Farbe verbessert. Gleichzeitig können Füllstoffe die Farbannahme ungleichmäßig machen. Eine Musterbedruckung vor Serienstart ist daher immer empfehlenswert.
Der klassische Ablauf beim Kunststoff-Siebdruck umfasst mehrere Stufen. Für Einkäufer und Fertigungsplaner ist es hilfreich, diese Prozesskette zu kennen, um Qualitätsrisiken und Durchlaufzeiten besser einzuschätzen.
Aus der Druckvorlage wird ein Film oder eine Direktbelichtung erzeugt. Das Siebgewebe – häufig Polyester – wird mit einer fotoempfindlichen Emulsion beschichtet. Nach dem Trocknen wird es durch den Film belichtet. Die unbelichteten Bereiche werden ausgewaschen und bilden die druckenden Flächen. Die Maschenweite des Siebs bestimmt, wie viel Farbe aufgetragen wird: grobe Maschen für dicke Schichten, feine Maschen für hohe Detailauflösung.
Viele Kunststoffe haben eine unpolare Oberfläche. Um die Haftung zu verbessern, werden sie gereinigt und aktiviert. Übliche Verfahren sind:
Die Vorbehandlung muss unmittelbar vor dem Druck erfolgen, da die Aktivierung mit der Zeit nachlässt.
Das Sieb wird über dem Bauteil positioniert. Eine Rakel zieht die Farbe über das Sieb und drückt sie durch die offenen Maschen. Der Abstand zwischen Sieb und Substrat – der sogenannte Absprung – sorgt dafür, dass sich das Sieb nach dem Rakeldurchgang wieder vom Bauteil löst. Zu viel oder zu wenig Absprung führt zu unscharfen Kanten oder Farbschwankungen.
Je nach Farbsystem erfolgt die Trocknung physikalisch (Lösemittel verdunstet) oder chemisch (UV-Härtung, 2K-Systeme). UV-härtende Farben werden direkt nach dem Druck mit UV-Licht bestrahlt und härten in Sekunden aus. Lösemittelbasierte Farben benötigen längere Trocknungszeiten, oft bei erhöhter Temperatur im Durchlaufofen. Die Wahl des Farbsystems beeinflusst Kratzfestigkeit, Chemikalienbeständigkeit und Flexibilität.
Nach der Trocknung werden die Teile geprüft. Typische Prüfungen umfassen Sichtkontrolle, Schichtdickenmessung, Haftfestigkeitstests und gegebenenfalls Beständigkeitstests. Mehr dazu im Abschnitt zur Qualitätskontrolle.
Die Wahl des Farbsystems ist entscheidend für Haftung, Optik und Beständigkeit. Im B2B-Bereich werden meist folgende Systeme eingesetzt:
| Farbsystem | Trocknung / Härtung | Typische Eigenschaften | Einsatzbereiche |
|---|---|---|---|
| Lösemittelbasierte Einkomponentenfarbe | Physikalisch trocknend | Gute Haftung auf vielen Kunststoffen, einfache Verarbeitung | ABS, PC, PVC, Schilder, Gehäuse |
| UV-härtende Farbe | UV-Strahlung, sofortige Vernetzung | Hohe Kratzfestigkeit, schnelle Verarbeitung, sehr gute Chemikalienbeständigkeit | Frontfolien, Bedienblenden, technische Teile |
| 2-Komponenten-Farbe | Chemische Reaktion nach Mischen | Sehr hohe Beständigkeit, auch gegen aggressive Medien | Außenanwendungen, Medizintechnik, Automobil |
| Wasserbasierte Farbe | Physikalisch trocknend, thermisch fixierend | Umweltfreundlicher, aber oft geringere Beständigkeit | Verpackungen, Innenanwendungen mit geringer Belastung |
Bei der Farbauswahl müssen auch Substratverträglichkeit und spätere Belastungen berücksichtigt werden. So können aggressive Lösemittel in der Farbe Spannungsrisse in Polycarbonat oder PMMA verursachen. Für Außenanwendungen sind UV-stabile Pigmente und witterungsbeständige Bindemittel erforderlich. Ein Lieferant mit Erfahrung im Kunststoff-Siebdruck kann hier anhand von Materialdatenblatt und Anforderungsprofil die passende Farbe empfehlen.
Siebdruck auf Kunststoff findet sich in nahezu allen Industriezweigen. Typische Beispiele sind:
Für Einkäufer ist es wichtig zu wissen, welche Anwendung vorliegt, da sich daraus Anforderungen an Farbsystem, Vorbehandlung und Prüfumfang ableiten. Ein Bauteil im Innenraum einer Maschine hat andere Belastungen als eine außenliegende Frontfolie mit UV-Strahlung und Reinigungsmitteln.
Warum ist Siebdruck trotz Digitaldruck und Tampondruck nach wie vor weit verbreitet? Die Gründe liegen in den spezifischen Stärken des Verfahrens:
Diese Vorteile machen den Kunststoff-Siebdruck zur ersten Wahl, wenn dauerhafte Kennzeichnung oder dekorative Bedruckung mit hoher Beständigkeit gefordert ist.
Trotz seiner Stärken hat der Siebdruck auf Kunststoff auch Grenzen, die bei der Verfahrensauswahl zu bedenken sind:
Diese Einschränkungen bedeuten nicht, dass Siebdruck ungeeignet ist. Sie zeigen, dass die Wahl des Druckverfahrens immer von Geometrie, Stückzahl, Motiv und Belastungsprofil abhängt. Ein erfahrener Druckdienstleister kann anhand einer Zeichnung oder eines Musters eine realistische Einschätzung geben.
Gute Druckergebnisse beginnen bei der Konstruktion und Datenaufbereitung. Folgende Punkte sollten Ingenieure und Einkäufer frühzeitig klären:
Positive Linien (gedruckte Farbe auf Substrat) sollten nicht unter 0,15 mm liegen, negative Linien (ausgesparte Bereiche) nicht unter 0,2 mm. Kleinere Strukturen können verlaufen oder zulaufen. Für Text gilt: Serifenlose Schriften ab etwa 4 pt sind besser lesbar, abhängig von Farbe und Kontrast.
Vollflächen sind im Siebdruck gut umsetzbar. Rasterverläufe sind möglich, erfordern aber eine angepasste Rasterweite und können bei Kunststoffoberflächen zu Tonwertverlusten führen. Für fotorealistische Motive ist Digitaldruck oft die bessere Wahl.
Die Positioniergenauigkeit im Siebdruck liegt üblicherweise bei ±0,2 bis ±0,5 mm, abhängig von Teilegröße, Spannvorrichtung und Druckmaschine. Bei mehrfarbigen Motiven müssen Passerungenausgleiche berücksichtigt werden. Zeichnungen sollten realistische Toleranzen vorgeben, um Ausschuss zu vermeiden.
Zu bedruckende Flächen sollten einen Mindestabstand zu Kanten, Bohrungen oder Radien einhalten, damit das Sieb gleichmäßig aufliegt. Ein Abstand von 1 bis 2 mm ist in der Praxis üblich. Bei hinterschnittenen Geometrien muss geprüft werden, ob das Sieb überhaupt Kontakt zur Fläche bekommt.
Vektordaten (z. B. PDF, AI, EPS) sind ideal, da sie ohne Qualitätsverlust skaliert werden können. Schrift sollte in Kurven konvertiert sein. Farbangaben sollten als Pantone- oder RAL-Referenz erfolgen, nicht nur als CMYK-Wert.
Je früher diese Punkte im Entwicklungsprozess berücksichtigt werden, desto reibungsloser verläuft die Serienfreigabe. Ein gemeinsames Design-Review mit dem Druckdienstleister ist empfehlenswert.
Im industriellen Umfeld ist eine systematische Qualitätskontrolle unverzichtbar. Je nach Anwendung kommen unterschiedliche Prüfmethoden zum Einsatz:
Der Gitterschnitt-Test nach DIN EN ISO 2409 ist weit verbreitet. Dabei wird die Farbschicht mit einem Messer kreuzweise eingeschnitten und ein Klebeband abgezogen. Die Bewertung erfolgt anhand des abgeplatzten Anteils. Für flexible Substrate kann der Tesa-Abriss-Test verwendet werden.
Prüfungen mit Reibrad oder Taber-Abraser simulieren mechanische Belastung. Die Beständigkeit gegen Scheuern ist besonders bei Tastenfeldern und Bedienblenden wichtig. Übliche Anforderungen sind z. B. 100 bis 500 Zyklen mit definiertem Gewicht und Reibmedium.
Bedruckte Teile werden mit definierten Medien (Reinigungsmittel, Öle, Kraftstoffe, Schweiß) in Kontakt gebracht. Bewertet werden Farbveränderung, Haftungsverlust oder Aufweichen. Die Prüfbedingungen sollten dem späteren Einsatz entsprechen.
Temperaturwechsel, Feuchte und UV-Bestrahlung können die Haftung und Farbbeständigkeit beeinflussen. Für Außenanwendungen sind Bewitterungstests oder beschleunigte Alterungstests relevant.
Einkäufer sollten mit dem Lieferanten vereinbaren, welche Prüfungen im Erstmuster-Prüfbericht enthalten sind und welche Prüfungen in der Serienfertigung stichprobenartig wiederholt werden. Eine klare Spezifikation der Prüfanforderungen vermeidet spätere Beanstandungen.
Für die Bedruckung von Kunststoffen stehen mehrere Verfahren zur Auswahl. Die folgende Tabelle hilft bei der Einordnung.
| Kriterium | Siebdruck | Digitaldruck | Tampondruck |
|---|---|---|---|
| Stückzahl | Mittel bis hoch (ab ca. 100–300 Teilen wirtschaftlich) | Niedrig bis mittel, auch Einzelstücke | Mittel bis hoch, besonders für kleine Flächen |
| Motivauflösung | Gut für Linien und Flächen, begrenzt für Raster | Sehr hoch, fotorealistisch, Verläufe | Gut für kleine, kompakte Motive |
| Farbschichtdicke | Hoch (5–25 µm und mehr) | Niedrig (1–3 µm) | Mittel (5–15 µm) |
| Substratgeometrie | Flach oder leicht gewölbt | Flach, leicht gewölbt, bedingt 3D | Stark konturiert, uneben, konkav/konvex |
| Rüstkosten | Hoch (Sieb je Farbe und Motiv) | Niedrig (keine feste Druckform) | Mittel (Klischee je Farbe) |
| Beständigkeit | Sehr hoch mit UV- oder 2K-Farben | Gut, aber oft geringer als Siebdruck | Gut, abhängig vom Farbsystem |
Die Entscheidung hängt von vielen Faktoren ab. Ein typisches Beispiel: Ein Frontpanel mit drei Schmuckfarben und hoher Abriebanforderung bei einer Jahresstückzahl von 5.000 Teilen wird meist im Siebdruck gefertigt. Ein Kleinserien-Gehäuse mit fotorealistischem Farbverlauf und variablen Daten ist dagegen eher ein Fall für den Digitaldruck.
Im Kunststoff-Siebdruck treten immer wieder ähnliche Probleme auf. Wer sie kennt, kann sie frühzeitig verhindern.
Ursache ist oft eine fehlende oder ungenügende Vorbehandlung. Bei PP oder PE muss die Oberflächenenergie vor dem Druck gemessen werden – üblich sind Werte von mindestens 38–42 mN/m. Nach der Coronabehandlung sinkt die Aktivierung mit der Zeit, daher sollte der Druck zeitnah erfolgen.
Aggressive Lösemittel in der Farbe oder zu starke Reinigungsmittel können Spannungsrisse verursachen. Hier helfen spezielle lösemittelarme oder UV-härtende Farben. Auch das Spritzgießen selbst kann Eigenspannungen erzeugen, die beim Bedrucken sichtbar werden. Tempern der Teile vor dem Druck kann das Risiko reduzieren.
Ursachen können ein falscher Rakelwinkel, ungleichmäßiger Siebabstand oder eine verschmutzte Siebunterseite sein. Regelmäßige Reinigung und Parametereinstellung sind essenziell. Auch die Viskosität der Farbe muss kontrolliert werden, besonders bei langen Druckläufen.
Bei weichgemachtem PVC können Weichmacher in die Farbe wandern und die Oberfläche klebrig machen. Spezielle migrationsbeständige Farben oder eine Sperrschicht sind erforderlich.
Wenn Farben nicht exakt übereinander liegen, liegt das oft an ungenauen Spannvorrichtungen oder thermischer Ausdehnung des Siebs. Stabile Aufnahmen und klimatisierte Druckräume verbessern die Wiederholgenauigkeit.
Ein erfahrener Dienstleister wird diese Punkte in einer Prozess-FMEA berücksichtigen. Für den Einkauf lohnt es sich, nach Referenzprojekten und Qualitätsaudits zu fragen.
Die Wahl des richtigen Partners ist für B2B-Projekte entscheidend. Folgende Kriterien sollten Sie prüfen:
Ein persönliches Gespräch mit technischen Ansprechpartnern – nicht nur mit dem Vertrieb – hilft, die tatsächliche Kompetenz einzuschätzen. Fragen Sie nach konkreten Beispielen ähnlicher Projekte und nach den typischen Ausschussquoten.


