Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Erfahren Sie den Unterschied zwischen Gleichlauf und Gegenlauf in Extrudern, Mischern und Pumpen. Vergleich von Technik, Anwendungen und Entscheidungsfaktoren für B2B-Einkäufer und Ingenieure.
Gleichlauf und Gegenlauf beschreiben die relative Drehrichtung zweier rotierender Elemente – etwa in einem Doppelschneckenextruder, einer Mischmaschine oder einer Zahnradpumpe. Gleichlaufend bedeutet, dass beide Wellen oder Schnecken in die gleiche Richtung rotieren (z. B. beide im Uhrzeigersinn). Gegenlaufend heißt, sie drehen sich entgegengesetzt (eine im, die andere gegen den Uhrzeigersinn). Diese scheinbar kleine konstruktive Entscheidung hat massive Auswirkungen auf Prozessstabilität, Mischgüte, thermische Belastung und Energieverbrauch. Im B2B-Umfeld entscheiden deshalb nicht Kosten und Lieferzeit allein über die Maschinenauswahl – sondern vor allem das Verständnis dieser kinematischen Grundprinzipien.
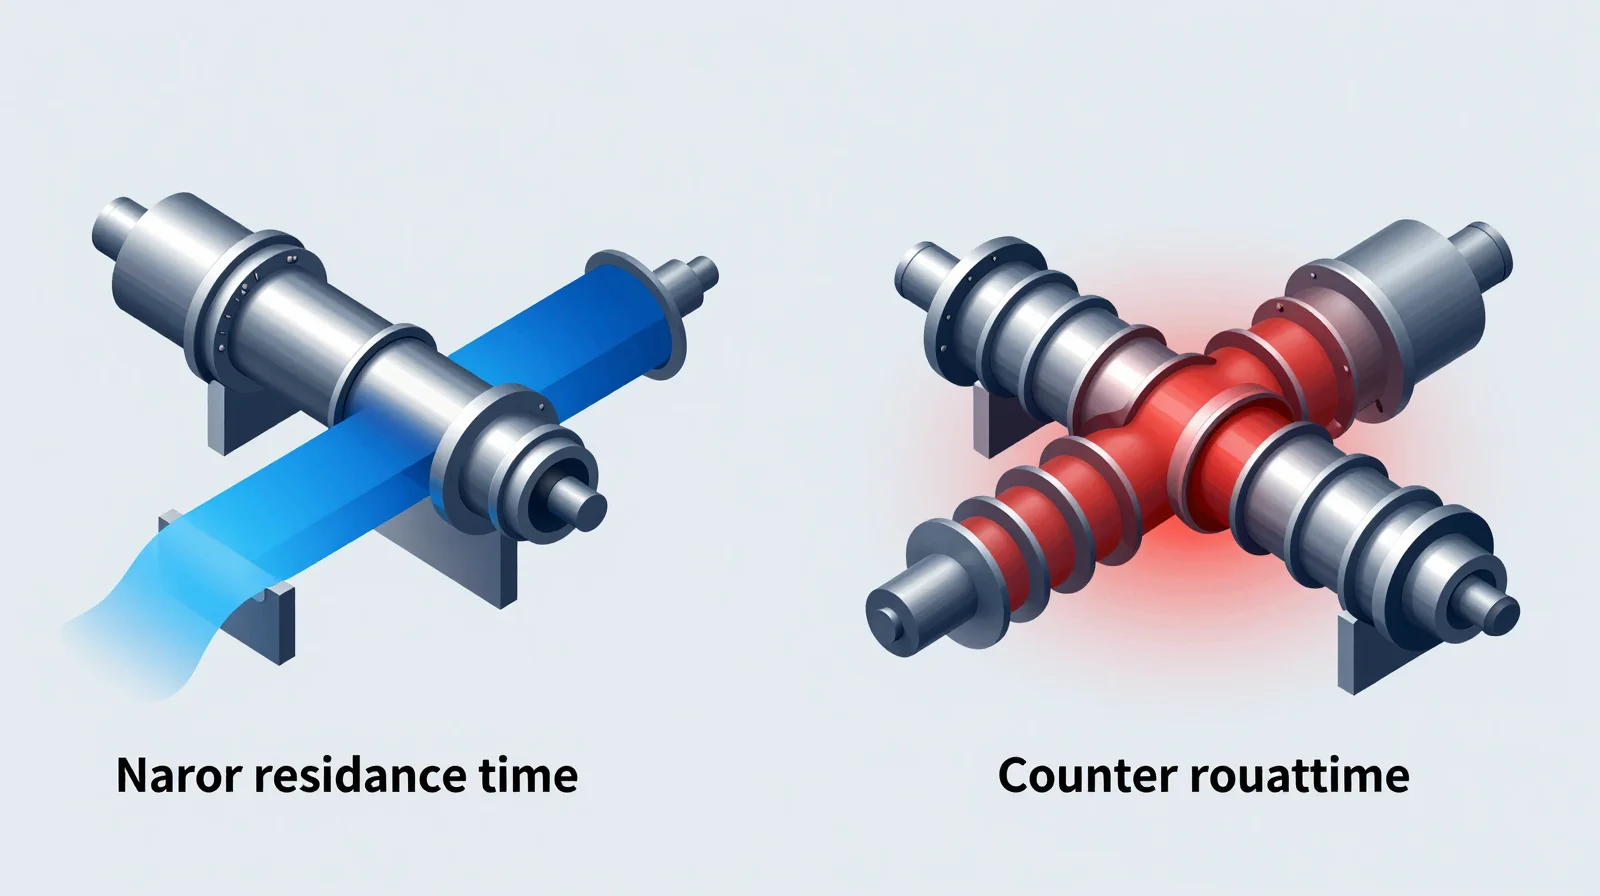
In der projektierenden Abteilung oder im Einkauf stehen häufig Leistungsdaten wie Durchsatz oder Antriebsleistung im Vordergrund. Die eigentliche Weichenstellung für die spätere Prozesssicherheit erfolgt jedoch viel früher: bei der Frage, ob die gewählte Maschine eine gleich- oder gegenlaufende Kinematik nutzen soll. Ein falscher Ansatz führt oft zu schleichenden Problemen – unzureichende Dispergierung von Additiven, thermische Schädigung temperaturempfindlicher Rohstoffe oder vorzeitiger Verschleiß von Schnecken- und Zylinderelementen.
Gerade bei der Compoundierung von technischen Kunststoffen, der Herstellung von Masterbatches oder der Lebensmittelverarbeitung sind die rheologischen Eigenschaften des Materials entscheidend. Hier unterscheiden sich die Anforderungen an die Scherung, die Verweilzeitverteilung und die Druckentwicklung fundamental – je nachdem, ob ein Gleichlauf- oder Gegenlaufprinzip zum Einsatz kommt. Wer diese Zusammenhänge kennt, kann Maschinenkonzepte gezielter vergleichen und langfristige Stillstandskosten vermeiden.
In der verfahrenstechnischen Praxis bezieht sich die Unterscheidung zwischen Gleichlauf und Gegenlauf meist auf mehrwellige Systeme, bei denen zwei oder mehr rotierende Körper ineinandergreifen. Das klassische Beispiel ist der Doppelschneckenextruder, doch dieselbe Logik gilt für Kneter, Innenmischer mit Rotoren, Schraubenpumpen und sogar für bestimmte Rührwerkskonstruktionen.
Bei gleichlaufenden Doppelschnecken rotieren beide Schnecken im gleichen Drehsinn. Sie kämmen vollständig ineinander – das bedeutet, die Schneckengänge greifen so in die Gänge der Gegenschnecke ein, dass das Material ständig von einer Schnecke zur anderen übergeben wird. Diese ständige Materialumlagerung erzeugt eine definierte, enge Verweilzeitverteilung und ein hohes Maß an axialem Transport. Die Druckentwicklung erfolgt vorrangig über die Förderwirkung der Schneckensteigung und den gesteuerten Füllgrad der einzelnen Zonen.
Gleichlaufende Systeme erzeugen eine intensive, aber kontrollierte Dehnströmung. Sie eignen sich besonders für das Aufschmelzen, Mischen und Entgasen von Kunststoffen sowie für die Einarbeitung von Füllstoffen, bei der eine hohe Dispergierung ohne übermäßige thermische Spitzenbelastung gefragt ist. Viele moderne Zweischneckenextruder arbeiten daher gleichlaufend – insbesondere solche, die in der Kunststoffaufbereitung eingesetzt werden.
Bei gegenlaufenden Schnecken drehen sich die beiden Wellen entgegengesetzt. Im kämmenden Betrieb bedeutet das, dass das Material in den Zwickelbereichen zwischen den Schnecken eingeschlossen und dort starken Scher- und Druckbelastungen ausgesetzt wird. Anders als im Gleichlauf entsteht eine keilförmige Materialansammlung, die einen Staudruck aufbaut und das Material gezielt durch enge Spalte presst. Dies führt zu höheren Scherkräften und einer breiteren Verweilzeitverteilung.
Das Gegenlaufprinzip findet sich häufig in Knetern, Innenmischern und speziellen Pumpenkonstruktionen. Hier kann der intensive Schereintrag von Vorteil sein, etwa wenn schwer dispergierbare Pigmente aufgeschlossen werden müssen oder wenn es auf eine besonders hohe Plastifizierleistung ankommt. Allerdings steigt auch die thermische Belastung, sodass temperaturempfindliche Materialien leichter geschädigt werden können.
Für Ingenieure und Beschaffungsteams ist es hilfreich, die Unterschiede kompakt gegenüberzustellen. Die folgende Tabelle fasst die wesentlichen Kriterien zusammen – sie erhebt keinen Anspruch auf absolute Allgemeingültigkeit, gibt aber eine belastbare Orientierung für die Maschinenbewertung.
| Kriterium | Gleichlauf | Gegenlauf |
|---|---|---|
| Drehrichtung der Wellen | Gleichsinnig (z. B. beide rechts) | Gegensinnig (eine rechts, eine links) |
| Materialtransport | Axial fördernd, enge Verweilzeitverteilung | Stauzonen, breitere Verweilzeitverteilung |
| Scherintensität | Moderat bis hoch, gut steuerbar | Sehr hoch, lokal extreme Scherspitzen |
| Thermische Belastung | Geringer, da weniger Dissipation | Höher, da mehr Reibungswärme entsteht |
| Eignung für Temperatursensitive Stoffe | Gut geeignet (z. B. PVC, Biopolymere) | Eingeschränkt, da Risiko von Zersetzung |
| Dispergierwirkung | Gute Verteilung, weniger Agglomerataufbruch | Exzellenter Agglomerataufbruch |
| Typische Anwendungen | Compoundierung, Entgasung, Masterbatch | Kneten, Plastifizieren von Hart-PVC, Spezialpumpen |
| Druckaufbau | Eher gering, Druck wird durch Drossel aufgebaut | Hoch, durch Stauwirkung im Zwickelbereich |
Die Gegenüberstellung zeigt: Es gibt kein pauschal überlegenes Prinzip. Die richtige Wahl hängt von der Prozessaufgabe ab. In vielen Industriezweigen haben sich gleichlaufende Zweischneckenextruder als Standard durchgesetzt, weil sie eine hohe Flexibilität bei gleichzeitig guter Temperaturkontrolle bieten. Gegenlaufsysteme hingegen sind dann unverzichtbar, wenn sehr hohe Scherkräfte zum Aufschluss von Feststoffagglomeraten oder zum gezielten Molekülabbau erwünscht sind – etwa bei der Herstellung von Pulverlacken oder der Kautschukverarbeitung.
Die Entscheidung für Gleich- oder Gegenlauf fällt meist in folgenden Fertigungskontexten:
Wenn ein neues Projekt ansteht, sollten Verantwortliche nicht nur die Investitionskosten vergleichen, sondern systematisch die prozessrelevanten Anforderungen analysieren. Folgende Kriterien helfen bei der strukturierten Bewertung:
Scherverdünnende (pseudoplastische) Materialien verhalten sich in gleich- und gegenlaufenden Systemen unterschiedlich. Während im Gleichlauf die Viskosität durch Dehnung kontrolliert abgebaut wird, kann es im Gegenlauf durch plötzliche Scherspitzen zu kettenverkürzendem Abbau kommen – erwünscht oder unerwünscht, je nach Produkt. Bei thermisch labilen Rezepturen ist der Gleichlauf meist die sicherere Wahl.
Geht es um eine homogene Verteilung von Füllstoffen bei moderater Scherung (distribution), ist der Gleichlauf im Vorteil. Muss hingegen eine hohe Dispergierung erzielt werden (disruption von Pigmentagglomeraten oder Ruß), kann die extreme Scherbelastung eines Gegenlaufsystems zielführend sein. Viele Betreiber lösen das durch mehrstufige Prozesse, bei denen eine Vordispergierung im Gegenlaufkneter und eine nachfolgende homogene Verteilung im Gleichlaufextruder erfolgt.
Gleichlaufextruder erreichen oft höhere spezifische Durchsätze bei geringerem spezifischem Energieeintrag. Das liegt daran, dass weniger Motorleistung in Reibungswärme umgewandelt wird. Allerdings bedeutet das nicht automatisch geringere Betriebskosten: In manchen Fällen kann der höhere Energieeintrag eines Gegenlaufsystems gewünscht sein, um eine nachgeschaltete Heiz- oder Kühlleistung zu reduzieren.
Die mechanische Belastung der Schneckenelemente und Zylinderbuchsen ist in Gegenlaufmaschinen aufgrund der wirkenden Radialkräfte oft höher. Gleichlaufende Wellen stützen sich gegenseitig besser ab, was zu längeren Standzeiten der Verschleißteile führen kann. Für abrasive Füllstoffe (z. B. Glasfasern) ist daher ein gleichlaufendes System mit entsprechend gehärteten Elementen meist die wirtschaftlichere Lösung.
Gleichlaufende Doppelschneckenextruder lassen sich durch modulare Schneckenkonfigurationen leicht an neue Rezepturen anpassen – ein klarer Vorteil für Lohnhersteller oder Anlagen, die viele verschiedene Produkte fahren. Gegenlaufsysteme sind oft spezifischer ausgelegt und bieten weniger Spielraum bei der Variation von Schneckenprofilen.
Selbst erfahrene Teams tappen gelegentlich in die Drehrichtungsfalle. Einige typische Fehlerquellen:
Nachfolgend finden Sie Antworten auf die häufigsten Fragen rund um Gleichlauf und Gegenlauf in der industriellen Fertigung.
Gleichlauf bedeutet, dass beide Schneckenwellen im gleichen Drehsinn rotieren. Sie kämmen ineinander und transportieren das Material axial. Dieses Prinzip ist besonders für das Aufbereiten und Mischen von Kunststoffen geeignet, weil es eine enge Verweilzeitverteilung und gute Temperaturkontrolle bietet.
Gegenlaufende Schnecken oder Rotoren erzeugen hohe Scherkräfte und Druckspitzen im Zwickelbereich. Sie eignen sich vor allem dann, wenn schwer dispergierbare Pigmente aufgebrochen werden müssen oder wenn das Material eine intensive Plastifizierung benötigt – etwa bei Hart-PVC. Allerdings ist die thermische Belastung höher.
Im Allgemeinen benötigen gleichlaufende Systeme weniger spezifische Energie für die gleiche Durchsatzmenge, da weniger Reibung in Wärme umgesetzt wird. Gegenlaufsysteme setzen mehr mechanische Energie in Scherenergie um, was den Heizbedarf im Prozess senken kann, aber die Motorleistung erhöht. Die Gesamtenergiebilanz hängt vom Produkt und dem gewünschten thermischen Profil ab.
In der Regel nein. Die konstruktive Auslegung – von der Getriebeübersetzung über die Lagerung bis zu den Dichtungssystemen – ist auf eine definierte Drehrichtung ausgelegt. Ein Umbau wäre technisch aufwendig und wirtschaftlich meist nicht sinnvoll. Es empfiehlt sich, von vornherein in die richtige Maschinenkinematik zu investieren.
Die Drehrichtung beeinflusst die Druckschwankungen am Werkzeugeingang. Gleichlaufende Systeme erzeugen in der Regel einen gleichmäßigeren Druck, was zu geringeren Maßtoleranzen bei Profilen oder Granulaten führen kann. Bei gegenlaufenden Systemen können die Stauzonen zu periodischen Druckspitzen führen, die in der Kalibrierung berücksichtigt werden müssen.
Gleichlauf und Gegenlauf sind keine nebensächlichen technischen Details, sondern fundamentale Gestaltungsmerkmale verfahrenstechnischer Maschinen. Wer die Wechselwirkungen zwischen Material, Kinematik und Prozesszielen versteht, kann nicht nur die Anschaffung optimieren, sondern auch langfristig Betriebskosten und Ausschuss senken. Für Beschaffungsteams bedeutet das: Holen Sie frühzeitig verfahrenstechnische Expertise an den Tisch und bewerten Sie Angebote nicht nur nach Listenpreis und Liefertermin, sondern anhand der prozesskritischen Drehrichtungskriterien. Eine strukturierte Anforderungsanalyse – idealerweise mit Labor- oder Technikumsversuchen – legt den Grundstein für eine robuste Produktion und eine schnelle Amortisation.


