Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Was bedeutet schwarz pulverbeschichtet? Erfahren Sie alles zu Verfahren, Qualität, Kosten, gängigen RAL-Tönen und Lieferantenkriterien. Leitfaden für B2B-Einkäufer und Fertigungsleiter.
Eine schwarz pulverbeschichtete Oberfläche ist mehr als nur eine dunkle Optik – sie verbindet dauerhaften Korrosionsschutz mit hoher mechanischer Beständigkeit und einem gleichmäßigen, industriellen Erscheinungsbild. Das Verfahren kommt bei unzähligen Metallkomponenten zum Einsatz, von Maschinenverkleidungen über Gehäuse bis hin zu Strukturbauteilen. Für B2B-Einkäufer, Fertigungsleiter und Ingenieure entscheidet die richtige Spezifikation über Lebensdauer, Wartungskosten und die wahrgenommene Wertigkeit des Endprodukts. Dieser Leitfaden erklärt den gesamten Prozess, typische Qualitätsrisiken und die entscheidenden Kriterien bei der Wahl des Lohnbeschichters.
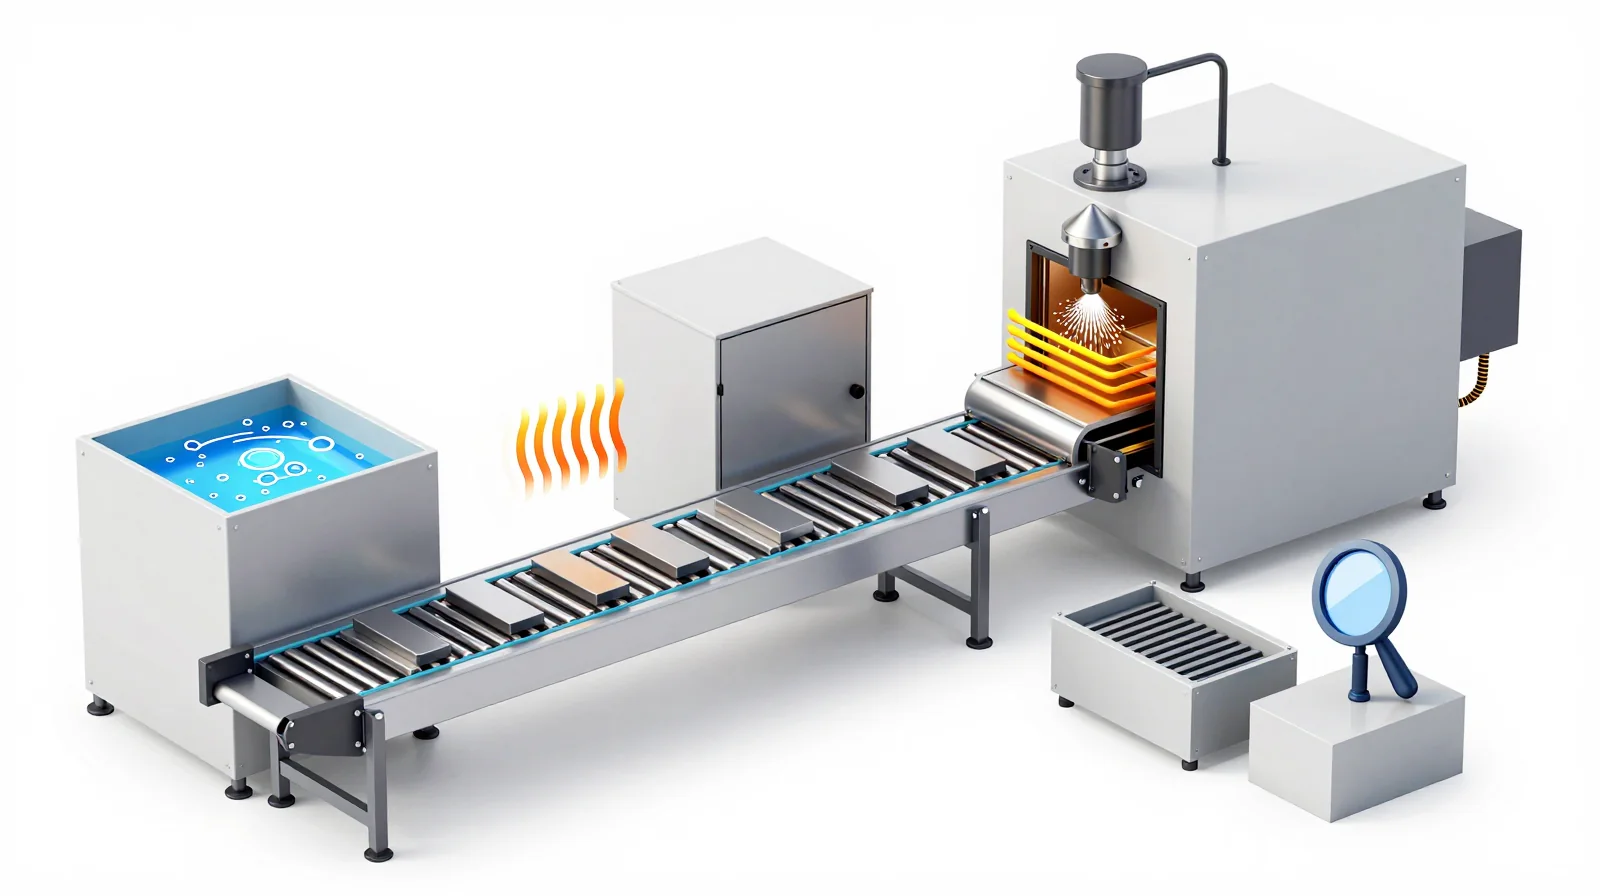
Pulverbeschichten ist ein elektrostatisches Beschichtungsverfahren, bei dem ein trockenes, lösemittelfreies Pulver auf ein geerdetes, meist metallisches Werkstück aufgesprüht wird. Im anschließenden Ofenprozess schmilzt das Pulver, vernetzt chemisch und bildet eine durchgehend geschlossene Schicht. Handelt es sich um eine schwarz pulverbeschichtete Ausführung, wird dem Pulverlack ein Schwarzpigment – in der Regel hochreiner Ruß – zugesetzt. Je nach Bindemittelbasis unterscheidet man zwischen Epoxid-, Polyester- und Epoxid-Polyester-Pulvern, die sich in ihrer UV- und Chemikalienbeständigkeit stark unterscheiden.
Im industriellen Umfeld wird die Farbe Schwarz fast immer nach RAL-Klassik-Farbtönen bestellt. Die gängigsten Varianten sind RAL 9005 (Tiefschwarz), RAL 9011 (Graphitschwarz) und RAL 7021 (Schwarzgrau). Feinheiten im Glanzgrad – von seidenmatt bis hochglänzend – und optionale Struktureffekte (Feinstruktur, Narbenoptik) bieten weitere Varianz. Für technische Anwendungen ist entscheidend, dass das Bindemittel und die Pigmentierung zur erwarteten thermischen und witterungsbedingten Beanspruchung passen.
Eine schwarz pulverbeschichtete Oberfläche bringt für industrielle Bauteile eine Reihe handfester Vorteile mit, die über reine Optik hinausgehen. Aus Einkäufersicht lohnt sich der genaue Blick auf folgende Punkte:
Im direkten Vergleich zu Nasslack überzeugt die Pulverbeschichtung durch geringere Trocknungszeiten und höhere Schichtdicken in einem Arbeitsgang. Nachteilig ist die minimale Schichtdicke von etwa 40 µm, die bei Kleinstteilen oder mit engen Passungstoleranzen zum Ausschlusskriterium werden kann.
Schwarz pulverbeschichtete Oberflächen finden sich quer durch die Investitions- und Konsumgüterindustrie. Klassische Anwendungen sind Maschinenrahmen, Schaltschränke, Halterungen, Pumpengehäuse und Verkleidungsbleche. Im Maschinen- und Anlagenbau dient die Beschichtung nicht nur dem Schutz, sondern auch der visuellen Vereinheitlichung von Branding-konformen RAL-Tönen.
In der Automobilzulieferindustrie werden Motorabdeckungen, Sitzgestelle und Anbauteile schwarz pulverbeschichtet, oft mit erhöhten Anforderungen an Temperatur- und Medienbeständigkeit. Auch im Ladenbau, bei Regalsystemen und im Möbelbau dominiert Schwarz als zeitlose, kratzfeste Alternative zu lackierten Oberflächen. Selbst im Außenbereich – zum Beispiel bei Zäunen, Geländern oder Solaranlagenkomponenten – hält eine entsprechend formulierte Polyesterbeschichtung über Jahre Farbe und Schutz.
Wer schwarz pulverbeschichtete Komponenten einkauft, muss die Qualität objektiv bewerten können. Im Mittelpunkt stehen Schichtdicke, Haftung, Farbtonkonstanz und Korrosionsbeständigkeit. Die Schichtdicke wird üblicherweise nach DIN EN ISO 2808 mit magnetinduktiven oder Wirbelstrom-Messgeräten zerstörungsfrei gemessen und sollte bei Standardanwendungen zwischen 60 und 120 µm liegen.
Die Haftung prüft man per Gitterschnitt nach DIN EN ISO 2409 – üblicherweise wird mindestens Gt 0 oder Gt 1 gefordert. Die Korrosionsbeständigkeit wird im neutralen Salzsprühnebeltest nach DIN EN ISO 9227 nachgewiesen; typische Anforderungen reichen von 240 h bis über 1000 h ohne Blasen oder Unterwanderung. Beim Schwarzton ist die Farbtonbeständigkeit kritisch: Aufgrund von Temperaturschwankungen im Einbrennofen oder minimalen Chargenabweichungen kann es zu wahrnehmbaren Farbtonverschiebungen kommen. Abhilfe schaffen enge Toleranzvorgaben (z. B. ΔE ≤ 1,0) und Referenzmuster.
Eine tabellarische Übersicht fasst die zentralen Prüfungen zusammen:
| Prüfmerkmal | Norm | Typische Anforderung |
|---|---|---|
| Schichtdicke | DIN EN ISO 2808 | 60–120 µm |
| Gitterschnitt | DIN EN ISO 2409 | Gt 0–1 |
| Salzsprühnebeltest | DIN EN ISO 9227 | 360–720 h |
| Farbton / Glanz | DIN EN ISO 2808 / Spektralphotometer | ΔE ≤ 1,0 gegen Muster |
| Dornbiegeversuch | DIN EN ISO 1519 | Keine Risse |
Für Duplex-Systeme (Pulverbeschichtung auf feuerverzinktem Untergrund) kommt zusätzlich die DIN EN 13438 ins Spiel, um Ausgasungen und Haftungsprobleme zu vermeiden. Einkäufer sollten diese Normen im Lastenheft verankern und sich vom Beschichter die entsprechenden Prüfprotokolle vorlegen lassen.
Die Herstellung einer einwandfreien schwarz pulverbeschichteten Oberfläche folgt einem standardisierten Ablauf, den Beschaffungsteams verstehen sollten, um Qualitätsrisiken frühzeitig zu erkennen.
Für schwarz pulverbeschichtete Serienteile ist die Reproduzierbarkeit des Ofenprofils und der Korntemperatur entscheidend. Bereits Temperaturdifferenzen von 10 °C können zu sichtbaren Farbabweichungen führen. Deshalb arbeiten qualifizierte Beschichter mit Protokollierung der Ofenkurven und regelmäßigen Farbtonmessungen am ausgekühlten Bauteil.
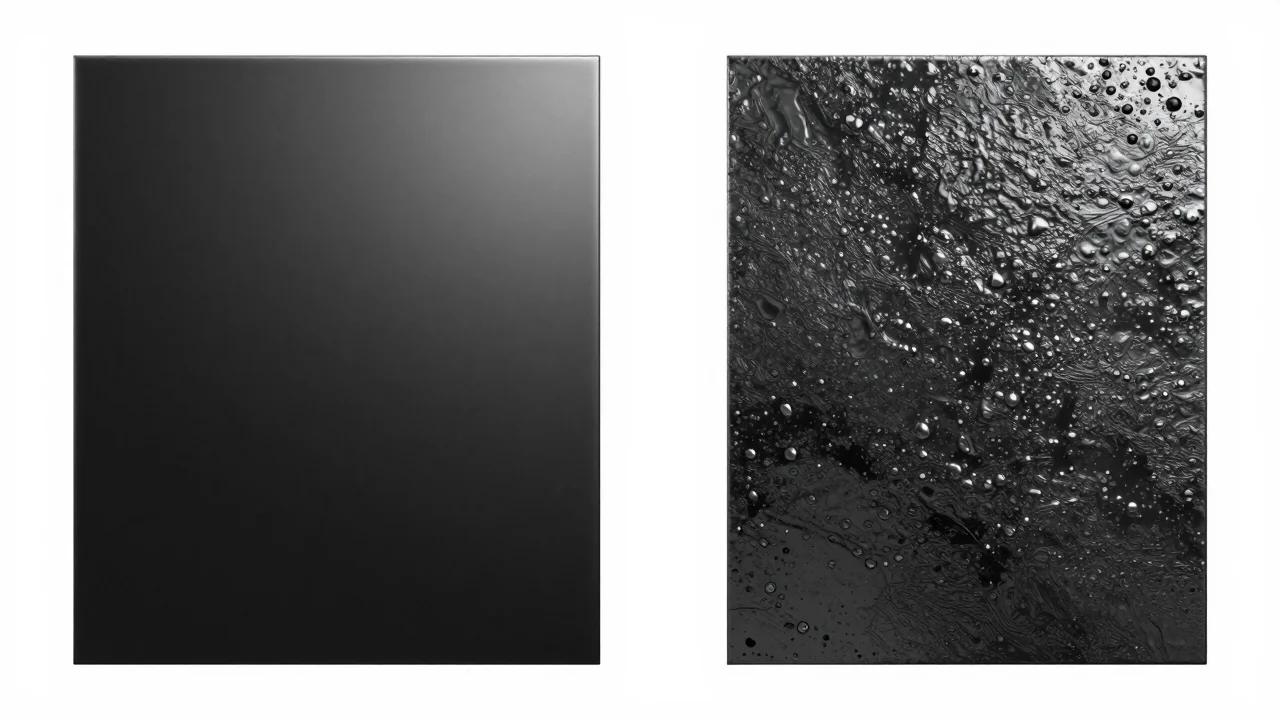
Kein Verfahren ist frei von potenziellen Mängeln – die Kenntnis der typischen Fehlerbilder hilft Einkäufern, Spezifikationen scharf zu stellen und Reklamationen zu vermeiden. Bei schwarz pulverbeschichteten Flächen treten gehäuft folgende Probleme auf:
Als Einkäufer können Sie diese Risiken minimieren, indem Sie dem Beschichter ein klares Lastenheft mit Mustern, Schichtdickenanforderungen und definierten Prüfkriterien übergeben. Eine Erstbemusterung mit Prüfbericht ist vor Serienfreigabe unerlässlich.
Die Kosten einer schwarz pulverbeschichteten Oberfläche lassen sich nicht pauschal beziffern, hängen aber von transparenten Einflussgrößen ab. Zunächst spielt die Losgröße eine entscheidende Rolle: Rüstzeiten für Vorbehandlungsbad und Pulverkabine verteilen sich auf die Stückzahl, sodass Kleinmengen stets einen höheren Stückpreis haben als Serien von mehreren Tausend Teilen.
Die Bauteilgeometrie wirkt sich über die Aufhängung und den Beschichtungsaufwand aus. Große, flächige Teile sind schneller beschichtet als filigrane Gestelle mit vielen Hinterschneidungen. Auch die erforderliche Vorbehandlung ist ein Kostentreiber: Reines Entfetten ist günstiger als ein Strahlvorgang auf Stahl mit Rostgrad A oder B. Die Wahl des Pulverlacks selbst hat meist geringeren Einfluss, solange es sich um einen gängigen Standard-RAL-Ton handelt. RAL 9005 Tiefschwarz verursacht in der Regel keinen Aufpreis gegenüber anderen Basisfarben. Zuschläge entstehen hingegen bei Sondere


