Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Alles über rot eloxieren: Prozess, Farbbeständigkeit, Vorbehandlung, Qualitätsprüfung und Kosten. Ein Praxisleitfaden für technische Einkäufer und Ingenieure.
Rot eloxieren bezeichnet ein spezielles elektrolytisches Verfahren zur Erzeugung einer dekorativen und zugleich funktionalen roten Oxidschicht auf Aluminiumbauteilen. Anders als bei Lacken oder Pulverbeschichtungen wird die Farbe direkt in die poröse anodische Schicht eingelagert, was eine hohe Abriebfestigkeit und UV-Beständigkeit ermöglicht.
In der B2B-Beschaffung stellt das rote Eloxieren eine anspruchsvolle Variante des Eloxalprozesses dar, die nicht jeder Oberflächenveredler beherrscht. Die erzielbare Farbtreue, die absolute Farbwiederholbarkeit über verschiedene Chargen hinweg sowie die mechanische Beständigkeit der Schicht sind entscheidende Kriterien beim Bezug eloxierter Bauteile. Gerade im Maschinenbau, in der Automobilzulieferindustrie und in der Medizintechnik steigen die Ansprüche an optische und tribologische Eigenschaften farbiger Eloxalschichten.
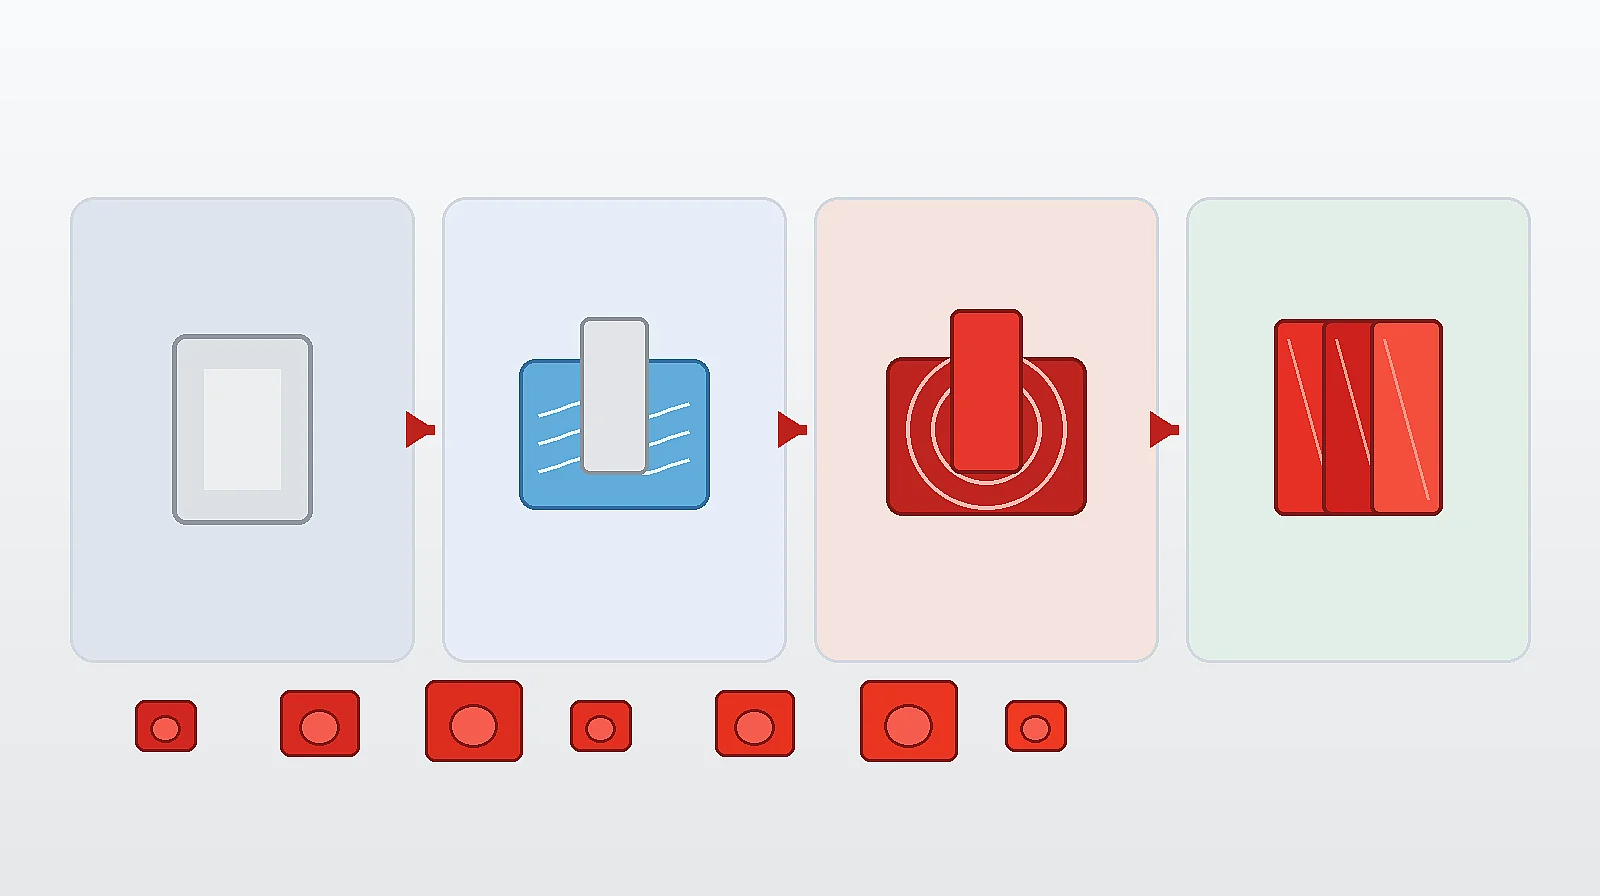
Rot eloxieren ist ein zweistufiger Prozess: Zunächst wird das Aluminium-Werkstück in einem sauren Elektrolyten (meist Schwefelsäure) anodisiert, wodurch eine definierte, nanoporöse Aluminiumoxidschicht entsteht. Diese Schicht kann in ihrem Porenaufbau und ihrer Dicke gezielt gesteuert werden. Im zweiten Schritt – der sogenannten Färbung – werden die offenen Poren mit organischen Farbstoffmolekülen oder anorganischen Pigmenten gefüllt, die eine intensive rote Farbgebung erzeugen. Der abschließende Verdichtungs- oder Sealingprozess verschließt die Poren hydrolytisch und fixiert den Farbstoff dauerhaft.
Entscheidend ist, dass der Rotton nicht als deckende Schicht aufliegt, sondern im Oxid integriert ist. Damit werden typische Probleme von Beschichtungen wie Abplatzungen oder Unterwanderung vermieden. Allerdings erfordert das rote Eloxieren eine extrem enge Prozesskontrolle, um Farbtonabweichungen – ein häufiges Problem bei organischen Rotfarbstoffen – zu verhindern.
Ingenieure und Beschaffungsteams stehen oft vor der Frage, ob rot eloxieren gegenüber anderen Oberflächenverfahren vorteilhaft ist. Die Entscheidung hängt von funktionalen und optischen Anforderungen ab:
Allerdings stößt das Verfahren bei komplexen Geometrien mit tiefen Sacklöchern oder scharfen Innenkanten an Grenzen, da Elektrolytfluss und Spülung kritisch sind. Zudem lassen sich nicht alle Rotnuancen mit jedem Aluminiumlegierungstyp realisieren – hohe Silizium- oder Kupfergehalte stören die Eloxalqualität und die Farbannahme.
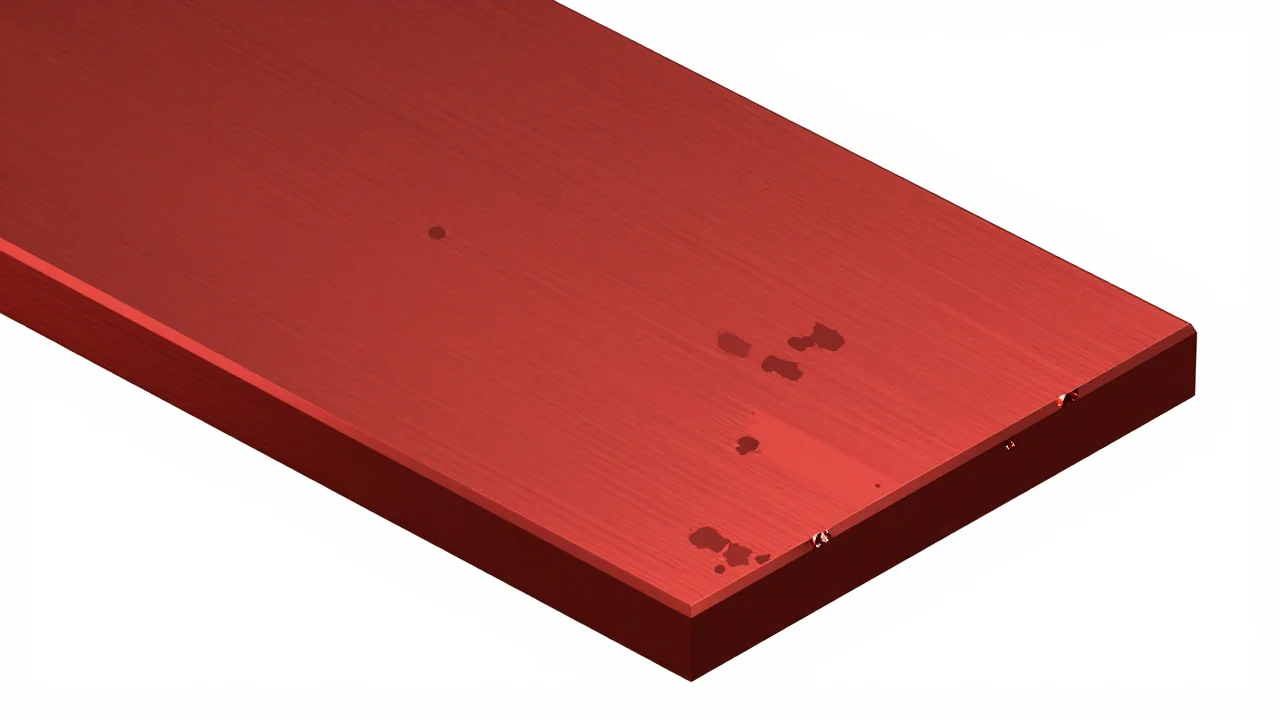
Die Vorbehandlung bestimmt die Homogenität der späteren Oxidschicht. Entfettung, Beizen und Dekapieren müssen exakt auf die Legierung abgestimmt sein, ohne die Oberfläche zu stark anzurauen. Reste von Ziehfetten, Trennmitteln oder Oxiden aus der Warmumformung führen unweigerlich zu örtlich unterschiedlicher Färbung und fleckigen Optiken – ein Problem, das speziell bei hellen und bunten Farbtönen wie Rot stark sichtbar ist.
Gerade bei Dreh- und Frästeilen mit feinen Rillen oder Vorschubmarkierungen kann sich Farbstoff ungleichmäßig einlagern. Eine mechanische Vorbehandlung durch Schleifen, Polieren oder satiniertes Strahlen vereinheitlicht die Oberflächentopografie. Für höchste optische Ansprüche wird oft nach dem Beizen ein chemisches Glänzen in Phosphorsäure-Mischungen vorgeschaltet.
Das Anodisieren in Schwefelsäure (GS, Gleichstrom-Schwefelsäureverfahren) ist das Standardverfahren für farbige Eloxalschichten. Die Spannung und die Elektrolyttemperatur steuern Porendurchmesser, Porendichte und Schichtbildungsgeschwindigkeit. Für rot eloxierte Teile sind Schichtdicken zwischen 10 µm und 25 µm üblich, abhängig von der mechanischen Belastung im späteren Einsatz.
Bei höheren Schichtdicken nimmt die Farbintensität tendenziell zu, weil mehr Porenvolumen für die Farbstoffaufnahme zur Verfügung steht. Allerdings steigt auch die Rauheit und die Gefahr von Mikrorissen im späteren Sealing. Im B2B-Umfeld wird daher häufig eine Schichtdickenklasse nach DIN EN ISO 7599 oder MIL-A-8625 Typ II vereinbart, ergänzt um farbmetrische Toleranzen.
Die Rotfärbung kann durch organische Farbstoffe oder anorganische Pigmente (z. B. durch elektrolytisches Zweistufenverfahren mit Metallsalzen) erfolgen. Organische Farbstoffe liefern brillante, gesättigte Rottöne, sind jedoch UV-vergänglicher als anorganische Systeme. Für Außenanwendungen werden daher meist witterungsstabile, speziell modifizierte organische Farbstoffe oder alternativ anorganische Farbsysteme mit eher gedeckten, bordeauxartigen Rottönen verwendet.
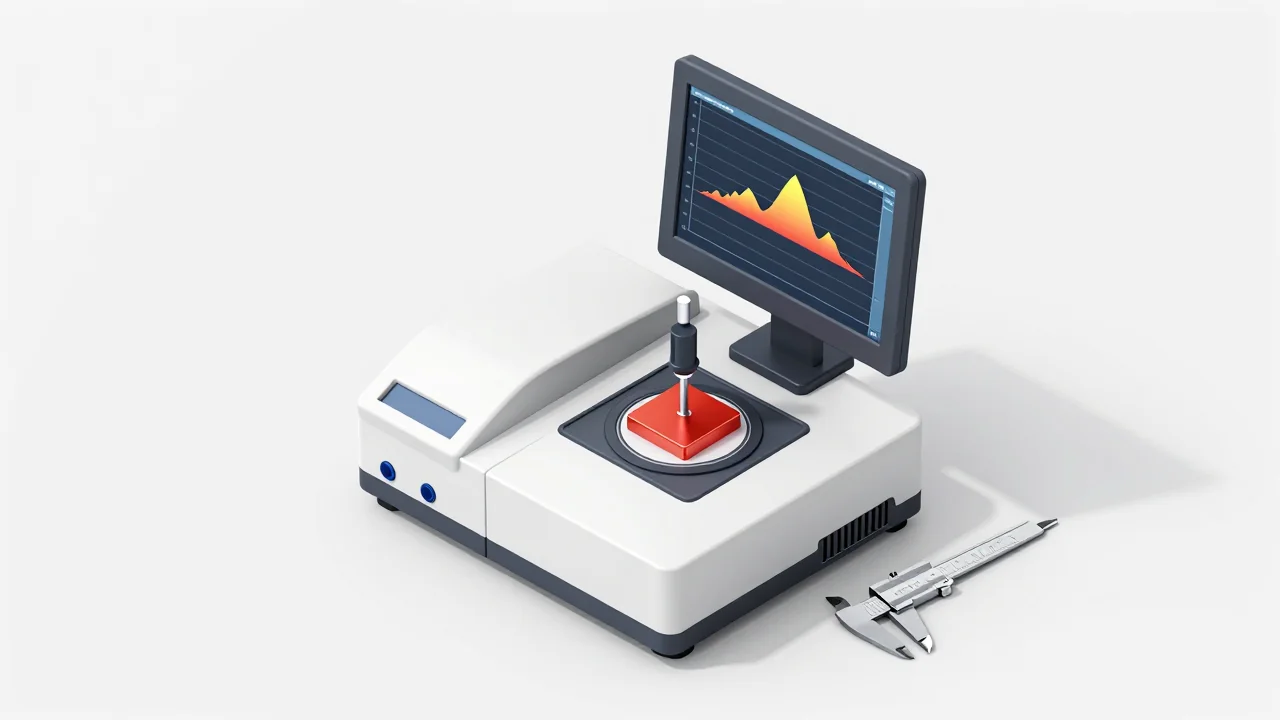
Die Farbstoffkonzentration, pH-Wert, Temperatur und Tauchzeit beeinflussen die resultierende Farbtiefe. Eine reproduzierbare Farbgebung erfordert automatische Dosiersysteme und eine ständige Badpflege. Bei Ausschreibungen sollte eine Farbcharakterisierung per Spektralphotometer und ein definierter Toleranzraum, z. B. im CIE L*a*b*-Farbraum, zusammen mit einer Referenzplakette vereinbart werden.
Ohne eine wirksame Verdichtung würde der Farbstoff mit der Zeit aus den Poren ausbluten, und die Korrosionsbeständigkeit wäre stark herabgesetzt. Das Heißwassersealing (>96 °C, demineralisiertes Wasser) ist das verbreitetste Verfahren. Dabei quellen die Porenwände auf und schließen sich. Alternative Methoden sind das Kalteindichten mit Nickelfluorid (nicht RoHS-konform in manchen Branchen) oder das Mitteltemperatur-Sealing mit organischen Additiven.
Für rot eloxierte Bauteile ist die Qualität des Verdichtungsschritts essenziell, um Ausbluten, Ausbleichen und Fleckenbildung zu verhindern. Eine Prüfung nach DIN EN ISO 2143 (Farbtropfentest) oder ISO 3210 (chromatische Säuretest) sollte daher fester Bestandteil des Abnahmeprotokolls sein.
Die Legierungszusammensetzung bestimmt die Farbreinheit erheblich. Reinaluminium EN AW-1050, 1070 oder 1090 lässt sich am besten homogen eloxieren und tiefrot einfärben. Knetlegierungen wie EN AW-6060, 6063, 6061 und 6082 sind industriell weit verbreitet und können gute Ergebnisse liefern, solange der Silizium- und Kupferanteil niedrig gehalten wird. Kupferhaltige Legierungen wie EN AW-2024 oder EN AW-7075 sind für rot eloxieren ungeeignet, weil sie eine ungleichmäßige, dunkle und fleckige Schicht entwickeln.
Druckgusslegierungen mit hohem Siliziumgehalt (>5 %) lassen sich allgemein schlecht eloxieren und sind für farbige Anwendungen kaum zu empfehlen. In der Beschaffung ist es deshalb obligatorisch, den Lieferanten mit der genauen Spezifikation des Aluminiumwerkstoffs zu versorgen und bei ungeklärter Eignung Mustereloxierungen anzufordern.
Ein definiertes Pflichtenheft reduziert das Reklamationsrisiko. Folgende Prüfungen und Spezifikationen sollten zwischen Abnehmer und Eloxalbetrieb schriftlich vereinbart werden:
| Prüfmerkmal | Norm / Methode | Empfohlene Grenzwerte / Bemerkungen |
|---|---|---|
| Schichtdicke | DIN EN ISO 2360 (Wirbelstrom) | Z. B. 15 ± 3 µm; Messpunkte anzeichnen |
| Farbmessung | Spektralphotometer, CIE L*a*b* | ΔE*ab ≤ 1,5 zur Referenz |
| Verdichtungsgrad | DIN EN ISO 2143 oder ISO 3210 | Fleckentest: max. Note 2 gemäß Norm |
| Korrosionsbeständigkeit | DIN EN ISO 9227 (NSS) | Je nach Einsatz; häufig >336 h |
| UV-Beständigkeit | Bewitterungstest (Xenon) | ΔE*ab nach 300 h ≤ 5 |
Zusätzliche Anforderungen können die chemische Beständigkeit gegen Reinigungsmittel oder die Abriebfestigkeit nach Taber-Abraser sein. Speziell bei roten Eloxalschichten sollte eine Langzeit-Untersuchung der Farbstabilität Teil der Erstbemusterung werden, da Nachdunkelung oder Ausbleichen bei organischen roten Farbstoffen nicht selten sind.
Die Konstruktion beeinflusst die erreichbare Eloxalqualität erheblich. Scharfe Kanten sollten gebrochen oder verrundet werden, da sich das elektrische Feld dort konzentriert und die Schicht lokal dünner und spröder ausfällt. Innenradien sollten möglichst großzügig gewählt werden. Sacklochbohrungen und enge Nuten müssen ausreichend belüftet und spülbar sein – ansonsten bleiben Säurereste oder Farbstoffrückstände zurück, die später ausbluten oder Korrosion einleiten.
Gewindegänge können beim Eloxieren Maßänderungen erfahren (Aufbau ca. 1/3 bis 1/2 der Schichtdicke), was besonders bei Feingewinden kritisch ist. Entweder muss bereits im Vorfeld ein Aufmaß berücksichtigt oder das Gewinde nach dem Eloxieren nachgeschnitten werden – letzteres ist jedoch bei farbigen Schichten wegen der optischen Beeinträchtigung ungünstig. Günstiger ist eine partielle Abdeckung der Gewinde, was aber zusätzliche Kosten verursacht.
Für Technische Einkäufer stellt sich die Frage, ob rot eloxieren oder eine andere rote Oberflächenveredelung gewählt werden sollte. Die folgende Tabelle gibt eine Orientierung:
| Kriterium | Rot Eloxieren | Pulverbeschichtung | Lackierung | Rot eloxiertes Folienmaterial (Spezialfall) |
|---|---|---|---|---|
| Schichtdicke Bereich | 10–25 µm, integral | 60–120 µm, additiv | 20–50 µm, additiv | Nur vorbeschichtet nutzbar |
| Abriebfestigkeit | Sehr hoch (Al₂O₃) | Mittel | Niedrig bis mittel | Nicht definiert |
| Farbtonbrillanz | Hoch, aber limitiert bei UV | Sehr hoch, breite RAL-Palette | Sehr hoch | Geringe Auswahl |
| Maßhaltigkeit | Sehr gut, geringer Auftrag | Schlechter, Kantenaufbau | Besser als Pulver, schlechter als Eloxal | Kein Einfluss auf Endmaße |
| Korrosionsschutz | Gut bei Verdichtung | Sehr gut | Gut bis sehr gut | Minimal |
Rot eloxieren hat seine Stärke, wenn eine dünne, präzise, verschleißfeste und schichtintegrierte Farbe gefordert ist. Stehen optische Brillanz oder Dauerbewitterung im Vordergrund, kann eine hochwertige Pulverbeschichtung die bessere Wahl sein, muss aber die Maßtoleranzen berücksichtigen. In der Praxis werden häufig Kombinationen aus beiden Verfahren verlangt: z. B. ein eloxiertes Grundteil mit roter Siebdruckmarkierung.
Farbtonabweichungen zwischen Chargen: Ursache sind meist mangelnde Badkontrolle oder verschiedene Ausgangschargen des Farbstoffs. Lösung: Chargenfestlegung beim Farbstofflieferanten und Kolorimetrie-Prüfung im Wareneingang.
Farbausblutungen auf Dichtflächen: Entstehen durch unvollständige Verdichtung oder eingeschlossene Farbstoffreste in Kratzern. Abhilfe: verbesserte Spülregime und Doppel-Sealing bei kritischen Teilen.
Wolken und Flecken: Eine inhomogene Legierung, hohe Cu-Gehalte oder mechanische Beschädigungen vor dem Eloxieren führen zu optischen Defekten. Nur homogene Werkstücke aus definierten Legierungen einsetzen und rückverfolgbare Chargendokumentation verlangen.
Schichtabplatzungen: Zu dicke Schichten, thermische Spannungen oder falsches Sealing können Mikrorisse provozieren. Die Schichtdicke sollte möglichst nicht über 25 µm liegen, und abrupte Temperaturwechsel im Prozess sind zu vermeiden.
Einkäufer sollten bei der Anfrage für rot eloxierte Teile die vollständige Zeichnung mit Eloxalangaben, Referenzplaketten und Pflichtenheft anfragen. Ein Qualifikationsaudit beim Eloxalbetrieb ist ratsam, um die Prozessbeherrschung zu überprüfen: Welche Badanalysen werden durchgeführt? Wie wird das Färbebad verfahren? Gibt es ein kontinuierliches Farbmesssystem? Sind Klimakammertests möglich?
Da rotes Eloxieren eine Nischenfähigkeit ist, empfiehlt es sich, mehrere potenzielle Lieferanten mit Musterlos zu testen und vergleichend nach definierten Kriterien zu bewerten. Ein Rahmenvertrag mit festgelegten Qualitätskenngrößen und festen Preisen pro Losgröße schafft Planungssicherheit. Auch die Logistik ist zu bedenken, da empfindliche eloxierte Teile ohne korrekten Verpackungsschutz (trennende Zwischenlagen) Transportkratzer davontragen können.
Der Preis für rot eloxierte Teile setzt sich aus mehreren Faktoren zusammen: Legierungsaufpreise, Vorbehandlungsaufwand (chemisches Glätten), Farbstoffkosten (Spezialrot teurer), Qualitätsprüfungen und Ausschussrisiko. Das Färben in roten Tönen ist aufgrund der geringeren Nachfrage und der anspruchsvollen Badpflege teurer als Standardfarben wie Natur oder Schwarz.
Einsparungen sind möglich, wenn eine Legierung gewählt wird, die mit minimaler Vorbehandlung auskommt. Auch die Toleranzen optischer Merkmale sollten nicht enger gefasst sein als wirklich nötig – ein ΔE*ab von 1,0 ist extrem und verdreifacht den Prüfaufwand gegenüber einem industrieüblichen ΔE von 2,0. Losgrößenbündelung mit anderen Aufträgen der gleichen Farbe kann Rüstkosten reduzieren; dies sollte aber mit dem Lieferanten abgestimmt werden, um Farbverschleppungen zwischen unterschiedlichen Farbstoffsystemen zu vermeiden.
In der Medizintechnik werden rote Eloxalteile als Positionsindikatoren an chirurgischen Instrumenten, Implantat-Komponenten oder Gerätefüßen genutzt. Die Biokompatibilität und die Abriebfestigkeit sind hier zentral. Gefordert wird vielfach eine Validierung des gesamten Oberflächenprozesses gemäß ISO 13485.
Der Maschinenbau setzt rote eloxierte Teile als Sichtmarken an Justagevorrichtungen, als Flüssigkeitskupplungen oder als dekorative Verkleidungen an hochwertigen Werkzeugmaschinen ein. Der Rote Farbton wird dabei oft als Corporate-Identity-Element oder als Warnfarbe für Schutzeinrichtungen verwendet.
In der Automobilindustrie kommen rote Eloxalteile als Zierelemente im Innenraum (Pedale, Schaltknäufe, Zierleisten) oder als Kühlerabdeckblenden im Motorraum vor. Auch im Rennsport werden rote eloxierte Anbauteile verwendet, um Gewicht zu sparen und gleichzeitig eine markante Optik zu erzielen.
In der Elektronik werden rote Eloxalkörper für Kühlkörper von Leistungshalbleitern eingesetzt, oft im Zusammenhang mit optischer Kodierung oder aus Designgründen in High-End-Komponenten. Hier sind die isolierende Wirkung und die Wärmeleitfähigkeit wichtige Eigenschaften.
Moderne Eloxalbetriebe reduzieren durch geschlossene Spülwasserkreisläufe und Abwasserbehandlung die Umweltbelastung. Das Eloxieren ist im Vergleich zu chromhaltigen Beschichtungen umweltverträglicher – jedoch kommen bei der Vorbehandlung ätzende und saure Chemikalien zum Einsatz, deren Entsorgung geregelt wird. Organische Rotfarbstoffe müssen auf ihre ökotoxikologischen Eigenschaften hin überprüft werden; viele sind nach REACH registriert.
Nachhaltigkeitsbewusste Kunden fordern zunehmend eine Ökobilanz für die eingesetzten Oberflächen. Aluminiumbauteile können am Lebensende recycelt werden, wobei die dünne Oxidschicht in den Recyclingprozess eingeht ohne die Metallreinheit signifikant zu beeinträchtigen. Farbstoffe werden thermisch zersetzt – dies sollte in der Materialdeklaration dokumentiert werden.
Kann man jede Aluminiumlegierung rot eloxieren?
Nein. Reinaluminium und aushärtbare Knetlegierungen wie 6060 oder 6063 eignen sich gut. Legierungen mit >5 % Si oder hohem Cu-Anteil (z. B. 2000er-Reihe) ergeben fleckige, abweisende Oberflächen.
Wie stabil ist die rote Farbe bei UV-Belastung?
Organische rote Farbstoffe können mit der Zeit ausbleichen, sofern sie nicht speziell UV-stabilisiert sind. Für Außenanwendungen empfiehlt sich ein Bewitterungstest. Anorganische Systeme bieten höhere UV-Stabilität, aber weniger brillante Rottöne.
Was kosten rot eloxierte Teile im Vergleich zu Natur eloxiert?
Die Färbeschritte und die erhöhte Ausschussrate durch Farbtonprüfungen verursachen Mehrkosten von etwa 20–50 % je nach Stückzahl und Anforderung. Genaue Zahlen sind anfragabhängig.
Welche Toleranzen gelten für die Rotfärbung über Serien hinweg?
Üblich ist eine Farbabstandsvereinbarung ΔE*ab ≤ 2,0 gegenüber einer Referenz. Engere Toleranzen sind technisch machbar, erhöhen aber Prüf- und Prozesskosten spürbar.
Lassen sich Gewinde nach dem roten Eloxieren noch funktional erhalten?
Ja, wenn die Schichtdicke in der Konstruktion berücksichtigt wird oder eine Maskierung der Gewinde erfolgt. Ohne Anpassung kann das Anziehmoment beeinflusst und bei Feingewinden die Funktion beeinträchtigt sein.
Wie kann ich die Qualität ankommender Ware prüfen?
Eine Wareneingangsprüfung sollte eine Sichtkontrolle auf Kratzer und Flecken, eine Schichtdickenmessung und einen simplen Wischtest auf Farbausblutungen umfassen. Bei Erstlieferungen ist eine Schichtquerschliff-Untersuchung zu empfehlen.
Rot eloxieren bietet eine einzigartige Kombination aus dekorativer Signalwirkung und technischer Hochwertigkeit. Der anspruchsvolle Prozess verlangt jedoch enge Zusammenarbeit zwischen Konstruktion, Beschaffung und Eloxierbetrieb. Voraussetzung sind die Wahl des geeigneten Aluminiumwerkstoffs, saubere Prozessführung und eindeutige Qualitätsvereinbarungen. Ein systematischer Einkaufsprozess mit Musterprüfung und Lieferantenaudit senkt das Risiko von Reklamationen und sichert langfristig reproduzierbare, aussagekräftige rote Eloxaloberflächen.
Für Ihre nächste Bauteilgeneration empfiehlt sich ein frühes Beratungsgespräch mit einem spezialisierten Eloxierbetrieb. Gemeinsam lassen sich die technischen und farbmetrischen Anforderungen so auslegen, dass rot eloxierte Komponenten sowohl optisch als auch funktional überzeugen.


