Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM

Address
Longgang District
Shenzhen, China
Work Hours
Monday to Friday: 7AM - 7PM
Weekend: 10AM - 5PM


Praxisleitfaden für verzinktes Blech: Verzinkungsverfahren, Korrosionsschutz, Einsatzbereiche und Auswahlkriterien für B2B-Einkäufer und Ingenieure.
Bei verzinktem Blech handelt es sich um ein Stahlblech, das durch einen metallischen Zinküberzug dauerhaft vor Korrosion geschützt wird. Der Überzug wirkt als Opferanode: Das unedlere Zink korrodiert bevorzugt, solange die Stahloberfläche bedeckt ist. Für Einkäufer und Konstrukteure im Maschinen‑, Fahrzeug- und Anlagenbau ist diese Materialkombination oft die wirtschaftlichste Lösung, wenn Bauteile über Jahre hinweg ohne aktive Wartung rostfrei bleiben müssen – bei gleichzeitig guten mechanischen Eigenschaften und hoher Recyclingfähigkeit.
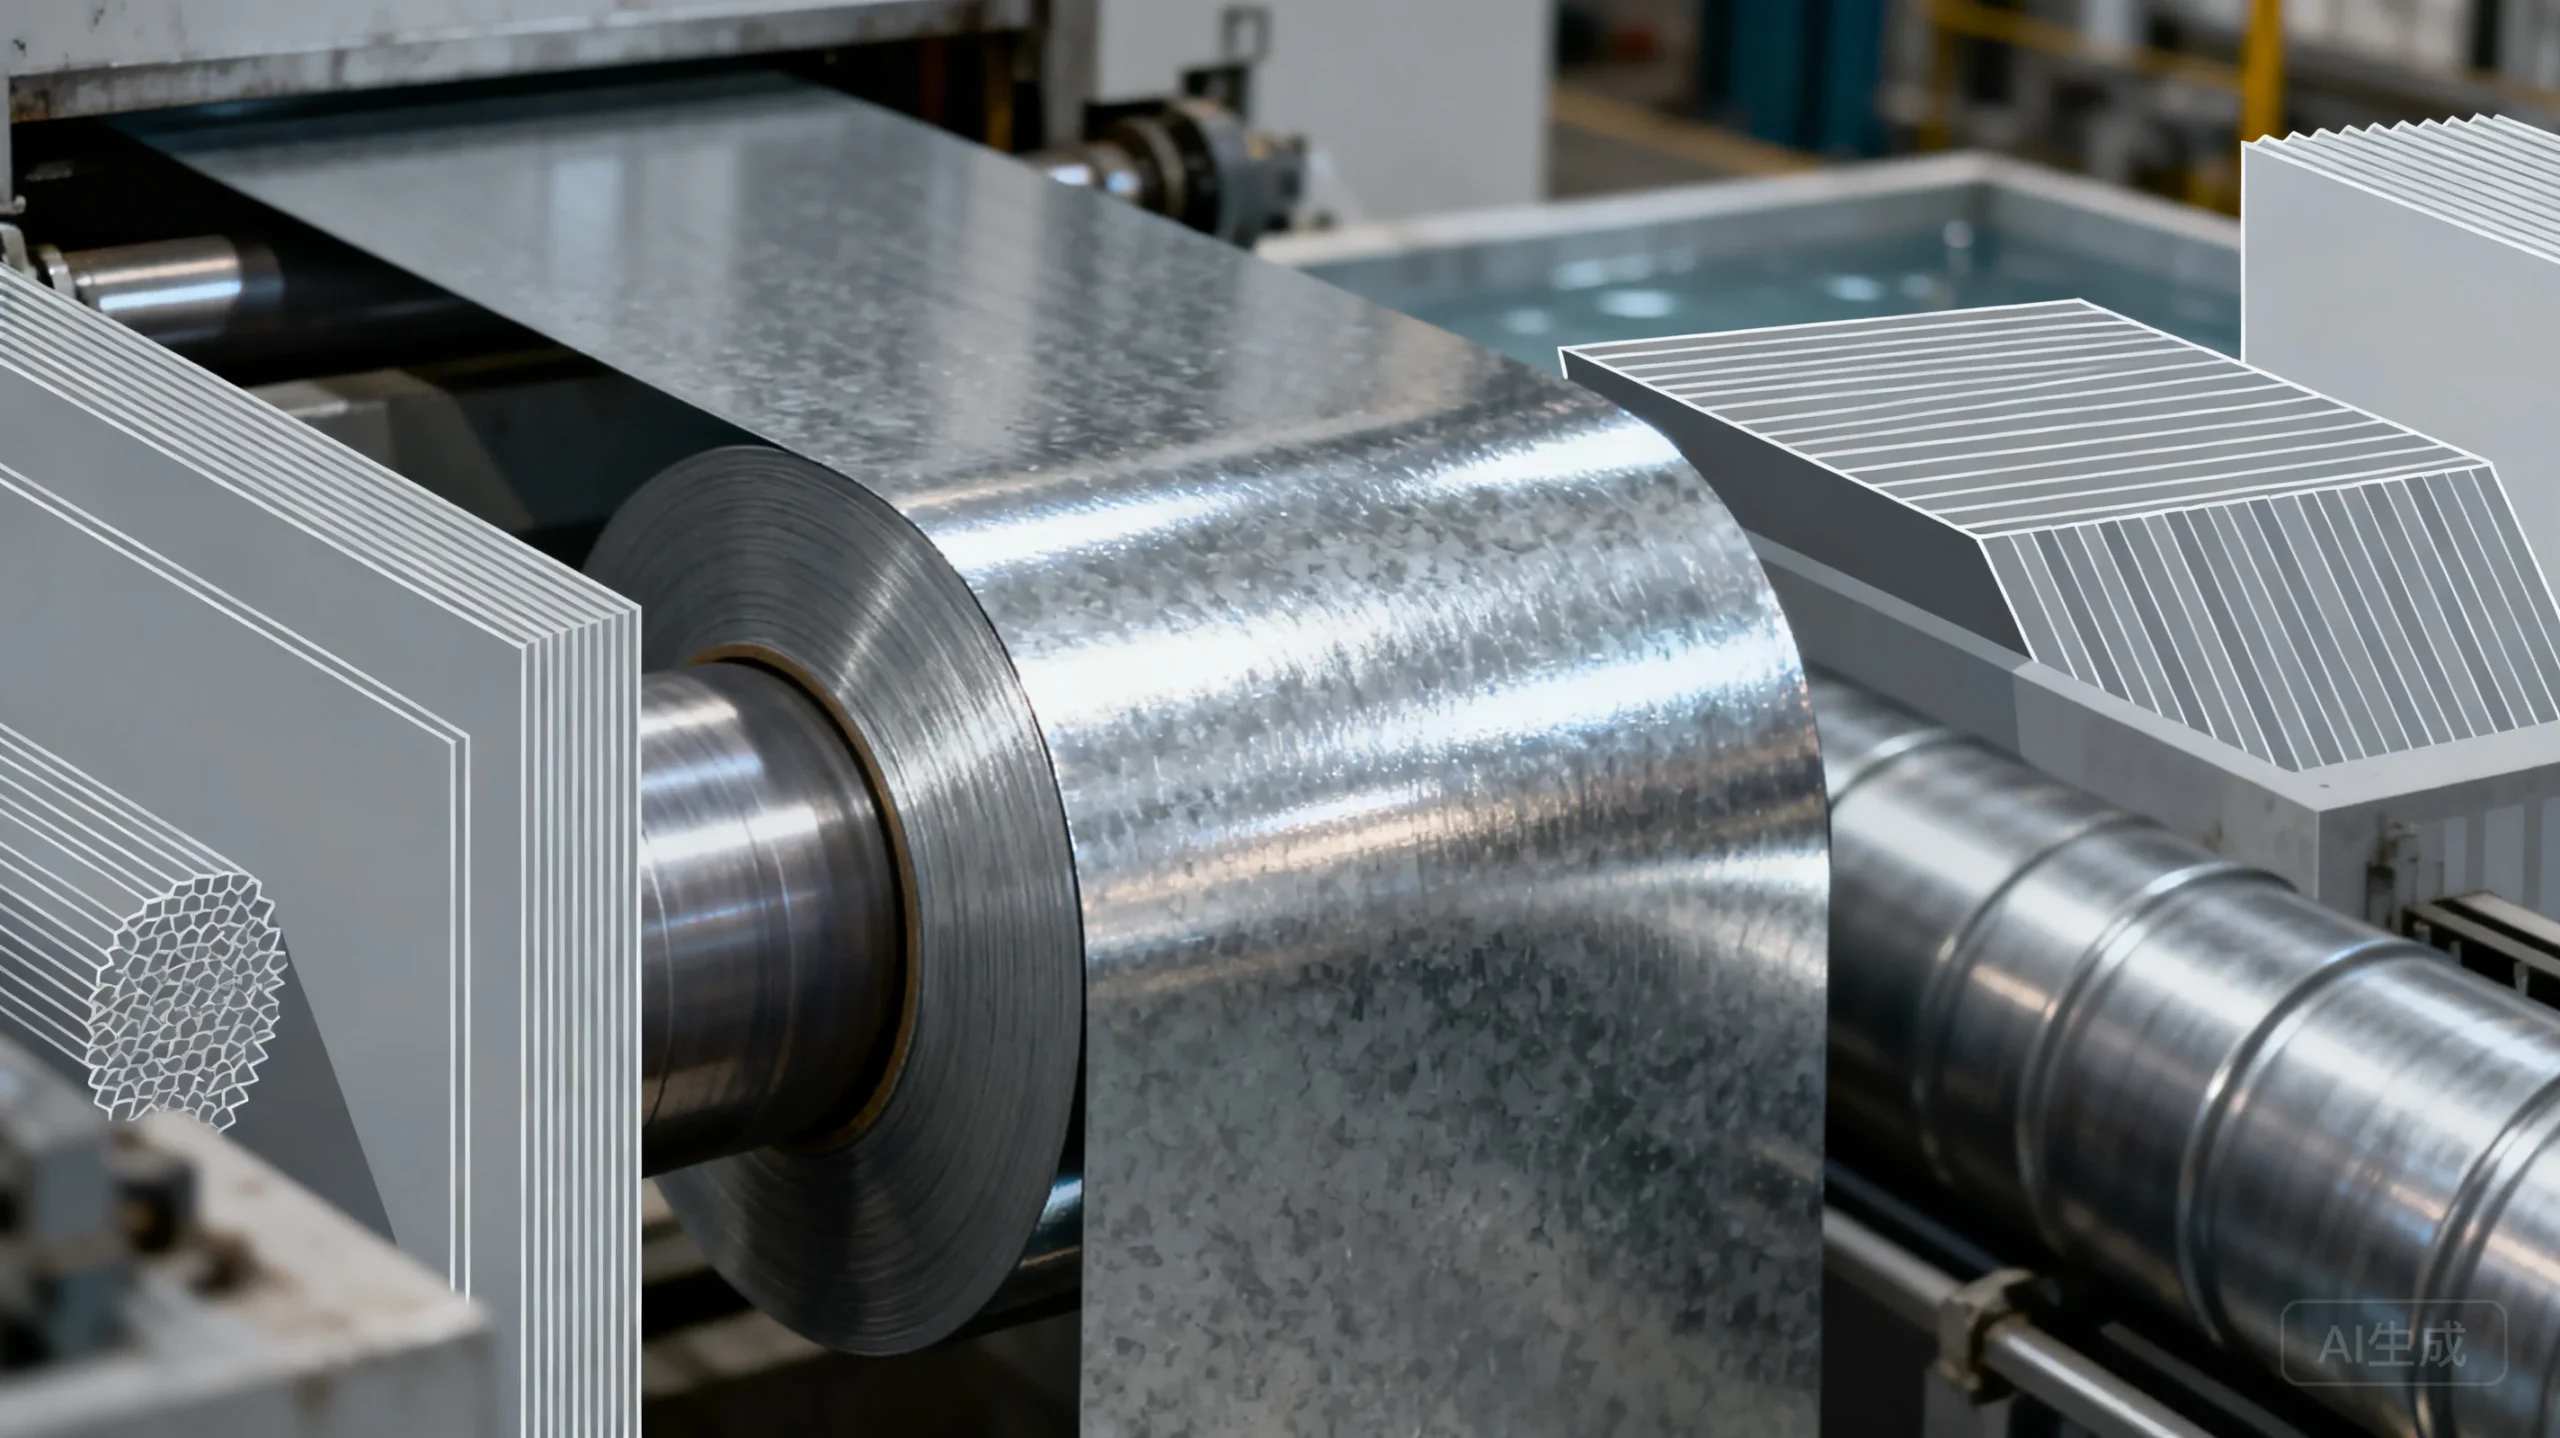
Verzinktes Blech ist ein Flachprodukt aus un- oder niedriglegiertem Stahl, auf das in einem definierten Verfahren eine Zinkschicht aufgebracht wurde. Anders als eine organische Beschichtung erfüllt der Zinküberzug eine Doppelfunktion: Er bildet eine dichte Barriere und bietet zusätzlich einen aktiven, galvanischen Schutz, sobald die Schicht verletzt wird. Dadurch eignet sich das Material für viele Außen- und Innenanwendungen, bei denen Stahl ohne Schutz schnell rosten würde.
Der primäre Zweck des Verzinkens ist es, den unedlen Stahl vor Sauerstoff und Feuchtigkeit abzuschirmen. Selbst unter ungünstigen Bedingungen, etwa bei Kratzern oder Schnittkanten, bleibt der Schutz lange bestehen, weil das Zink in der elektrochemischen Spannungsreihe unedler ist als Eisen und folglich bevorzugt oxidiert. Diese Spalt‑ und Fernschutzwirkung ist ein zentrales Argument für die Materialwahl in vielen B2B-Anwendungen.
Je nach Verfahren besteht der Überzug aus reinem Zink oder aus Eisen‑Zink‑Legierungsschichten. Bei der Feuerverzinkung bilden sich durch Diffusion harte, fest haftende Zink‑Eisen‑Phasen, die mechanisch hoch belastbar sind. Wird die Schicht lokal zerstört, tritt das umliegende Zink in elektrolytischen Kontakt mit dem Stahl und korrodiert stellvertretend – daher spricht man von kathodischem Korrosionsschutz oder einfach von der Opferanodenwirkung.
Im Gegensatz zu organischen Lackierungen oder Pulverbeschichtungen bietet die Zinkschicht einen inhärent aktiven Schutz, der nicht nur eine passive Barriere bildet. Unlackierter Stahl rostet bereits nach kurzer Bewitterung, während eine reine Beschichtung bei Beschädigung unterrosten kann. Verzinktes Blech kombiniert beide Schutzprinzipien und wird bei hohen Korrosionslasten oft zusätzlich mit einer Duplex‑Beschichtung (Zink plus Decklack) versehen, um die Lebensdauer weiter zu erhöhen.
Für die industrielle Praxis sind vor allem zwei Verfahrensgruppen relevant: die Stückverzinkung (diskontinuierliches Feuerverzinken) und die kontinuierliche Bandverzinkung. Beide führen zu einem metallischen Zinküberzug, unterscheiden sich jedoch erheblich in Schichtaufbau, Toleranz und Einsatzzweck. Die Wahl des falschen Verfahrens kann zu erhöhten Kosten oder technischen Mängeln führen.
Beim Stückverzinken werden bereits gefertigte Baugruppen oder Blechzuschnitte in flüssiges Zink getaucht (ca. 450 °C). Dadurch entsteht eine legierte, robuste Zinkschicht, die typischerweise Dicken zwischen 50 und 150 µm erreicht – abhängig von Stahlzusammensetzung, Tauchdauer und Geometrie. Das Verfahren ist ideal für große, sperrige Teile und für Anwendungen mit hohen Korrosionsschutzanforderungen, z. B. im Stahl‑ und Brückenbau. Einschränkungen ergeben sich bei der Maßhaltigkeit: Wärmeverzug und ungleichmäßige Schichtdicken lassen sich nicht immer vermeiden.
Bei der Bandverzinkung wird Stahlband im Durchlaufverfahren gereinigt, geglüht und durch ein flüssiges Zinkbad geführt. Anschließend wird die Schichtdicke durch Abstreifdüsen sehr genau gesteuert – typische Werte liegen zwischen 5 und 25 µm pro Seite. Das Ergebnis ist ein gleichmäßiges, eng toleriertes Produkt, das sich hervorragend für nachfolgende Umformprozesse eignet. Man findet es überall dort, wo dünnwandige Bleche in großen Stückzahlen verarbeitet werden, zum Beispiel in der Automobil‑Außenhaut oder bei Gehäusebauteilen.
Einkäufer wägen hier zwischen Schutzanforderung und Fertigungsmöglichkeiten ab:
Verzinktes Blech findet sich in nahezu allen Industriezweigen, die auf kostengünstigen, langlebigen Stahl setzen. Die folgende Übersicht zeigt, wie unterschiedlich die Anforderungen je nach Branche ausfallen.
Im Pkw- und Lkw-Bau ist die Bandverzinkung Standard. Die engen Toleranzen der Zinkschicht erlauben perfekte Lackierergebnisse und verhindern Korrosionsunterwanderung an Steinschlagstellen. Neben Außenhautblechen werden auch innere Strukturteile (z. B. Längsträger, Querträger) aus verzinkten Stählen gefertigt, um die Rostvorsorge über die gesamte Fahrzeuglebensdauer zu gewährleisten.
Gebäudeteile aus verzinktem Blech sind allgegenwärtig: Lüftungsrohre und Kanäle werden wegen der glatten, korrosionsfreien Oberfläche oft aus sendzimirverzinkten Blechen gefertigt. Fassadenbekleidungen und Dachrinnen setzen dagegen häufiger auf feuerverzinkte oder duplexbeschichtete Stähle, um jahrzehntelanger Bewitterung standzuhalten. Auch Tragprofile, Stützen und Verbindungselemente profitieren von der guten Feuerverzinkung.
Schaltschränke, Maschinengestelle und Abdeckungen werden häufig aus verzinktem Blech hergestellt. Hier überzeugt der Korrosionsschutz insbesondere in feuchten oder leicht korrosiven Umgebungen (z. B. Lebensmittelindustrie, Werkstätten). Bandverzinkte Bleche lassen sich gut stanzen, kanten und schweißen, sodass auch komplexe Gehäuse wirtschaftlich gefertigt werden können.
Damit das verzinkte Blech die geforderte Lebensdauer erreicht, ohne dass die Konstruktion überdimensioniert wird, sollten Einkäufer und Konstrukteure drei wesentliche Einflussgrößen abwägen: die Umgebungsbedingungen, die mechanische Beanspruchung bei der Verarbeitung sowie mögliche Nachbehandlungen.
Die DIN EN ISO 12944 hat fünf Korrosivitätskategorien definiert – von C1 (unbedeutend, beheizte Innenräume) bis C5 (sehr stark, Industrie‑ und Küstenatmosphäre). Eine 7 µm dicke Zinkschicht kann in C1 jahrzehntelang halten, während in C4‑Umgebungen Schichtdicken von 85 µm oder mehr nötig sind. Ein Abgleich der geplanten Lebensdauer mit der lokalen Korrosivität verhindert frühzeitigen Rostbefall.
Bandverzinkte Güten wie DX51D bis DX57D bieten eine abgestufte Tiefziehfähigkeit. Feuerverzinkte Bleche können durch die Wärmeeinwirkung und die dickere, sprödere Legierungsschicht beim Biegen zu Rissen neigen. In der Konstruktion sollte deshalb bereits die Biegeradien‑ und Umformanalyse mit dem gewählten Verzinkungsverfahren abgeglichen werden.
Oberflächennachbehandlungen verbessern das optische Erscheinungsbild und die Korrosionsbeständigkeit. Eine Chromatierung oder chromatfreie Passivierung schützt vor Weißrost (Zinkkorrosion) während Lagerung und Transport. Versiegelungen oder eine anschließende Pulverbeschichtung (Duplex‑System) können die Schutzdauer mehr als additiv verlängern, da sich die beiden Schutzmechanismen ergänzen.
Trotz ihrer Robustheit gibt es einige verbreitete Fehleinschätzungen, die zu unerwarteten Schäden führen können. Ein fundiertes Verständnis dieser Punkte vermeidet Reklamationen und Gewährleistungsfälle.
Zinkschichten bieten zwar einen hervorragenden Korrosionsschutz, aber ihre Lebensdauer ist begrenzt – sie korrodieren mit einer standortabhängigen Abtragsrate. In maritimer oder stark saurer Umgebung kann selbst eine dicke Zinkschicht innerhalb weniger Jahre abgebaut sein. Ein permanenter, wartungsfreier Schutz ohne jede Einschränkung existiert nicht.
Weißrost ist das Korrosionsprodukt von Zink, das bei unzureichender Belüftung und dauerhafter Feuchtigkeit entsteht – etwa wenn verzinkte Bleche nass gestapelt werden. Er beeinträchtigt zunächst nur die Optik, kann aber die Zinkschicht bei anhaltender Nässe gefährlich ausdünnen. Abhilfe schaffen Passivierung, ausreichende Belüftung bei Lagerung und Transport sowie eine schnelle Weiterverarbeitung.
Blasen oder Abplatzungen im Zinküberzug können durch Wasserstoffaufnahme beim Beizen oder durch zu lange Tauchzeiten auftreten. Sie sind meist auf unzureichende Vorbehandlung oder ungünstige Stahlqualitäten zurückzuführen. In kritischen Anwendungen helfen Vorgaben aus Regelwerken wie der DIN EN ISO 1461, die zulässige Fehlerarten definieren.
Die nachträgliche Bearbeitung verzinkter Bleche erfordert Sorgfalt, um den Korrosionsschutz nicht unbeabsichtigt zu zerstören. Schon bei der Konstruktion lassen sich viele Probleme vermeiden.
Beim Schweißen verdampft das Zink lokal und hinterlässt ungeschützte Zonen. Zudem können Zinkdämpfe gesundheitsgefährdend sein – eine ausreichende Absaugung ist Pflicht. Nach dem Schweißen muss die Naht mit einem Zinkstift oder Zinkspray nachbehandelt werden. Für tragende oder sicherheitsrelevante Schweißverbindungen sollte in der Spezifikation ein zertifiziertes Reparatursystem festgelegt werden.
Dünne, bandverzinkte Bleche sind ausgezeichnet umformbar, solange die Zinkschicht elastisch mitkommt. Bei sehr engen Biegeradien oder starkem Tiefziehen kann die Zinkauflage mikroreißen. Die richtige Gütewahl (z. B. DX53D für Tiefzieh‑, DX56D für Sondertiefziehqualitäten) minimiert dieses Risiko. Feuerverzinkte Teile sollten vor dem Umformen auf Risse in der Legierungsschicht geprüft werden.
An geschnittenen Kanten liegt überall blanker Stahl frei. Bei bandverzinktem Material ist die Freilage gering, da die Schnittkanten schmal sind und das umliegende Zink den kathodischen Schutz übernehmen kann. Bei dicken Blechen oder großen Schnittflächen sollte hingegen ein Reparatursystem (z. B. Zinkstaubbeschichtung, Zinkstifte) aufgebracht werden, um die vorgegebene Schutzdauer einzuhalten.
Nachhaltigkeitsaspekte gewinnen im Einkauf zunehmend an Bedeutung. Verzinkter Stahl ist zu 100 % sortenrein recycelbar und lässt sich ohne Qualitätsverlust einschmelzen. Die erforderliche Normenkenntnis erleichtert die Kommunikation mit Lieferanten und schafft rechtliche Sicherheit.
Stahl ist der weltweit am meisten recycelte Werkstoff. Das Verzinken verzögert zwar den Recyclingprozess nicht, das Zink kann in modernen Verhüttungsanlagen zurückgewonnen und wiederverwendet werden. Im Vergleich zu rostfreien Edelstählen ist der Energie- und Rohstoffaufwand pro Kilogramm Bauteil deutlich niedriger – ein Argument, das in CO₂-Berichten und Ökobilanzen relevant ist.
Die DIN EN ISO 1461 regelt das Stückverzinken und spezifiziert Mindestschichtdicken sowie Prüfkriterien. Die DIN EN 10346 ist die zentrale Norm für kontinuierlich schmelztauchveredelte Flacherzeugnisse aus Stahl (Bandverzinkung) und definiert Stahlsorten, Zinkauflagen und Oberflächenausführungen. Beide Normen sollte jeder Einkäufer in seinen Basisspezifikationen verankern.
Ein mit einer Zinkschicht überzogenes Stahlblech, das durch die Opferanodenwirkung des Zinks vor Korrosion geschützt wird. Je nach Verfahren kann die Schicht feuerverzinkt (Stückverzinkung) oder bandverzinkt aufgebracht sein.
Langer Korrosionsschutz ohne aktive Wartung, gute mechanische Verarbeitbarkeit und eine vergleichsweise kosteneffiziente Lösung für viele Stahlanwendungen. Hinzu kommen die vollständige Recyclingfähigkeit und die breite Normenabdeckung.
Im Wesentlichen die Stückverzinkung (Feuerverzinken fertiger Teile) und die Bandverzinkung (kontinuierliches Verzinken von Coils, oft nach dem Sendzimirverfahren). Beide unterscheiden sich in Schichtdicke, Maßtoleranz und Einsatzzweck.
Feuerverzinkung bietet dickere Schichten (typ. 50–150 µm) für hohe Korrosionsbelastung und eignet sich für Einzelteile oder sperrige Komponenten. Bandverzinkung (5–25 µm) ist enger toleriert und besser für nachfolgende Umformprozesse und Großserien geeignet.
Verzinktes Blech ist ein preisgünstigerer Korrosionsschutzstahl, während Edelstahl durch Legierungselemente (Chrom, Nickel) in der gesamten Matrix rostbeständig ist und in aggressiveren Umgebungen oder bei höheren Reinheitsanforderungen eingesetzt wird.
Die DIN EN ISO 1461 für Stückverzinkung und die DIN EN 10346 für kontinuierlich schmelztauchveredelte Flacherzeugnisse. Beide legen Güteklassen, Schichtdicken und Prüfverfahren fest.


